重點速覽
功能性 3D 列印件是你真正依賴的實用零件——它要承重、要裝得上、要能彎、要經得起使用,而不只是好看。功能性列印和裝飾性列印的差別在於三個決定:材料(剛性的 PLA+/PETG、軟性的 TPU、強韌的 Nylon/PA-CF)、內部結構(依受力決定牆數和填充)以及列印方向(不讓層紋成為斷裂面)。
最好的功能性列印件,解決的是你反覆遇到的問題——理線、工具架、替換旋鈕和支架、治具和工裝、收納盒。但最被低估的功能性列印件是一雙客製化 TPU 鞋墊:每天穿、貼合你的身體,而且不用經過診所和技工室就能客製。一直以來的障礙是設計(CAD 或掃描)。Ergono3D 移除了這個障礙——透過引導式問卷產生可直接列印的 TPU STL,完全不用 CAD。它是設計工具,不是醫療治療;如果你有已確診的疾病,請諮詢專業人員。
重點摘要
- 功能性 ≠ 裝飾性。功能性列印件是做事的零件——它靠完成任務贏得位置,而不是靠好看。
- 先選材料。日常剛性零件用 PLA+/PETG,需要彎曲或緩衝的用 TPU,強韌且受熱的零件用 Nylon/PA-CF。
- 結構決定強度。3–4 圈外牆承擔大部分負載;承重零件用 20–50% 填充;層間結合是最弱的方向,所以要據此決定擺放方向。
- 需要配合的零件,公差很關鍵。滑配或壓配預留 0.2–0.4 mm 間隙,正式列印前先用小件測試。
- 重點推薦是一雙客製化鞋墊。每天穿、貼合身體、真正的 TPU 緩衝、不用經過診所和技工室就能客製——而 Ergono3D 移除了 CAD 這道門檻。
- 設計工具,不是治療。Ergono3D 透過引導式問卷產生 STL;如果你有已確診的醫學診斷,請先接受專業評估。
多數印表機第一個月都在印裝飾件——小船 Benchy、龍、關節玩具、花瓶。很好玩,也是熟悉機器的好方法。但讓一台 3D 印表機真正「回本」的是第二類:功能性列印件。它們是你真正依賴的實用零件——撐住層板的支架、壞掉的家電上換上的旋鈕、讓木工切割可以重複的治具、每天穿的鞋裡那雙鞋墊。大家搜尋值得 3D 列印的實用物件時,想要的正是這些:不是又一個模型,而是一個能做事的零件。
這是一份由 Maker 寫給 Maker 的指南。我們會具體說明什麼讓列印件具備功能性,給出真實的材料和切片參數範圍而不是泛泛而談,看過一遍精選的功能性 3D 列印清單,最後推薦那件最實用、卻幾乎沒人列印的功能性零件。
功能性與裝飾性:為什麼這會改變一切。
裝飾性列印件只要經得起「看」。功能性列印件要經得起「用」——這一點差別改寫了所有要緊的設定。
列印裝飾件時,你可以追求表面效果,完全不管強度。用你喜歡的任何顏色的 PLA,把填充降到 10%,照最好看的一面擺放,它就能在架上永遠擺著。這些選擇都沒有後果,因為零件從不承重,也不需要和任何東西配合。
功能性列印則完全相反。支架要承重,而且層與層不能脫開。外殼要以零點幾毫米的精度卡到電路板上。TPU 緩衝件要被壓縮、回彈成千上萬次。於是,材料、牆數、填充、擺放方向和公差不再是外觀問題,而成了結構問題。這就是3D 列印功能零件的關鍵:依零件怎麼受力、怎麼失效來設計,而不是依它剛離開列印平台時的樣子。
什麼讓列印件具備功能性——技術要點。
五個決定能把一個模型變成能做事的零件:材料、外牆和填充、層間結合與擺放方向、公差,以及什麼時候該用軟性材料而不是剛性材料。把這幾點做對,多數功能性列印件都能直接好用。
材料:依零件的失效方式來選
對任何實用零件來說,選材料都是第一個、也是最大的槓桿。實在的經驗法則是:
- PLA+ / PETG——日常剛性零件。PLA+(增韌 PLA)剛硬、尺寸準確、容易列印,適合受力小的室內零件。對會接觸潮濕、一定溫度或衝擊的功能性列印件,PETG 是更好的預設選擇——它比 PLA 更強韌、更耐溫,列印難度只略高一點。家裡多數支架、托架和收納件,用 PETG 最穩當。
- TPU——所有需要彎曲或緩衝的零件。當零件需要彎曲、抓握、密封或吸收衝擊——密封墊、緩衝墊、手機握把、錶帶、鞋墊——就需要軟性線材。TPU 常見硬度從較軟的 85A 到較硬的 95A,當「柔順」本身就是目的時,它是唯一合理的選擇。
- Nylon / PA-CF——強韌、耐熱、抗疲勞。齒輪、反覆大幅彎折的一體鉸鏈、承受真實負載的功能掛勾,以及靠近熱源的零件,尼龍(PA)和碳纖維強化尼龍(PA-CF)在強度、疲勞壽命和耐熱性上都更勝一籌。它們更難列印(必須烘乾、溫度更高、常常需要封閉機殼),但對真正經得起折騰的零件,沒有別的材料比得上。
外牆與填充:強度真正從哪裡來
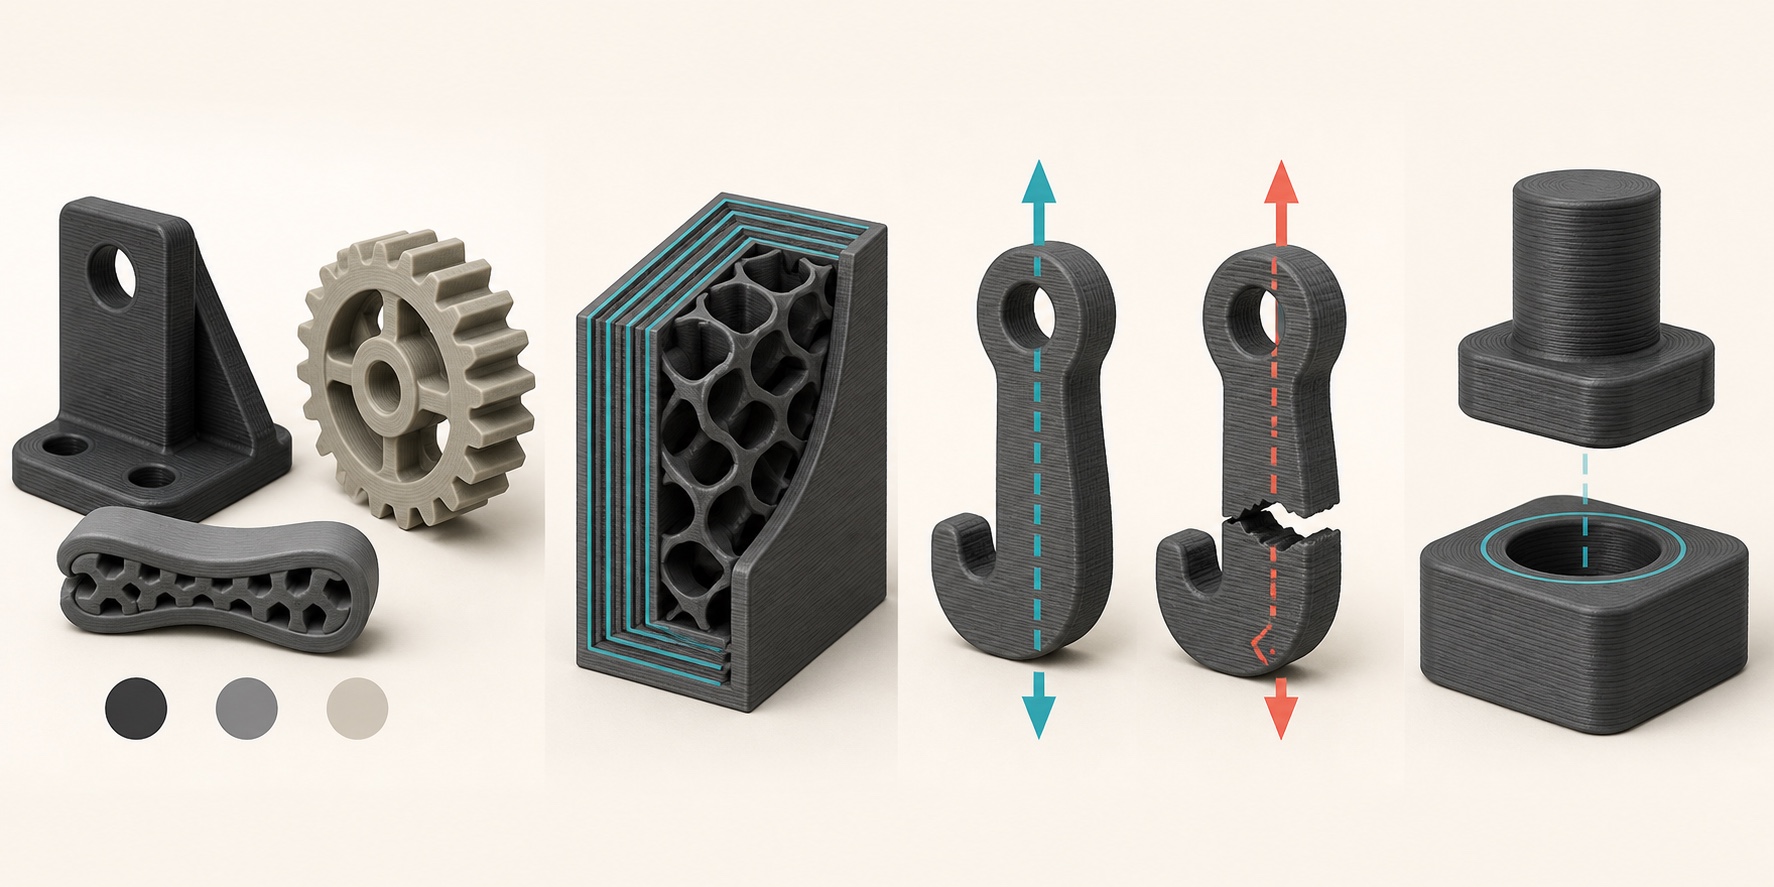
多數 Maker 過度依賴填充。對承重零件來說,大部分結構工作是由外牆(周長)完成的。功能性列印的一個好基準是3–4 圈外牆——這層外殼抵抗彎曲和撕裂的能力遠勝內部格柵。接著依負載決定填充:輕負載零件15–20%,承受真實機械應力的零件30–50%,多方向受力的零件用螺旋體(gyroid)或立方體填充(等向性——各方向強度相近)。100% 實心填充很少值得花那麼多列印時間;多加一圈外牆通常更划算,單位克重的強度更高。
層間結合與擺放方向:別沿著斷裂面列印
這是功能性列印件斷裂最常見的原因。FDM 列印中,層與層之間的結合(Z 軸)比同一層內的材料弱——通常是零件最弱的方向。所以規則是:擺放零件時,讓負載沿著層走,而不是橫穿層。平放列印的掛勾被垂直拉扯時,會沿一條層紋整齊斷開;把它立起來(或側放)列印,拉力就會穿過連續的擠出線,而不是去把層撕開。無法理想擺放時,可以增加外牆圈數、稍微提高列印溫度讓層間熔合更好,並調低受力區域的風扇來彌補。
公差與間隙:給需要配合的零件
要和別的東西配合的功能零件——蓋子、壓配、滑軌、卡扣——成敗都在間隙。FDM 的尺寸精度並不完美,所以要在設計裡預留縫隙,而不是寄望於運氣。實用的起點是:緊密滑配約 0.2 mm 間隙,壓配 0.1 mm 或更小,寬鬆、易組裝的配合最多 0.4 mm。每種印表機和材料組合都略有不同,所以在列印大型多件組之前,先印一個小的公差測試件。
什麼時候軟性(TPU)勝過剛性
只要零件的任務是變形——緩衝、抓握、密封或回彈——就選 TPU。硬的緩衝墊不算緩衝墊,硬的密封墊封不住,硬殼鞋墊也緩衝不了落地衝擊。邵氏硬度就是你的調節旋鈕:較軟的 TPU(約 85A)帶來最大的緩衝和抓地力,較硬的 TPU(約 95A)讓零件在受力時保持形狀。正是這種硬度與支撐之間的取捨,讓 TPU 成為下面那件重點功能性列印件的合適材料。
實用零件的材料速查表。
依功能零件需要做什麼來選材料和設定的快速參考。把這些範圍當作起點,再依你的印表機調整。
| 如果零件是…… | 材料 | 外牆 · 填充 | 原因 |
|---|---|---|---|
| 剛性、室內、低受力 | PLA+ | 3 圈外牆 · 15–20% | 剛硬、準確、好列印;適合受熱和衝擊都小的場合 |
| 剛性、每天使用、潮濕 / 一定溫度 / 衝擊 | PETG | 3–4 圈外牆 · 20–40% | 比 PLA 更強韌、更耐熱;日常的預設選擇 |
| 軟性——緩衝、抓握、密封、回彈 | TPU(85A–95A) | 2–3 圈外牆 · 10–20% 螺旋體 | 當柔順本身就是功能時的唯一合理選擇 |
| 強韌、受熱、高疲勞 | Nylon / PA-CF | 4 圈外牆 · 30–50% | 對經得起折騰的零件,強度、疲勞壽命和耐熱性最好 |
| 必須和別的零件配合 | 任意(先測試) | — | 設計 0.1–0.4 mm 間隙;正式列印前先印公差測試件 |
最值得做的功能性 3D 列印。
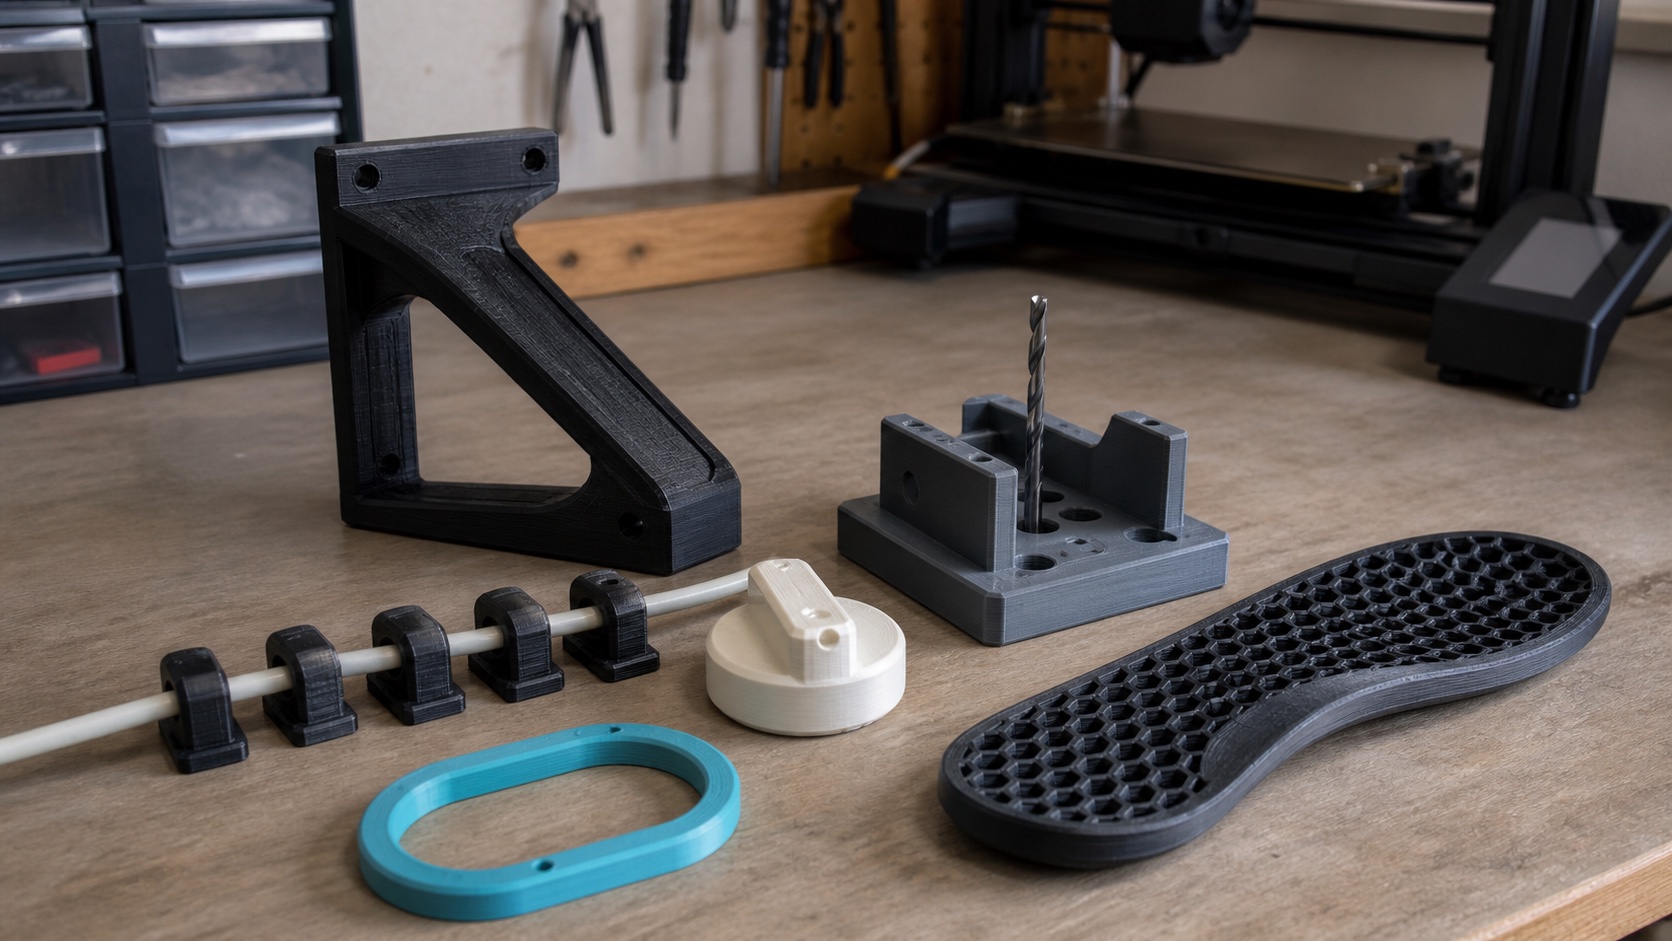
一份精選、真正有用的 3D 列印清單——每一件都解決你實際會遇到的問題。不湊數,也沒有新奇鑰匙圈。
- 理線夾和理線收納。桌下線夾、螢幕支臂走線、充電器支架和走線槽。便宜、快,一旦開始你會印上一打。PETG 或 PLA+ 就夠了。
- 工具架和起子頭架。鑽頭收納、螺絲起子架、六角扳手架、依你的工具尺寸訂做的壁掛工具板。印表機就是在這裡悄悄改變一個工作間。
- 替換旋鈕、支架和腳墊。3D 列印報酬最高的用法:救回一件本來要丟掉的東西,只因為一個便宜零件壞了。斷掉的烤箱旋鈕、少了的家具腳、裂開的支架——建模、用 PETG 列印,搞定。
- 治具和工裝。鑽孔導板、打磨治具、焊接支架、對位工裝。它們讓重複性工作準確又可重現,也是最讓人覺得自己擁有一間小工廠的列印件。
- 門和櫃子五金。門擋、抽屜把手、櫃門碰珠、墊片和防撞墊。平凡無奇,卻正是那種難買、好印的零件。
- 收納盒和隔板。抽屜隔板、桌面托盤、廚房和零件收納,依你抽屜的實際尺寸來做,而不是商店賣什麼就用什麼。
- 軟性 TPU 零件。密封墊、緩衝墊、握把、錶帶和保護套——任何剛性列印件都取代不了的日常軟性零件。
- 掛勾和掛架。衣帽勾、耳機掛架、掃把或工具夾,在需要的地方用螺絲或背膠固定。掛重物時 PETG 比 PLA 更撐得住。
- 手機、平板和筆電支架。依你的裝置和觀看角度訂做,附走線孔。PLA+ 或 PETG。
- 印表機升級件。料盤架、導料管、工具托盤和機殼零件——讓印表機自己升級自己。靠近熱床的零件用 PETG。
- 日常維修小件。電池蓋、封口夾,以及依卡尺量測復刻的斷掉的卡扣或鎖扣。依原件是怎麼壞的來選材料。
- 一雙客製化 TPU 鞋墊。多數 Maker 忽略的功能性列印件——請看下一節。
這裡的每一件都是擁有一台印表機的好理由。但請注意它們的共同點:都是你偶爾在家裡或工作間用到的零件。下一件不一樣——它是你每一天都會用、貼合你自己身體的功能性列印件。
你還沒做的最好功能性列印件:一雙客製化鞋墊。
每天穿、貼合你的身體、用 TPU 提供真正的緩衝,而且不用經過診所和技工室就能客製。幾乎在所有定義好功能性列印件的面向上,客製化鞋墊都勝出——多數 Maker 跳過它的唯一原因,是設計這一步。
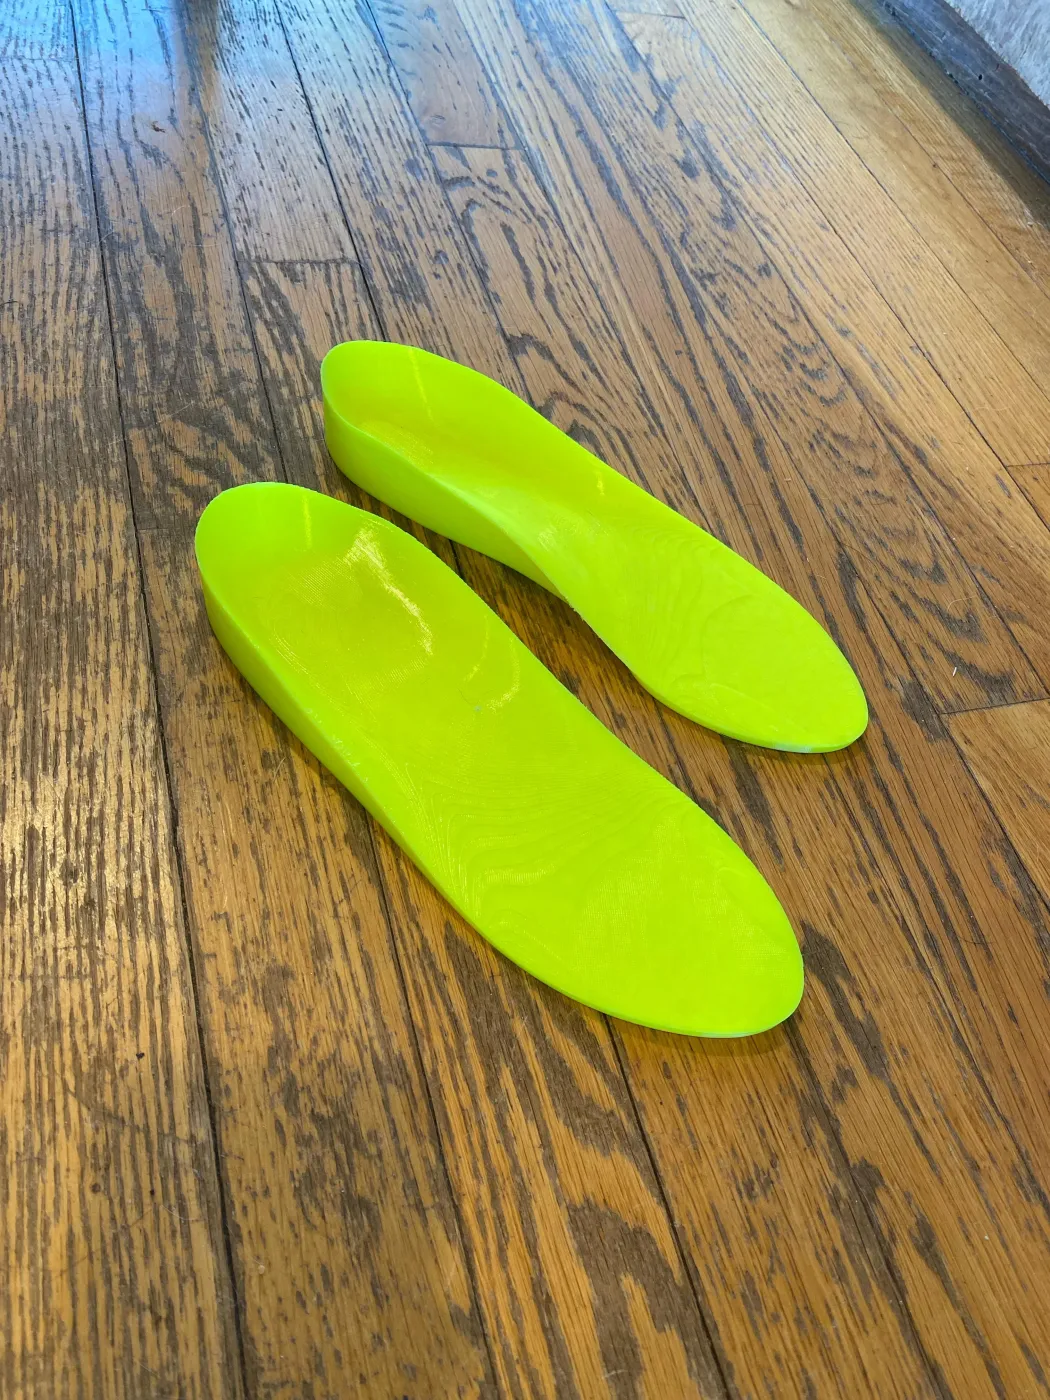
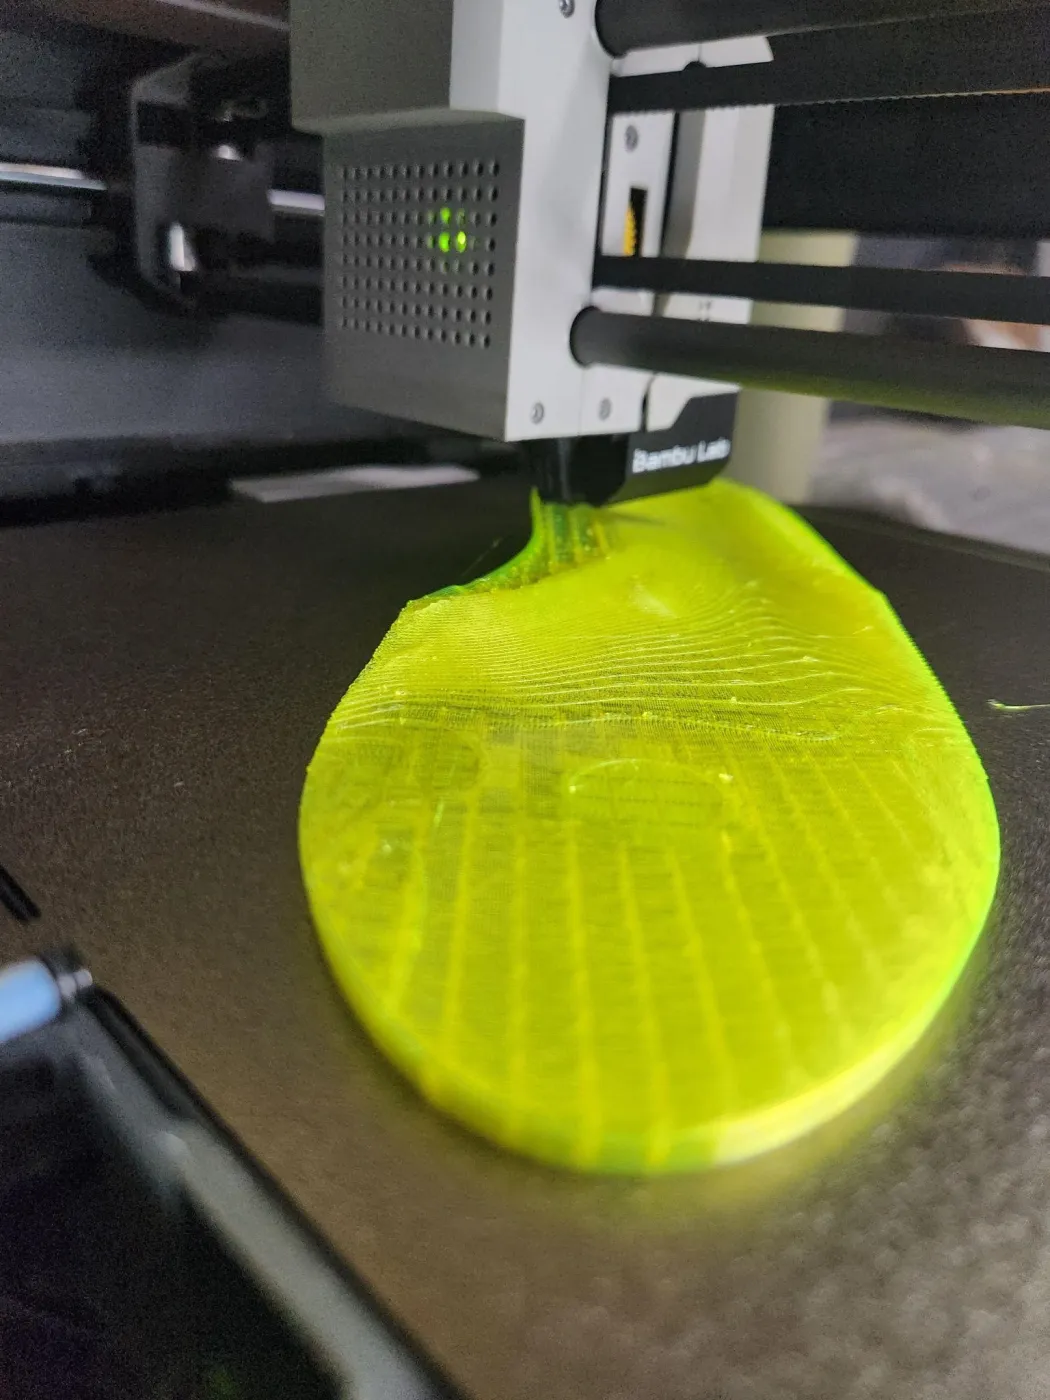
拿「什麼樣的功能性列印件值得列印」這份清單來檢驗一雙客製化鞋墊。每天用嗎?你穿著它的時間比你擁有的幾乎任何東西都長。解決真實問題嗎?足部疲勞、足弓支撐、減壓——具體、每天都感受得到的問題。材料對嗎?TPU 正是為此而生:它能在數百萬次落地中彎曲、緩衝、回彈,而任何剛性塑膠都會裂開。現成的難買嗎?真正貼合的鞋墊確實難買——商店裡的鞋墊只是通用範本,而傳統的臨床客製化矯正鞋墊需要到診所看診並由技工室製作,診所和技工室之間要 1–2 週。列印的 TPU 鞋墊是一份設計:你用點數支付,再加上自己的線材和列印時間——而且可以不斷迭代。
那為什麼不是每個 Maker 都列印鞋墊?因為這個零件的幾何形狀很難。鞋墊是貼合足部的複雜自由曲面——正是那種你不能直接從模型網站拿來用的模型,因為它必須符合一隻特定的腳。用傳統方式設計,需要你可能沒有的 CAD 技能,或是你沒有設備可做的 3D 足部掃描。擋住大家的是這道設計門檻,而不是列印。
Ergono3D 補上的正是這個缺口。它是在瀏覽器裡使用的參數化鞋墊工具:你回答一份關於腳、鞋、活動和舒適目標的引導式問卷——不用 CAD,不用掃描器——它就會產生一個可以預覽和調整的參數化模型(足弓高度和長度、後跟杯深度、楔形墊、側翼、蹠骨墊、TPU 硬度、厚度),然後匯出成可直接列印的 TPU STL。五個免費預覽點數讓你在付費前先設計、先檢查;匯出一次 A$9.90,一次性下載。之後就是你已經熟悉的 FDM 流程。完整教學請見自己動手 3D 列印鞋墊。
而且因為模型是參數化的,這雙鞋墊就像其他好的功能性列印件一樣,可以迭代。穿上試,記下哪裡磨腳、哪裡支撐不夠,調整參數,重新匯出,再列印。一次修改就是重新匯出和重新列印,而不是再跑一趟診所。參數層面的細節請見讀懂鞋墊設計參數;列印鞋墊和它取代的泡棉鞋墊比較請見超越泡棉鞋墊。
列印鞋墊:一套可靠的 TPU 參數。
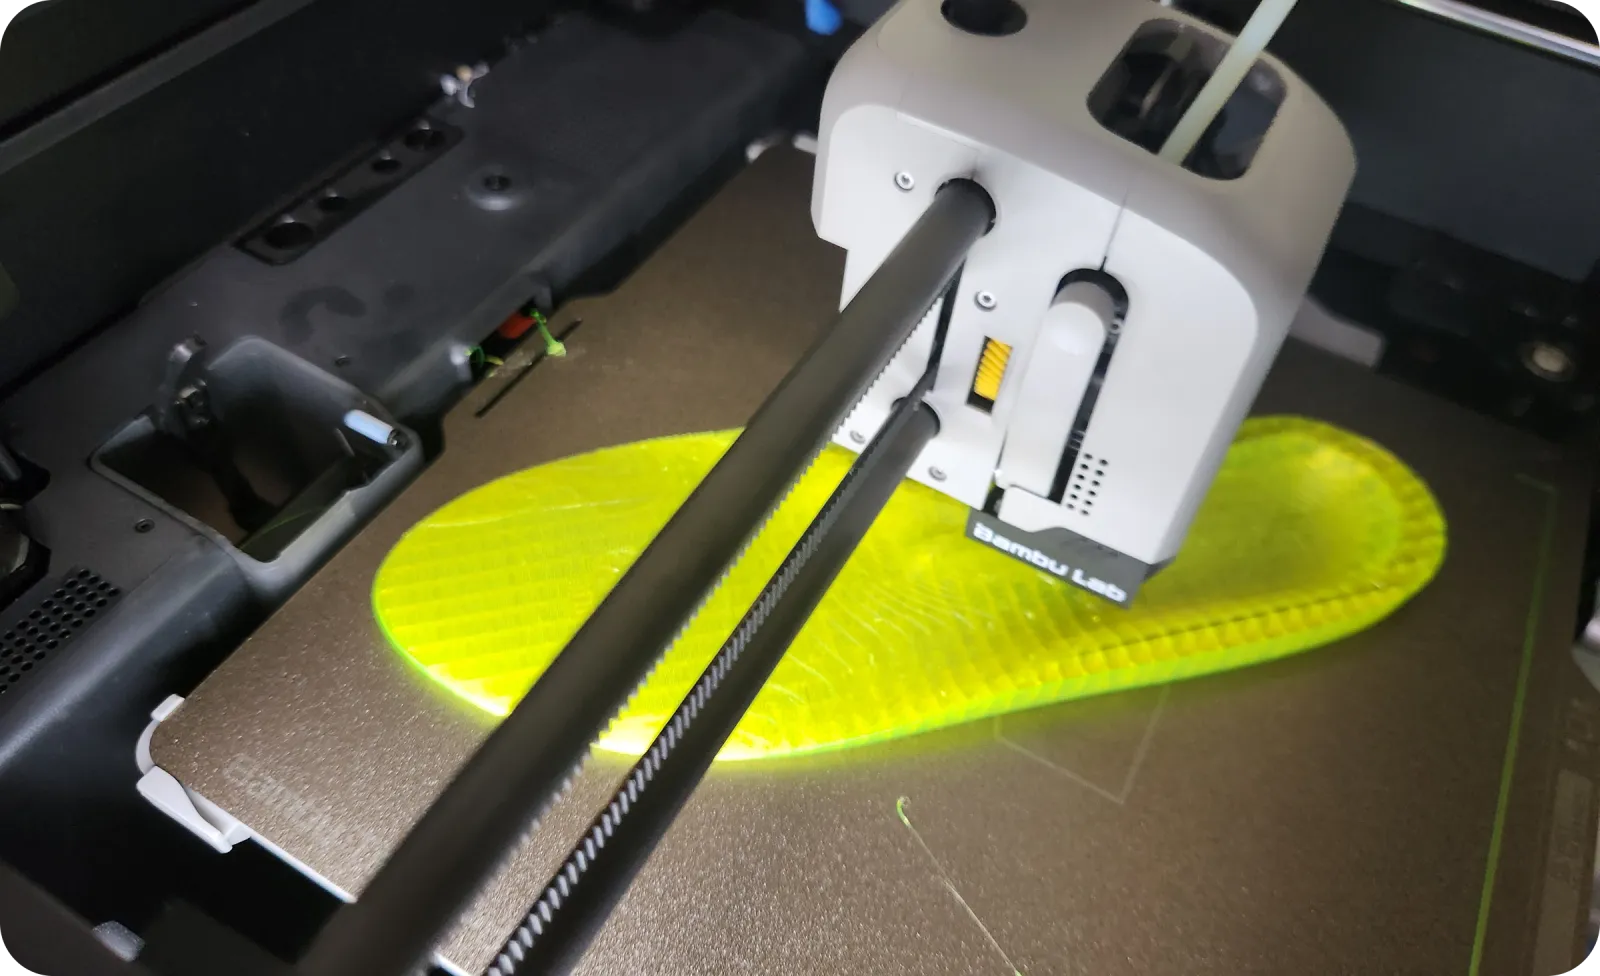
匯出 STL 之後,列印就很簡單了。以下是一套基準參數,在多數能印軟性線材的消費級 FDM 印表機上都適用。
| 設定 | 建議值 |
|---|---|
| 材料 | TPU 95A(想要更多緩衝可降到 90A / 85A) |
| 噴嘴溫度 | 約 235 °C(範圍 220–250 °C) |
| 熱床溫度 | 約 55 °C(範圍 45–60 °C) |
| 填充圖樣 | 螺旋體(Gyroid) |
| 填充密度 | 20% |
| 回抽 | 關閉(0 mm) |
| 列印速度 | 25–50 mm/s |
| 後處理 | 剪掉裙邊,修圓邊緣,加一層面料(EVA、Poron 或布料) |
列印出的 TPU 是承力的外殼;腳直接接觸的是面料層,所以別省——它負責舒適、吸汗和減少摩擦。軟 TPU(85A)偏向緩衝,適合久站和敏感的腳;較硬的 TPU(95A)受力時能保持形狀,適合跑步和需要穩定的場合。完整的材料說明請見我們的TPU 硬度與面料指南,完整列印教學請見自己動手 3D 列印鞋墊。
回答一份引導式足部問卷,調整設計參數,直接在瀏覽器裡預覽你的客製化鞋墊——不用 CAD,不用掃描器。免費預覽送 5 個點數,不需綁卡。設計滿意後匯出可直接列印的 TPU STL,然後列印、穿上、繼續迭代。
關於功能性 3D 列印的常見問題。
什麼讓 3D 列印件具備功能性?
功能性 3D 列印件是你真正依賴的實用零件——它要承重、要和別的東西配合、要能彎,或是要經得起反覆使用,而不只是擺在架上好看。實際上,這代表要有意識地選好三件事:材料(剛性的 PLA+/PETG、軟性的 TPU 或強韌的 Nylon/PA-CF)、內部結構(依受力決定填充比例和外牆圈數)以及列印方向(不讓層紋成為斷裂面)。裝飾件三者都可以不管;功能件不行。
功能性 / 實用零件用什麼材料最好?
沒有唯一最好的材料——要看受力。對日常剛性零件(支架、旋鈕、收納),PLA+ 或 PETG 是實用的預設選擇,涉及潮濕、一定溫度或衝擊時優先用 PETG。需要彎曲或緩衝的——密封墊、緩衝墊、握把、鞋墊——用 TPU。強韌、耐熱或高疲勞的零件(齒輪、功能掛勾、引擎室卡扣)選 Nylon 或 PA-CF(碳纖維強化尼龍)。依零件的失效方式選材料,而不是看架上有什麼。
最值得 3D 列印的實用物件有哪些?
每天都會用到的零件:理線夾、工具和起子頭架、替換旋鈕和支架、治具、家具五金、收納件、軟性 TPU 零件、掛勾、裝置支架、印表機升級件和維修小件。對很多 Maker 來說,最有用的一件是客製化 TPU 鞋墊,因為它每天都要穿。
3D 列印的功能零件經得起日常使用嗎?
可以,只要依受力來設計。日常耐用性來自材料選擇、承擔大部分強度的 3–4 圈外牆、承重零件 20–50% 的填充,以及讓應力沿層傳遞而不是把層拉開的擺放方向——層間結合是 FDM 列印最弱的方向。這樣做出來的 PETG 和尼龍零件能經得起多年的日常使用;印得好的 TPU 零件(例如鞋墊)能彎折數百萬次。過早失效的零件,幾乎總是外牆太少、擺放方向不對,或是材料不適合這項任務。
我能在家 3D 列印一雙客製化鞋墊嗎?
能。任何能印軟性線材的 FDM 印表機都能列印 TPU 鞋墊,設計這一步也不再需要 CAD 或 3D 掃描器。用 Ergono3D,你回答一份關於腳、鞋和目標的引導式問卷,工具產生參數化模型,你匯出可直接列印的 TPU STL。可靠的起始參數是:TPU 95A、噴嘴約 235 °C、熱床約 55 °C、20% 螺旋體填充、關閉回抽,最後加一層面料。它是設計工具,不是醫療治療——如果你有已確診的疾病,請先諮詢醫療專業人員。
更多:自己動手 3D 列印鞋墊 · 鞋墊設計參數 · TPU 硬度與面料指南 · 超越泡棉鞋墊