Kurzfassung
Ein funktionaler 3D-Druck ist ein Gebrauchsteil, auf das du dich verlässt — es muss Last tragen, passen, federn oder dauerhaft halten, statt nur gut auszusehen. Drei Entscheidungen trennen Funktionsdrucke von dekorativen: Material (PLA+/PETG steif, TPU flexibel, Nylon/PA-CF zäh), innere Struktur (Wandanzahl und Infill passend zur Last) und Druckausrichtung (damit die Schichtlinien nicht die Bruchebene sind).
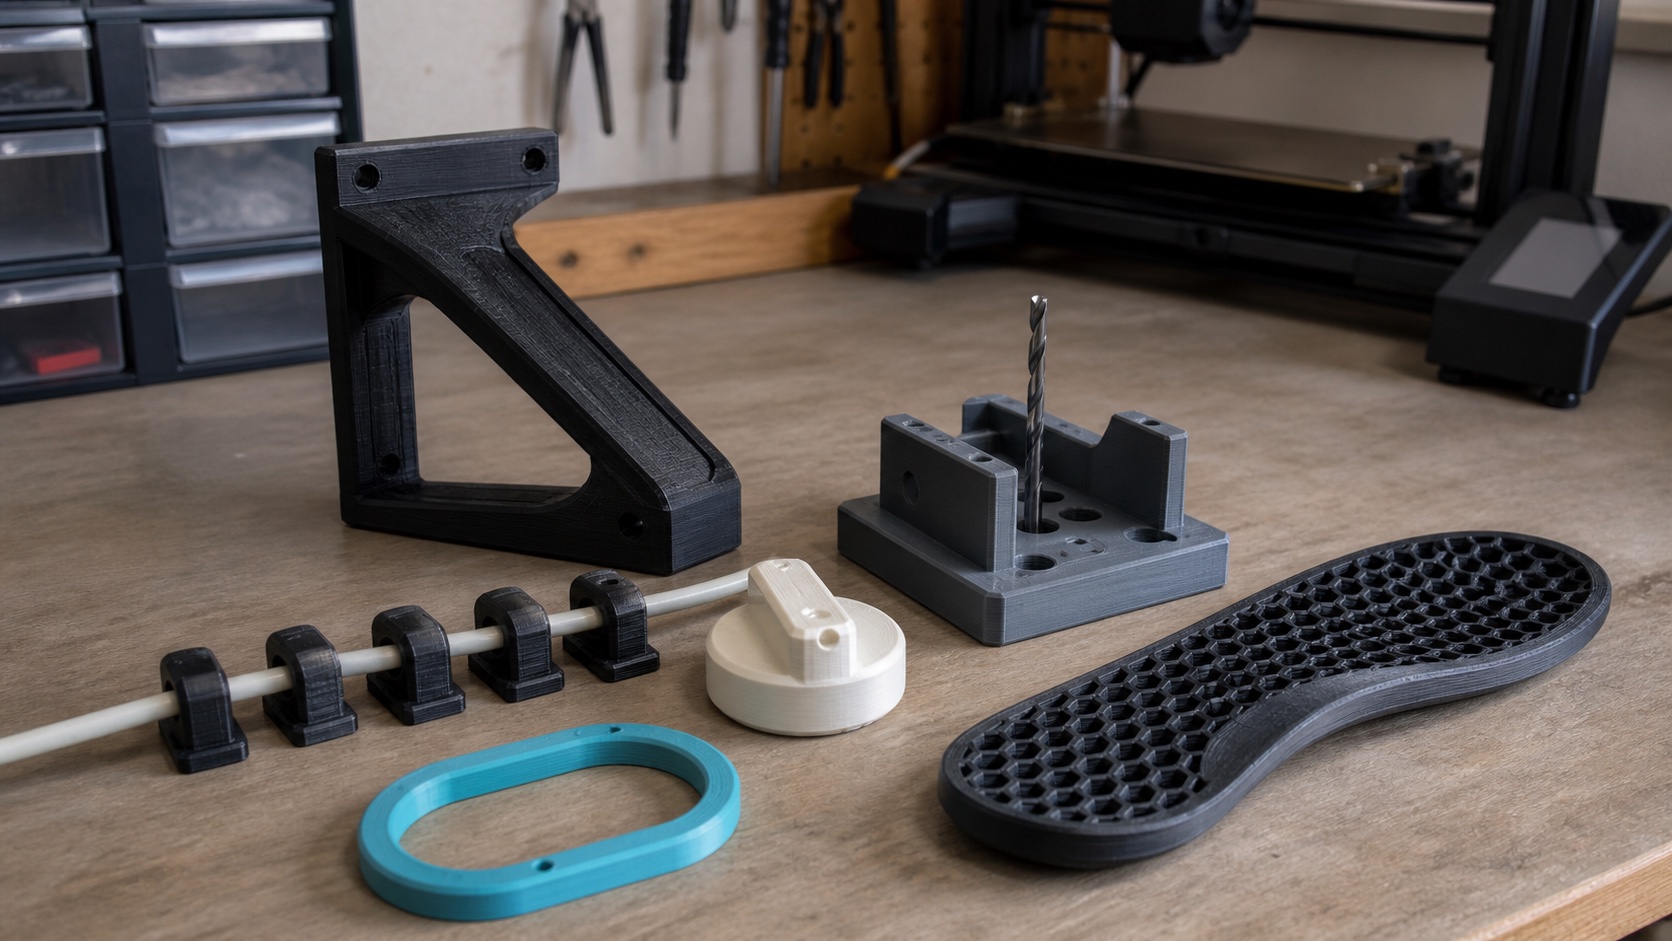
Die besten Funktionsdrucke lösen ein Problem, das du immer wieder hast — Kabelmanagement, Werkzeughalter, Ersatzknöpfe und Halterungen, Lehren und Vorrichtungen, Organizer. Der am meisten unterschätzte Funktionsdruck ist aber eine individuelle TPU-Einlage: jeden Tag getragen, an deinen Körper angepasst und maßgefertigt ohne Klinik- und Laborauftrag. Das Hindernis war immer das Design (CAD oder Scannen). Ergono3D räumt es aus dem Weg — ein geführter Fragebogen erzeugt eine druckfertige TPU-STL, ganz ohne CAD. Es ist ein Designwerkzeug, keine medizinische Behandlung; bei einer diagnostizierten Erkrankung wende dich an eine Fachperson.
Wichtigste Erkenntnisse
- Funktional ≠ dekorativ. Ein Funktionsdruck ist ein Arbeitsteil — er verdient seinen Platz, indem er eine Aufgabe erfüllt, nicht indem er hübsch aussieht.
- Zuerst das Material. PLA+/PETG für steife Alltagsteile, TPU für alles Flexible oder Dämpfende, Nylon/PA-CF für zähe und wärmebelastete Teile.
- Struktur ist Festigkeit. 3–4 Perimeter tragen den Großteil der Last; 20–50 % Infill für tragende Teile; die Schichthaftung ist die schwächste Achse, also richte das Teil entsprechend aus.
- Toleranzen zählen bei Teilen, die passen müssen. Plane 0,2–0,4 mm Spiel für Gleit- und Presspassungen ein und teste es an einem kleinen Druck, bevor du dich festlegst.
- Das Highlight ist eine individuelle Einlage. Täglich getragen, an den Körper angepasst, echte TPU-Dämpfung, maßgefertigt ohne Klinik- und Laborauftrag — und Ergono3D räumt die CAD-Hürde aus dem Weg.
- Designwerkzeug, keine Behandlung. Ergono3D erzeugt die STL aus einem geführten Fragebogen; lass dich zuerst fachlich untersuchen, wenn du eine bestätigte medizinische Diagnose hast.
Die meisten Drucker verbringen ihren ersten Monat mit Deko-Drucken — Benchys, Drachen, bewegliche Figuren, Vasen. Das macht Spaß und ist eine wirklich gute Art, die Maschine kennenzulernen. Bezahlt macht sich ein 3D-Drucker aber durch die zweite Kategorie: Funktionsdrucke. Das sind Gebrauchsteile, auf die du dich wirklich verlässt — die Halterung, die ein Regal trägt, der Knopf, den du an einem kaputten Gerät ersetzt hast, die Lehre, die einen Holzschnitt wiederholbar macht, die Einlage im Schuh, den du jeden Tag trägst. Wer nach 3D-Druck-Ideen sucht, will genau das: kein weiteres Modell, sondern ein Teil, das eine Aufgabe erfüllt.
Das ist ein Leitfaden von Makern für Maker. Wir sagen konkret, was einen Druck funktional macht, nennen echte Material- und Slicer-Bereiche statt vager Tipps, gehen eine kuratierte Liste der besten funktionalen 3D-Drucke durch und begründen dann, warum das nützlichste Funktionsteil eines ist, das die meisten nie drucken.
Funktional vs. dekorativ: warum das alles verändert.
Ein Deko-Druck muss nur das Anschauen überstehen. Ein Funktionsdruck muss die Benutzung überstehen — dieser eine Unterschied verändert jede Einstellung, die zählt.
Bei einem Deko-Druck kannst du auf Oberflächengüte achten und Festigkeit völlig ignorieren. Druck ihn in jeder beliebigen PLA-Farbe, senk das Infill auf 10 %, richte ihn nach der schönsten Seite aus — im Regal hält er ewig. Keine dieser Entscheidungen hat Folgen, weil das Teil nie Last trägt und nirgends passen muss.
Ein Funktionsdruck dreht das um. Die Halterung muss Gewicht tragen, ohne dass sich die Schichten lösen. Das Gehäuse muss auf Bruchteile eines Millimeters genau auf eine Platine schnappen. Der TPU-Puffer muss tausende Male zusammengedrückt werden und zurückfedern. Plötzlich sind Material, Wandanzahl, Infill, Ausrichtung und Toleranz nicht mehr kosmetisch, sondern strukturell. Darum geht es bei 3D-gedruckten Funktionsteilen: für die Belastung und die Versagensart des Teils konstruieren, nicht für sein Aussehen, wenn es vom Druckbett kommt.
Was einen Druck funktional macht — die technischen Grundlagen.
Fünf Entscheidungen machen aus einem Modell ein Arbeitsteil: Material, Wände und Infill, Schichthaftung und Ausrichtung, Toleranzen und wann flexibel statt steif. Stimmen diese, funktionieren die meisten Funktionsdrucke einfach.
Material: passend dazu, wie das Teil versagt
Die Materialwahl ist der erste und größte Hebel für jedes Gebrauchsteil. Die ehrliche Faustregel:
- PLA+ / PETG — steife Alltagsteile. PLA+ (zähmodifiziertes PLA) ist steif, maßhaltig und leicht zu drucken und eignet sich damit für wenig belastete Teile im Innenbereich. PETG ist die bessere Standardwahl für Funktionsdrucke, die Feuchtigkeit, etwas Wärme oder Stöße abbekommen — es ist zäher und temperaturbeständiger als PLA und nur wenig schwieriger zu drucken. Für die meisten Halterungen, Halter und Organizer im Haushalt ist PETG die sichere Wahl.
- TPU — alles Flexible oder Dämpfende. Wenn sich das Teil biegen, greifen, abdichten oder Stöße aufnehmen soll — Dichtungen, Puffer, Handygriffe, Uhrenarmbänder, Einlagen —, brauchst du ein flexibles Filament. TPU gibt es in gängigen Shore-Härten von weichem 85A bis festerem 95A, und es ist die einzig sinnvolle Wahl, wenn Nachgiebigkeit der Zweck ist.
- Nylon / PA-CF — zäh, hitzebeständig, ermüdungsfest. Für Zahnräder, stark beanspruchte Filmscharniere, Funktionshaken unter echter Last und Teile in Wärmenähe gewinnen Nylon (PA) und kohlefasergefülltes Nylon (PA-CF) bei Festigkeit, Lebensdauer und Hitzebeständigkeit. Sie sind anspruchsvoller zu drucken (Trocknen ist Pflicht, höhere Temperaturen, oft ein Gehäuse), aber für wirklich strapazierte Teile kommt nichts an sie heran.
Wände und Infill: woher die Festigkeit wirklich kommt
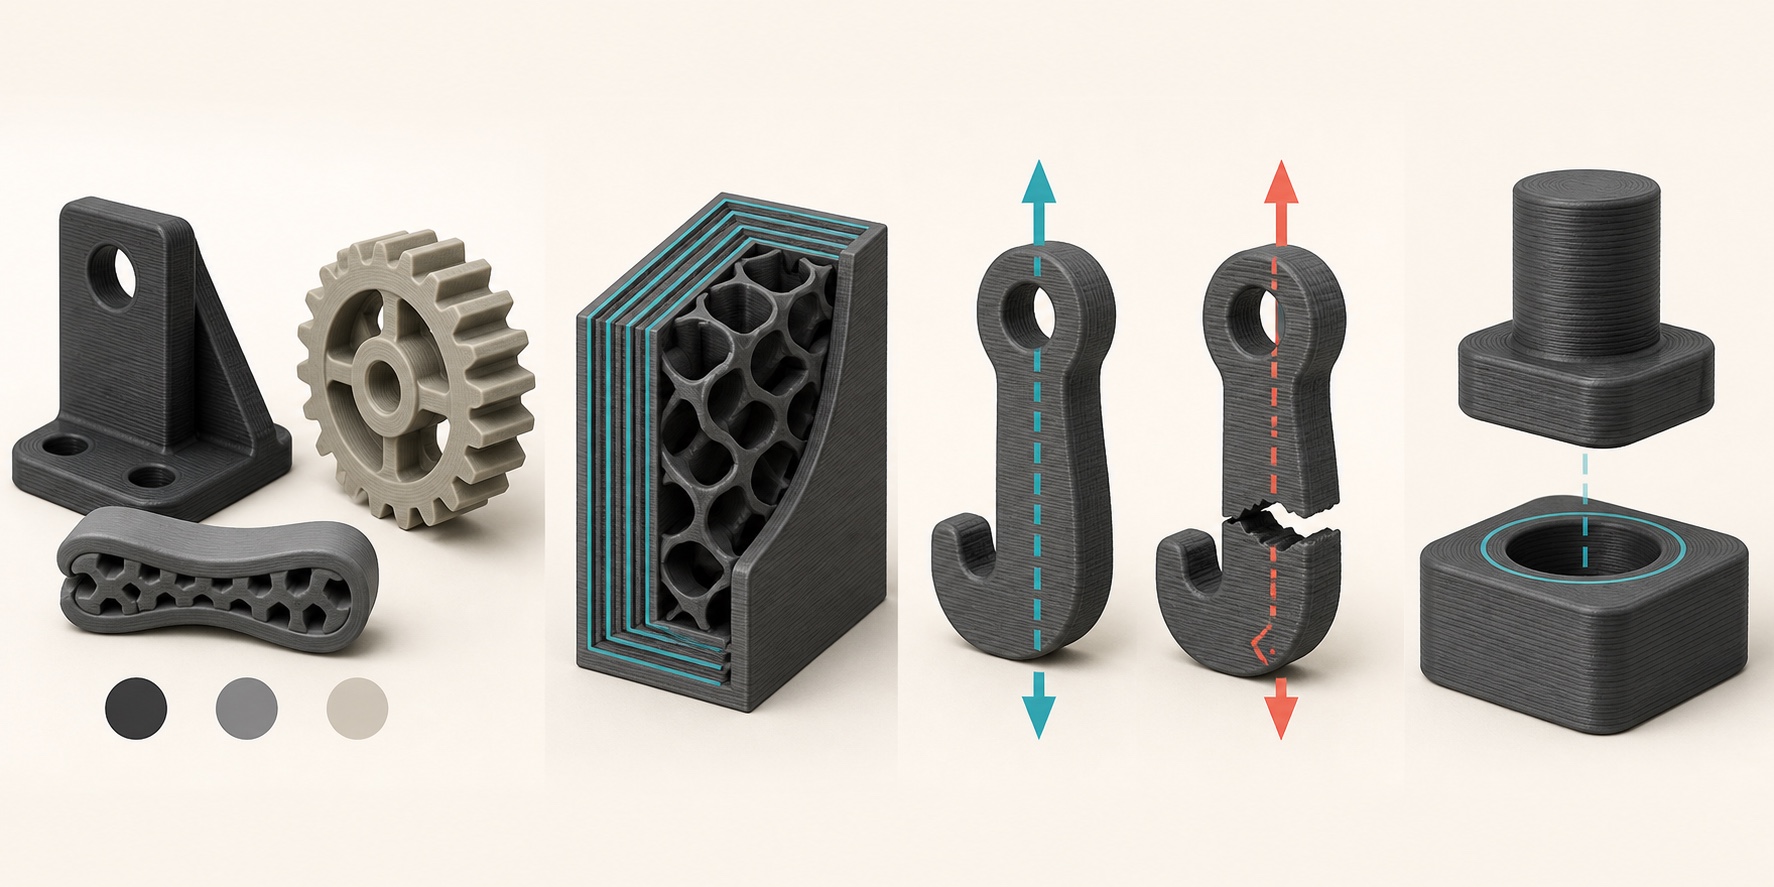
Die meisten Maker verlassen sich zu sehr auf Infill. Bei tragenden Teilen leisten die Perimeter (Wände) den Großteil der strukturellen Arbeit. Eine gute Basis für Funktionsdrucke sind 3–4 Perimeter — diese Hülle widersteht Biegen und Auseinanderziehen weit mehr als das Gitter im Inneren. Dann das Infill auf die Last abstimmen: 15–20 % für leicht belastete Teile, 30–50 % für Teile unter echter mechanischer Belastung und Gyroid- oder Cubic-Muster (isotrop — in jede Richtung ähnlich fest) für alles, was aus mehreren Richtungen belastet wird. 100 % Infill lohnt die Druckzeit selten; eine zusätzliche Wand ist meist das bessere Verhältnis von Festigkeit pro Gramm.
Schichthaftung und Ausrichtung: nicht entlang der Bruchebene drucken
Das ist der häufigste Grund, warum Funktionsdrucke brechen. Bei einem FDM-Druck ist die Verbindung zwischen den Schichten (Z-Achse) schwächer als das Material innerhalb einer Schicht — meist die schwächste Richtung des Teils. Die Regel lautet also: richte das Teil so aus, dass die Last entlang der Schichten läuft, nicht quer zu ihnen. Ein flach gedruckter Haken, der senkrecht belastet wird, bricht sauber an einer Schichtlinie; stell ihn auf (oder druck ihn auf der Seite), damit die Zugkraft durch durchgehende Extrusionslinien läuft, statt die Schichten auseinanderzuziehen. Wenn keine ideale Ausrichtung möglich ist, gleich es mit mehr Perimetern aus, druck etwas heißer für eine bessere Schichtverschmelzung und reduziere den Lüfter im belasteten Bereich.
Toleranzen und Spiel: für Teile, die passen müssen
Funktionsteile, die mit etwas anderem zusammengesteckt werden — Deckel, Presspassungen, Gleitschienen, Schnappverschlüsse —, stehen und fallen mit dem Spiel. FDM ist nicht perfekt maßhaltig, also plane einen Spalt ein, statt zu hoffen. Als praktische Ausgangswerte: etwa 0,2 mm Spiel für eine enge Gleitpassung, 0,1 mm oder weniger für eine Presspassung und bis zu 0,4 mm für lockere, leicht montierbare Passungen. Jede Kombination aus Drucker und Material ist etwas anders, also druck einen kleinen Toleranztest, bevor du dich an einen großen mehrteiligen Druck wagst.
Wann flexibel (TPU) steif schlägt
Greif zu TPU, wann immer die Aufgabe des Teils darin besteht, sich zu verformen — zu dämpfen, zu greifen, abzudichten oder zurückzufedern. Ein steifer Puffer ist kein Puffer, eine harte Dichtung dichtet nicht, und eine Einlage mit harter Schale dämpft keinen Fußaufsatz. Die Shore-Härte ist dein Stellrad: weicheres TPU (um 85A) für maximale Dämpfung und Griffigkeit, festeres TPU (um 95A), wenn das Teil unter Last seine Form halten muss. Genau dieser Zielkonflikt zwischen Härte und Stütze macht TPU zum richtigen Material für den herausragenden Funktionsdruck weiter unten.
Material-Spickzettel für Gebrauchsteile.
Eine schnelle Übersicht zur Wahl von Material und Einstellungen danach, was das Funktionsteil leisten muss. Betrachte die Bereiche als Ausgangswerte und stimme sie auf deinen Drucker ab.
| Wenn das Teil … | Material | Wände · Infill | Warum |
|---|---|---|---|
| Steif, innen, wenig belastet | PLA+ | 3 Wände · 15–20 % | Steif, maßhaltig, einfach; gut, wo Wärme und Stöße gering sind |
| Steif, täglich genutzt, Feuchtigkeit / etwas Wärme / Stöße | PETG | 3–4 Wände · 20–40 % | Zäher und wärmebeständiger als PLA; die Standardwahl im Alltag |
| Flexibel — dämpfen, greifen, abdichten, federn | TPU (85A–95A) | 2–3 Wände · 10–20 % Gyroid | Einzig sinnvolle Wahl, wenn Nachgiebigkeit die Funktion ist |
| Zäh, wärmebelastet, ermüdungsbeansprucht | Nylon / PA-CF | 4 Wände · 30–50 % | Beste Festigkeit, Lebensdauer und Hitzebeständigkeit für stark beanspruchte Teile |
| Muss mit etwas zusammenpassen | Beliebig (vorher testen) | — | 0,1–0,4 mm Spiel einplanen; vorher einen Toleranztest drucken |
Die besten funktionalen 3D-Drucke, die sich lohnen.
Eine kuratierte Liste wirklich nützlicher 3D-Druck-Ideen — jede löst ein Problem, das du tatsächlich hast. Keine Füller, keine Scherz-Schlüsselanhänger.
- Kabelclips und Kabelmanagement. Clips unter dem Schreibtisch, Kabelführungen am Monitorarm, Ladegerät-Halter und Kabelkanäle. Billig, schnell, und wenn du einmal anfängst, druckst du ein Dutzend. PETG oder PLA+ reicht völlig.
- Werkzeug- und Bithalter. Bohrer-Organizer, Schraubendreher-Leisten, Inbusschlüssel-Halter, Werkzeugwände passend zu deinen Werkzeugen. Hier verwandelt ein Drucker leise eine Werkstatt.
- Ersatzknöpfe, Halterungen und Füße. Der beste Nutzen im 3D-Druck überhaupt: etwas retten, das du sonst wegwerfen würdest, weil ein billiges Teil kaputt ist. Ein abgebrochener Backofenknopf, ein fehlender Möbelfuß, eine gerissene Halterung — modellieren, in PETG drucken, fertig.
- Lehren und Vorrichtungen. Bohrlehren, Schleifvorrichtungen, Lötständer, Ausrichthilfen. Sie machen wiederkehrende Arbeiten genau und wiederholbar — die Drucke, bei denen man sich am ehesten wie eine kleine Fabrik fühlt.
- Tür- und Möbelbeschläge. Türstopper, Schubladengriffe, Schrankschnäpper, Unterlegkeile und Puffer. Unspektakulär, aber genau die Art Teil, die mühsam zu beschaffen und trivial zu drucken ist.
- Sortierboxen und Einsätze. Schubladenteiler, Schreibtischablagen, Küchen- und Kleinteile-Organizer, zugeschnitten auf deine tatsächlichen Schubladenmaße statt auf das, was der Laden verkauft.
- Flexible TPU-Teile. Dichtungen, Puffer, Griffe, Uhrenarmbänder und Schutzhüllen — die flexiblen Alltagsteile, die kein steifer Druck ersetzen kann.
- Wandhaken und Aufhänger. Garderobenhaken, Kopfhörerhalter und Besen- oder Werkzeugclips, geschraubt oder geklebt, wo du sie brauchst. PETG verkraftet eine hängende Last besser als PLA.
- Ständer für Handy, Tablet und Laptop. Passend zu deinem Gerät und Blickwinkel, mit Kabeldurchführung. PLA+ oder PETG.
- Drucker-Upgrades. Spulenhalter, Filamentführungen, Werkzeugablagen und Gehäuseteile — der Drucker verbessert sich selbst. PETG für alles in der Nähe des beheizten Druckbetts.
- Reparaturteile für den Alltag. Batteriedeckel, Beutelclips und kaputte Clips oder Verschlüsse, nach Messschieber-Maßen nachgebaut. Wähle das Material danach, wie das Original versagt hat.
- Eine individuelle TPU-Einlage. Der Funktionsdruck, den die meisten Maker auslassen — siehe nächsten Abschnitt.
Jedes dieser Teile ist ein wirklich guter Grund, einen Drucker zu besitzen. Aber achte darauf, was sie gemeinsam haben: Es sind Teile, die du gelegentlich benutzt, zu Hause oder in der Werkstatt. Das nächste ist anders — ein Funktionsdruck, den du jeden einzelnen Tag benutzt, angepasst an deinen eigenen Körper.
Der beste Funktionsdruck, den du nicht machst: eine individuelle Einlage.
Jeden Tag getragen, an deinen Körper angepasst, aus TPU für echte Dämpfung und maßgefertigt ohne Klinik- und Laborauftrag. In fast jeder Hinsicht, die einen großartigen Funktionsdruck ausmacht, gewinnt eine individuelle Einlage — und der einzige Grund, warum die meisten Maker sie auslassen, ist der Designschritt.
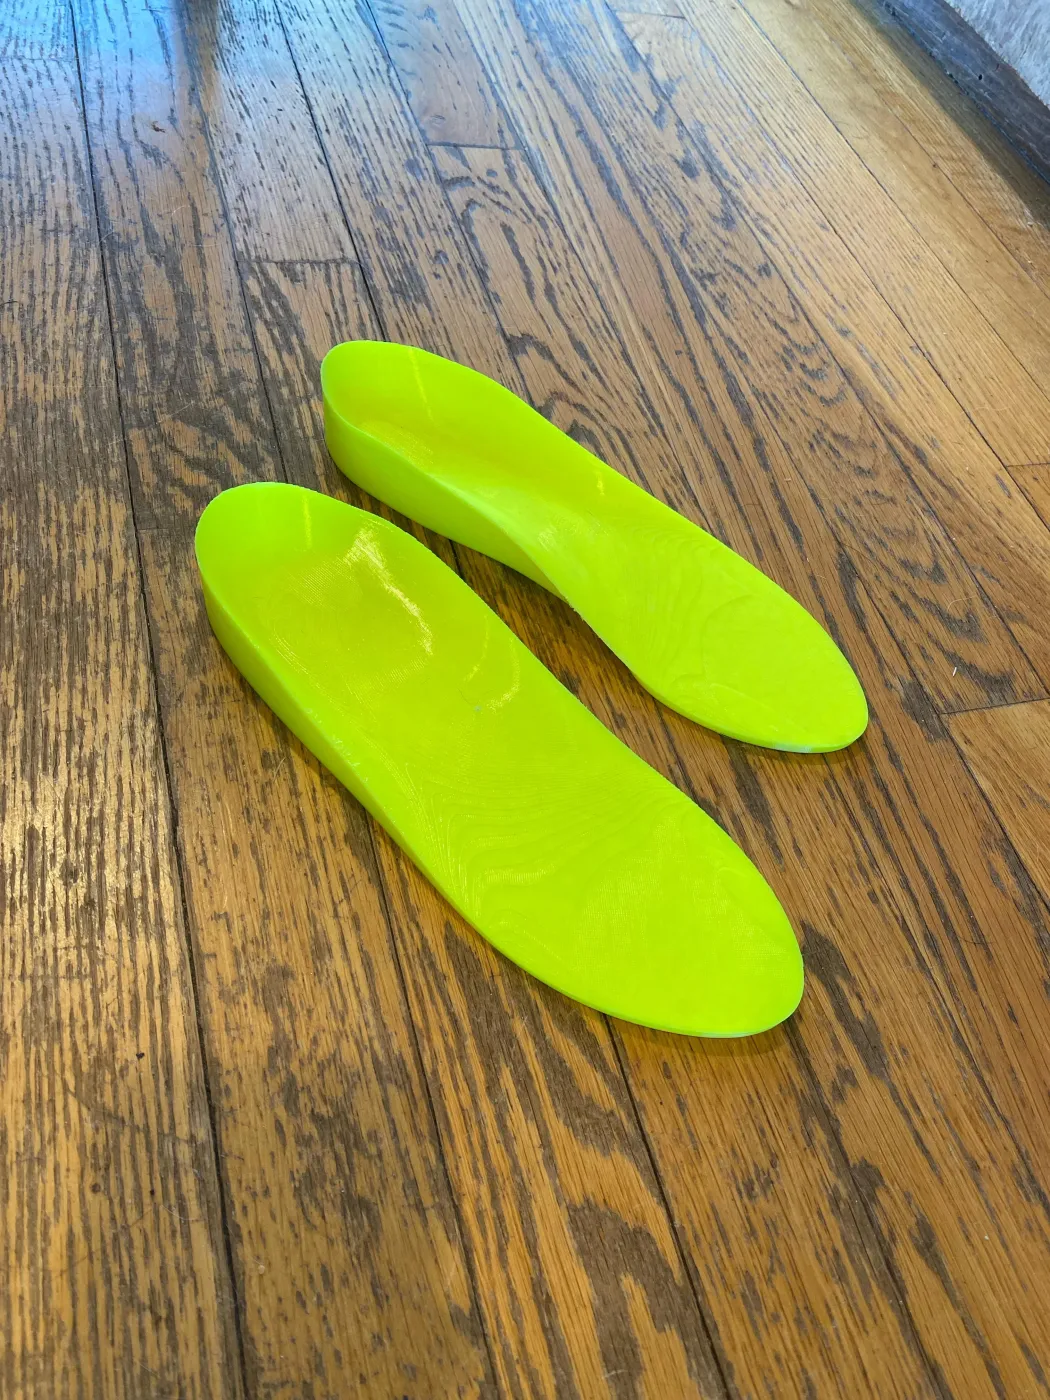
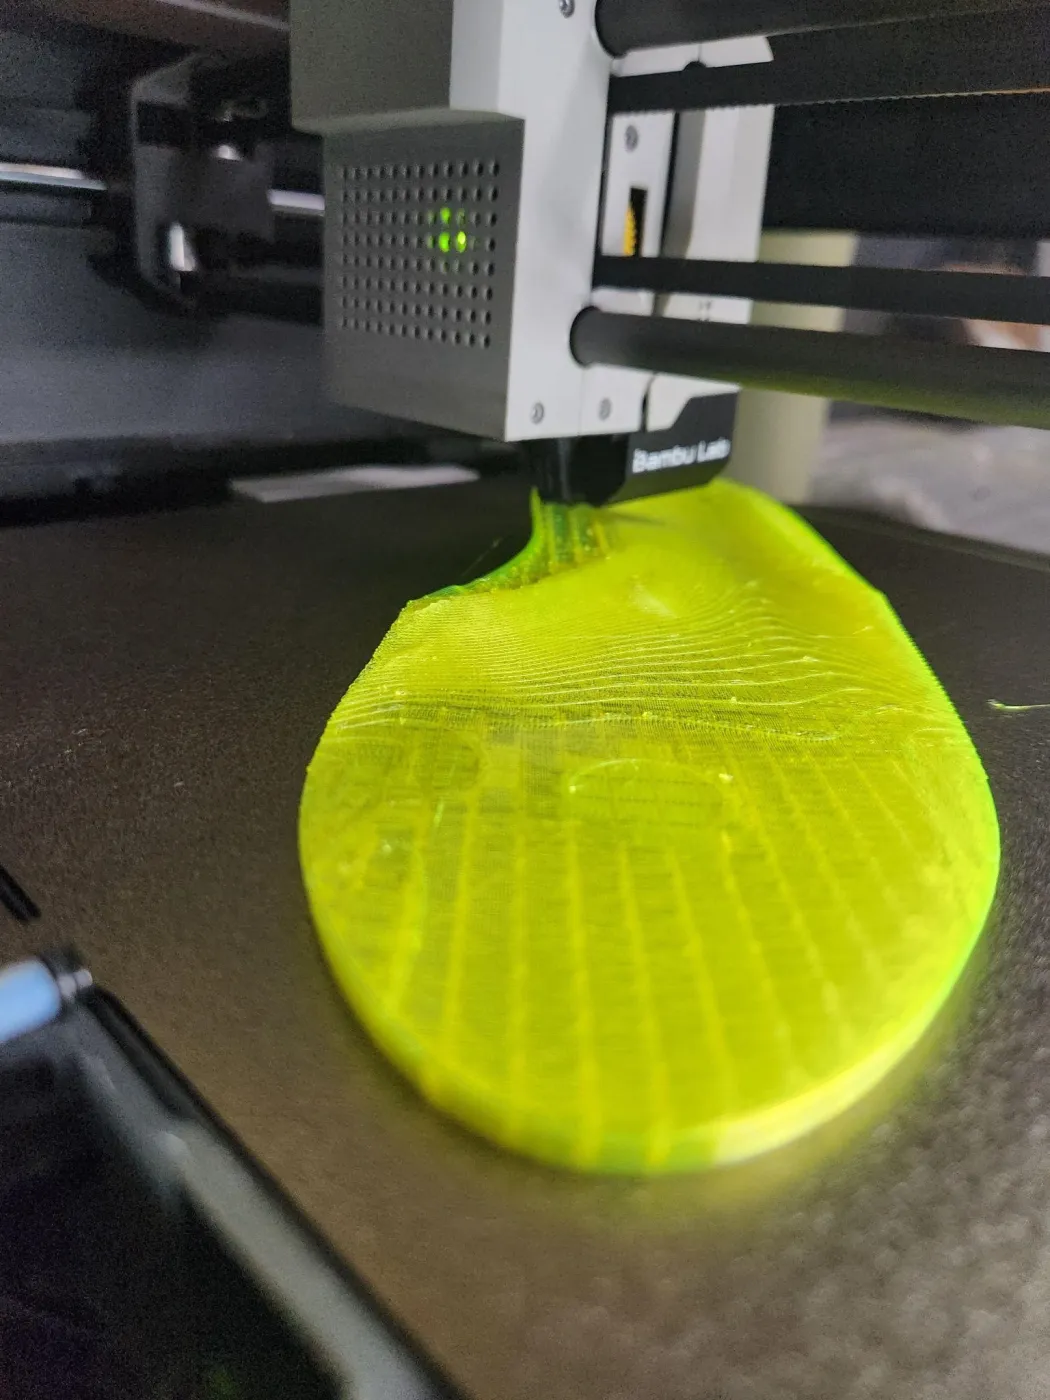
Prüfe eine individuelle Einlage anhand der Checkliste dafür, was einen Funktionsdruck lohnenswert macht. Täglicher Gebrauch? Du trägst sie mehr Stunden als fast alles andere, was du besitzt. Löst ein echtes Problem? Ermüdete Füße, Fußgewölbe-Stütze, Druckentlastung — konkrete, jeden Tag spürbare Probleme. Das richtige Material für die Aufgabe? TPU ist genau dafür gemacht: Es biegt sich, dämpft und federt über Millionen von Schritten zurück, wo jeder steife Kunststoff reißen würde. Schwer fertig zu kaufen? Eine wirklich angepasste Einlage schon — Einlagen aus dem Handel sind Schablonen, und traditionelle klinische Maßeinlagen erfordern einen Klinikbesuch und eine Laborfertigung mit 1–2 Wochen Bearbeitungszeit zwischen Klinik und Labor. Ein gedrucktes TPU-Paar ist ein Design, das du mit Credits plus deinem eigenen Filament und deiner Druckzeit bezahlst — und das du weiterentwickeln kannst.
Warum druckt dann nicht jeder Maker Einlagen? Weil das Teil geometrisch schwierig ist. Eine Einlage ist eine komplexe, an den Fuß angepasste Freiformfläche — genau die Art Modell, die du dir nicht einfach von einer Modellseite holen kannst, weil sie zu einem bestimmten Fuß passen muss. Sie klassisch zu konstruieren heißt CAD-Kenntnisse, die du vielleicht nicht hast, oder ein 3D-Scan des Fußes, für den dir die Ausrüstung fehlt. Diese Design-Hürde, nicht das Drucken, hält die Leute ab.
Genau diese Lücke schließt Ergono3D. Es ist ein browserbasiertes parametrisches Einlagen-Werkzeug: Du beantwortest einen geführten Fragebogen zu deinen Füßen, Schuhen, Aktivitäten und Komfortzielen — ohne CAD, ohne Scanner — und es erzeugt ein parametrisches Modell, das du ansehen und anpassen kannst (Gewölbehöhe und -länge, Fersenschalentiefe, Posting, Flanken, Pelotte, TPU-Härte, Dicke), und exportierst es dann als druckfertige TPU-STL. Fünf kostenlose Vorschau-Credits lassen dich entwerfen und prüfen, bevor du bezahlst; ein Export kostet A$9,90 als einmaliger Download. Danach ist es derselbe FDM-Ablauf, den du schon kennst. Die komplette Anleitung findest du unter 3D-gedruckte Einlagen selbst machen.
Und weil das Modell parametrisch ist, verhält sich die Einlage wie jeder andere gute Funktionsdruck: Man kann sie weiterentwickeln. Trag sie, notiere, wo sie reibt oder wo Stütze fehlt, passe die Parameter an, exportiere neu und druck erneut. Eine Überarbeitung ist ein neuer Export und ein neuer Druck, kein weiterer Klinikbesuch. Details zu den Parametern findest du unter Designparameter von Einlagen verstehen und den Vergleich mit den Schaumeinlagen, die sie ersetzt, unter Mehr als eine Schaumeinlage.
Die Einlage drucken: ein zuverlässiges TPU-Profil.
Sobald du die STL exportiert hast, ist der Druck unkompliziert. Hier eine Basis, die auf den meisten Consumer-FDM-Druckern funktioniert, die flexibles Filament verarbeiten.
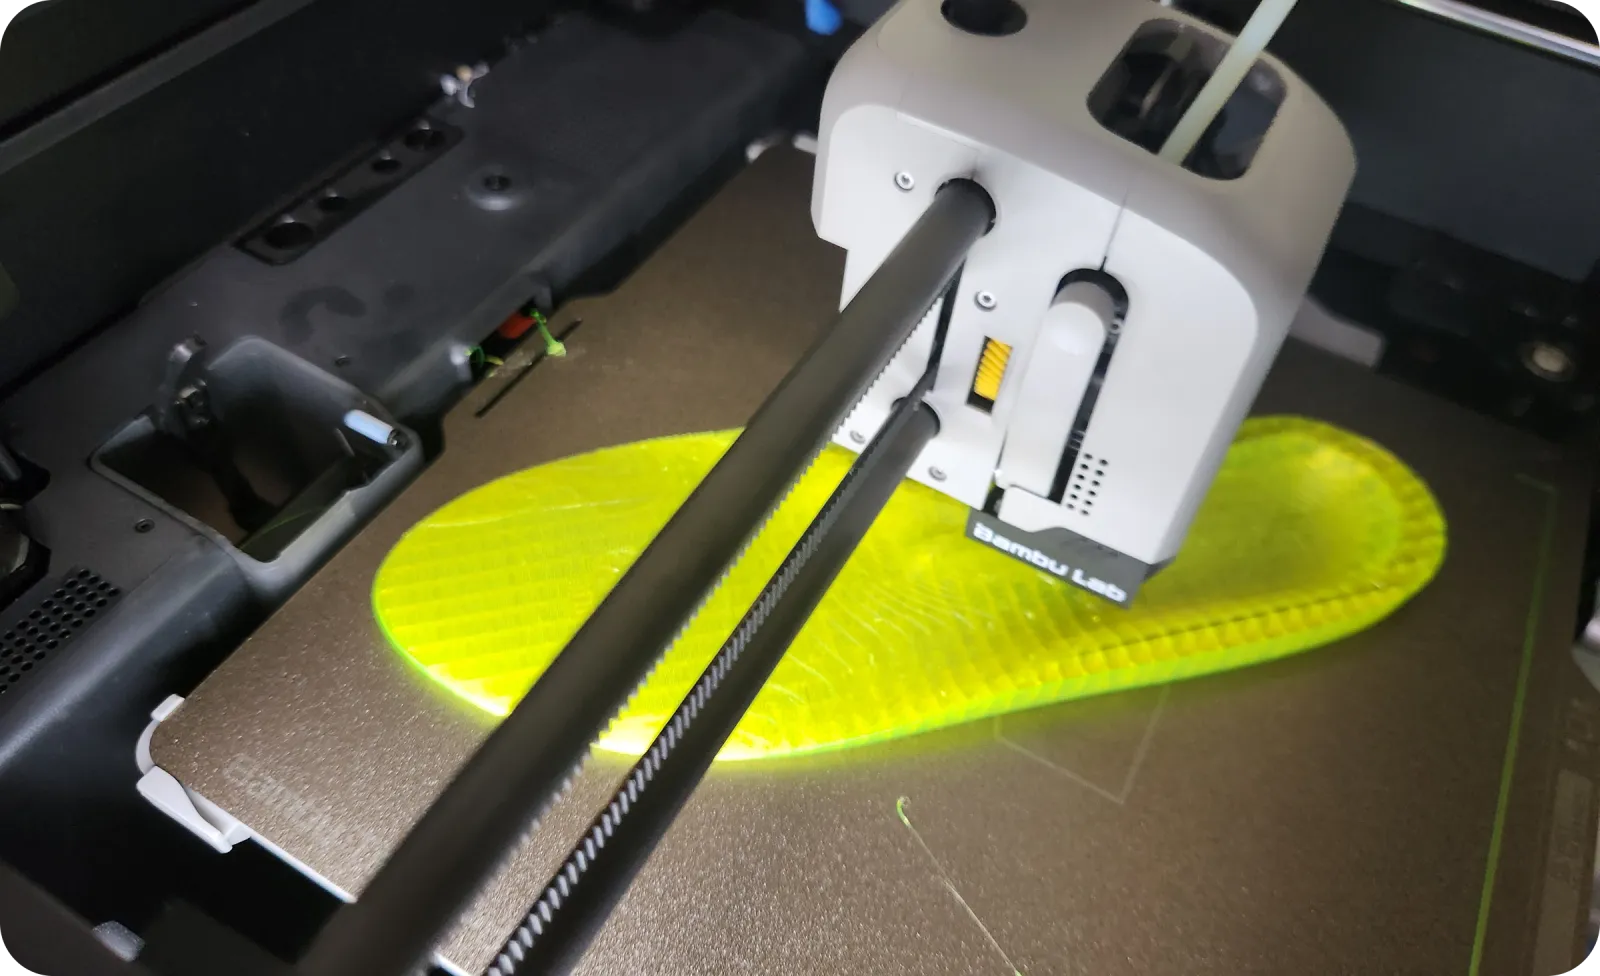
| Einstellung | Empfohlener Wert |
|---|---|
| Material | TPU 95A (für mehr Dämpfung auf 90A / 85A gehen) |
| Düsentemperatur | ~235 °C (Bereich 220–250 °C) |
| Betttemperatur | ~55 °C (Bereich 45–60 °C) |
| Infill-Muster | Gyroid |
| Infill-Dichte | 20 % |
| Rückzug | Aus (0 mm) |
| Druckgeschwindigkeit | 25–50 mm/s |
| Nachbearbeitung | Brim abschneiden, Kanten abrunden, Decklage aufbringen (EVA, Poron oder Stoff) |
Das gedruckte TPU ist die tragende Schale; die Decklage ist das, was dein Fuß berührt — lass sie also nicht weg, sie sorgt für Komfort, Schweißaufnahme und Reibung. Weiches TPU (85A) tendiert zur Dämpfung für langes Stehen und empfindliche Füße; festeres TPU (95A) behält unter Last seine Form für Laufen und Stabilität. Die vollständige Materialübersicht steht in unserem Leitfaden zu TPU-Härte und Decklage, die komplette Druckanleitung in 3D-gedruckte Einlagen selbst machen.
Beantworte einen geführten Fuß-Fragebogen, passe die Designparameter an und sieh dir deine individuelle Einlage direkt im Browser an — ohne CAD, ohne Scanner. Kostenlose Vorschau mit 5 Credits, keine Karte nötig. Exportiere die druckfertige TPU-STL, wenn das Design passt, dann drucken, tragen und weiterentwickeln.
Häufige Fragen zu funktionalen 3D-Drucken.
Was macht einen 3D-Druck funktional?
Ein funktionaler 3D-Druck ist ein Gebrauchsteil, auf das du dich wirklich verlässt — es muss Last tragen, irgendwo passen, federn oder wiederholten Gebrauch überstehen, statt nur im Regal gut auszusehen. In der Praxis heißt das: Drei Dinge werden bewusst gewählt — das Material (steifes PLA+/PETG, flexibles TPU oder zähes Nylon/PA-CF), die innere Struktur (Infill-Anteil und Wand-/Perimeteranzahl passend zur Last) und die Druckausrichtung (damit die Schichtlinien nicht die Bruchebene sind). Deko-Drucke können alle drei ignorieren; Funktionsdrucke nicht.
Welches Material ist das beste für funktionale 3D-Drucke und Gebrauchsteile?
Es gibt nicht das eine beste Material — es hängt von der Last ab. Für steife Alltagsteile (Halterungen, Knöpfe, Organizer) ist PLA+ oder PETG die praktische Standardwahl, PETG bevorzugt, wo Feuchtigkeit, etwas Wärme oder Stöße eine Rolle spielen. Für alles, was federn oder dämpfen muss — Dichtungen, Puffer, Griffe, Einlagen —, nimm TPU. Für zähe, hitzebeständige oder ermüdungsbeanspruchte Teile (Zahnräder, Funktionshaken, Clips im Motorraum) greif zu Nylon oder PA-CF (kohlefasergefülltes Nylon). Wähle das Material danach, wie das Teil versagt, nicht danach, was gerade im Regal liegt.
Was sind die nützlichsten Dinge, die man mit dem 3D-Drucker drucken kann?
Teile, die du jeden Tag benutzt: Kabelclips, Werkzeug- und Bithalter, Ersatzknöpfe und Halterungen, Lehren, Möbelbeschläge, Organizer, flexible TPU-Teile, Wandhaken, Gerätehalter, Drucker-Upgrades und Reparaturteile. Für viele Maker ist der nützlichste einzelne Druck eine individuelle TPU-Einlage, weil sie jeden Tag getragen wird.
Sind 3D-gedruckte Funktionsteile haltbar genug für den täglichen Gebrauch?
Ja, wenn sie für die Last konstruiert sind. Alltagstauglichkeit kommt von der Materialwahl, 3–4 Perimetern (Wänden), die den Großteil der Festigkeit tragen, 20–50 % Infill für tragende Teile und einer Ausrichtung, bei der die Belastung entlang der Schichten läuft, statt sie auseinanderzuziehen — die Schichthaftung ist die schwächste Achse eines FDM-Drucks. So gebaute Teile aus PETG und Nylon halten dem täglichen Gebrauch jahrelang stand; ein gut gedrucktes TPU-Teil wie eine Einlage federt über Millionen von Zyklen. Ein Teil, das früh versagt, hat fast immer zu wenige Wände, die falsche Ausrichtung oder das falsche Material für die Aufgabe.
Kann ich eine individuelle Einlage zu Hause 3D-drucken?
Ja. Jeder FDM-Drucker, der flexibles Filament verarbeitet, kann eine TPU-Einlage drucken, und der Designschritt erfordert kein CAD und keinen 3D-Scanner mehr. Mit Ergono3D beantwortest du einen geführten Fragebogen zu deinen Füßen, Schuhen und Zielen, das Werkzeug erzeugt ein parametrisches Modell, und du exportierst eine druckfertige TPU-STL. Ein zuverlässiges Startprofil ist TPU 95A, ~235 °C Düse, ~55 °C Bett, 20 % Gyroid-Infill, Rückzug aus, danach eine Decklage aufbringen. Es ist ein Designwerkzeug, keine medizinische Behandlung — bei einer diagnostizierten Erkrankung wende dich zuerst an eine Fachperson.
Mehr: 3D-gedruckte Einlagen selbst machen · Designparameter von Einlagen · Leitfaden zu TPU-Härte und Decklage · Mehr als eine Schaumeinlage