In sintesi
Una stampa 3D funzionale è un pezzo d'uso finale su cui fai affidamento: deve reggere un carico, incastrarsi, flettersi o resistere all'uso, non solo essere bello. Tre scelte separano le stampe funzionali da quelle decorative: il materiale (PLA+/PETG rigidi, TPU flessibile, Nylon/PA-CF resistente), la struttura interna (numero di pareti e riempimento in base al carico) e l'orientamento di stampa (perché le linee di strato non siano il piano di rottura).
Le migliori stampe funzionali risolvono un problema che hai di continuo: gestione dei cavi, porta-attrezzi, manopole e staffe di ricambio, dime e attrezzature, contenitori organizer. Ma la stampa funzionale più sottovalutata è una soletta in TPU su misura: la indossi ogni giorno, è adattata al tuo corpo ed è fatta su misura senza passare da clinica e laboratorio. L'ostacolo è sempre stato la progettazione (CAD o scansione). Ergono3D lo elimina: un questionario guidato genera un STL in TPU pronto da stampare, senza CAD. È uno strumento di progettazione, non un trattamento medico; se hai una condizione diagnosticata, rivolgiti a un professionista.
Punti chiave
- Funzionale ≠ decorativa. Una stampa funzionale è un pezzo di lavoro: si guadagna il posto svolgendo un compito, non per quanto è bella.
- Prima il materiale. PLA+/PETG per pezzi rigidi di uso quotidiano, TPU per tutto ciò che è flessibile o ammortizza un carico, Nylon/PA-CF per pezzi resistenti ed esposti al calore.
- La struttura è resistenza. 3–4 perimetri reggono la maggior parte del carico; 20–50% di riempimento per i pezzi portanti; l'adesione tra gli strati è l'asse più debole, quindi orienta il pezzo di conseguenza.
- Le tolleranze contano nei pezzi che si accoppiano. Prevedi 0,2–0,4 mm di gioco per accoppiamenti scorrevoli o a pressione e provalo su una piccola stampa prima di impegnarti.
- La protagonista è una soletta su misura. Uso quotidiano, adattata al corpo, vera ammortizzazione in TPU, su misura senza clinica e laboratorio — ed Ergono3D elimina l'ostacolo del CAD.
- Strumento di progettazione, non trattamento. Ergono3D genera l'STL da un questionario guidato; se hai una diagnosi medica confermata, fai prima una valutazione professionale.
Quasi tutte le stampanti passano il primo mese a produrre stampe decorative: Benchy, draghi, giocattoli snodabili, vasi. È divertente ed è un ottimo modo per imparare a usare la macchina. Ma ciò che fa ripagare una stampante 3D è la seconda categoria: le stampe funzionali. Sono pezzi d'uso finale su cui fai davvero affidamento: la staffa che regge una mensola, la manopola che hai sostituito su un elettrodomestico guasto, la dima che rende ripetibile un taglio nel legno, la soletta nella scarpa che porti ogni giorno. Quando ci si chiede cosa stampare in 3D, è questo che si cerca: non un altro modellino, ma un pezzo che svolge un compito.
È una guida scritta da maker per maker. Diremo con precisione cosa rende funzionale una stampa, daremo intervalli reali di materiali e di slicer invece di consigli vaghi, passeremo in rassegna una selezione delle migliori stampe 3D funzionali e poi sosterremo la causa del pezzo funzionale più utile che quasi nessuno stampa.
Funzionale o decorativa: perché cambia tutto.
Una stampa decorativa deve solo sopravvivere allo sguardo. Una stampa funzionale deve sopravvivere all'uso, e questa sola differenza riscrive ogni impostazione che conta.
In una stampa decorativa puoi puntare alla finitura superficiale e ignorare del tutto la resistenza. Stampala nel colore di PLA che preferisci, abbassa il riempimento al 10%, orientala per mostrare il lato più bello e reggerà su una mensola per sempre. Nessuna di queste scelte ha conseguenze, perché il pezzo non sostiene mai un carico e non deve incastrarsi in nulla.
Una stampa funzionale ribalta tutto. La staffa deve reggere peso senza che gli strati si separino. Il case deve agganciarsi a una scheda con una precisione di frazioni di millimetro. Il paracolpi in TPU deve comprimersi e tornare in forma migliaia di volte. All'improvviso materiale, numero di pareti, riempimento, orientamento e tolleranza smettono di essere estetici e diventano strutturali. Questo è il cuore delle parti funzionali stampate in 3D: progettare in base a come il pezzo viene caricato e a come si rompe, non a come appare quando esce dal piano.
Cosa rende funzionale una stampa: l'essenziale tecnico.
Cinque scelte trasformano un modello in un pezzo che funziona: materiale, pareti e riempimento, adesione tra gli strati e orientamento, tolleranze, e quando scegliere il flessibile invece del rigido. Se imposti bene questi punti, la maggior parte delle stampe funzionali semplicemente funziona.
Materiale: sceglilo in base a come si rompe il pezzo
La scelta del materiale è la prima e più grande leva per qualsiasi pezzo d'uso finale. La regola pratica onesta:
- PLA+ / PETG — pezzi rigidi di uso quotidiano. Il PLA+ (PLA rinforzato) è rigido, preciso nelle dimensioni e facile da stampare, quindi va bene per pezzi da interno poco sollecitati. Il PETG è la scelta predefinita migliore per le stampe funzionali esposte a umidità, un po' di calore o urti: è più tenace e sopporta temperature più alte del PLA, con una difficoltà appena maggiore. Per la maggior parte di staffe, supporti e organizer di casa, il PETG è la scelta sicura.
- TPU — tutto ciò che è flessibile o ammortizza un carico. Quando il pezzo deve piegarsi, fare presa, sigillare o assorbire urti (guarnizioni, paracolpi, impugnature per telefono, cinturini, solette), ti serve un filamento flessibile. Il TPU si stampa nelle durezze più comuni, dal morbido 85A al più rigido 95A, ed è l'unica scelta sensata quando la cedevolezza è lo scopo.
- Nylon / PA-CF — resistente, al calore e alla fatica. Per ingranaggi, cerniere integrate molto sollecitate, ganci funzionali sotto carico reale e pezzi vicino a fonti di calore, il nylon (PA) e il nylon caricato con fibra di carbonio (PA-CF) vincono in resistenza, durata a fatica e resistenza termica. Sono più impegnativi da stampare (l'essiccazione è obbligatoria, temperature più alte, spesso una camera chiusa), ma nulla li eguaglia per i pezzi davvero maltrattati.
Pareti e riempimento: da dove arriva davvero la resistenza
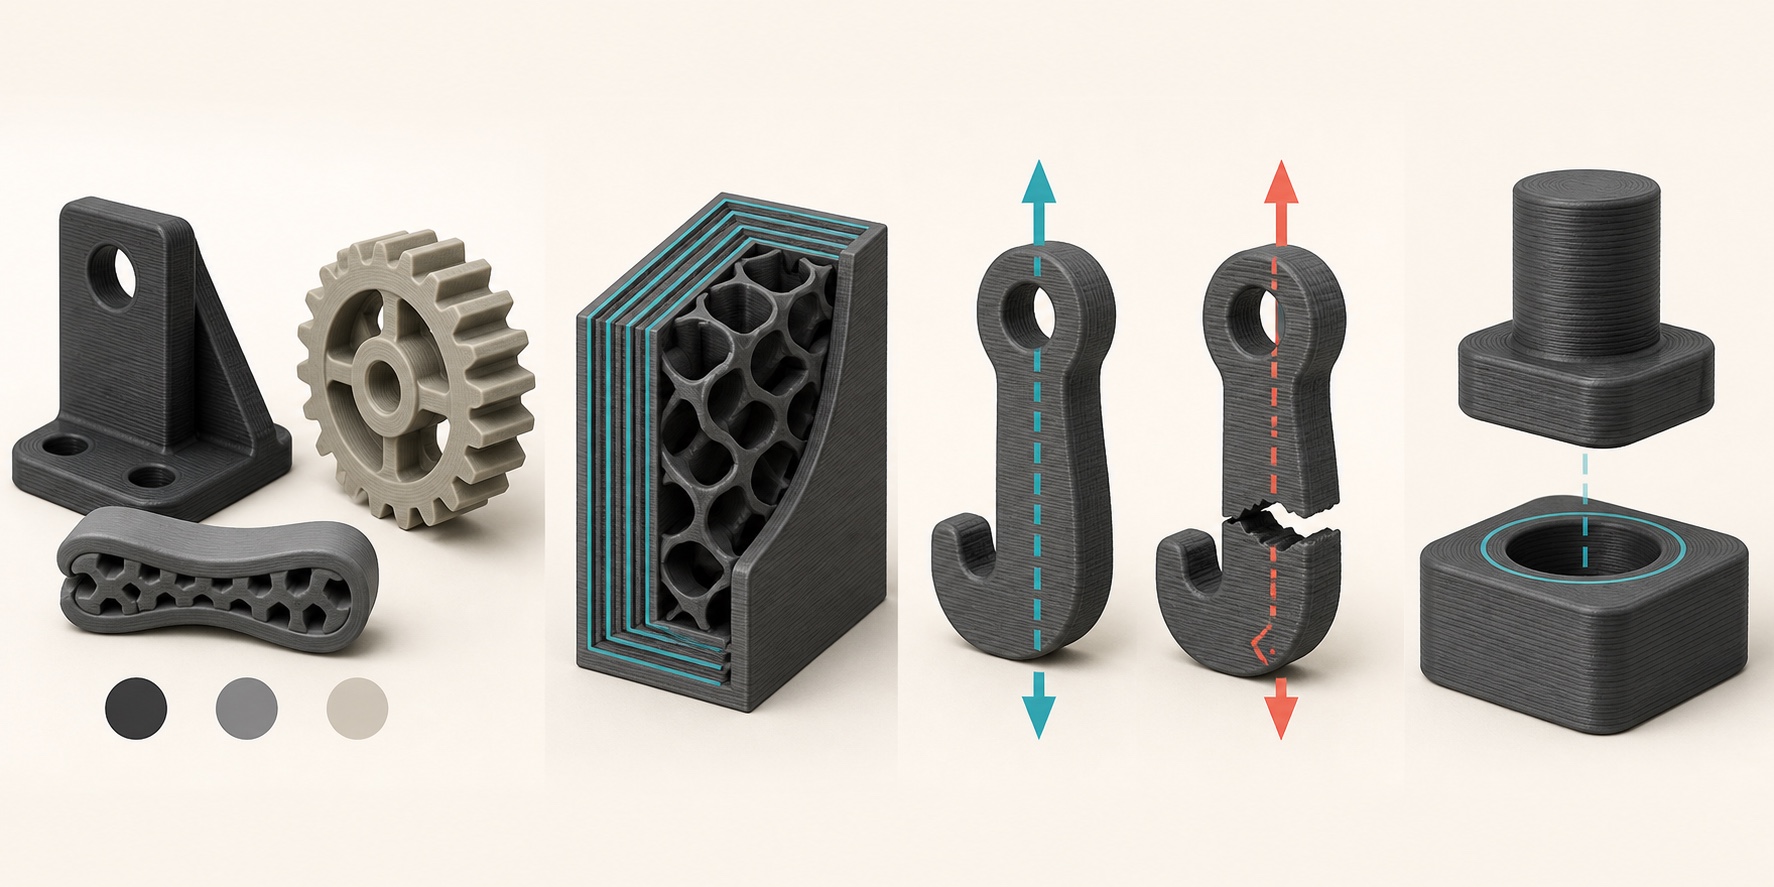
La maggior parte dei maker si affida troppo al riempimento. Nei pezzi portanti sono i perimetri (pareti) a fare gran parte del lavoro strutturale. Una buona base per le stampe funzionali è di 3–4 perimetri: quel guscio resiste alla flessione e allo strappo molto più del reticolo interno. Poi dimensiona il riempimento sul carico: 15–20% per pezzi leggeri, 30–50% per pezzi sotto vero sforzo meccanico, e schemi giroide o cubico (isotropi: resistenza simile in ogni direzione) per tutto ciò che riceve carico da più angolazioni. Il riempimento pieno (100%) raramente vale il tempo di stampa; aggiungere una parete di solito dà più resistenza per grammo.
Adesione tra gli strati e orientamento: non stampare lungo il piano di rottura
È il motivo più comune per cui le stampe funzionali si rompono. In una stampa FDM il legame tra gli strati (asse Z) è più debole del materiale all'interno di uno strato: di solito è la direzione più debole del pezzo. Quindi la regola è: orienta il pezzo in modo che il carico corra lungo gli strati, non attraverso. Un gancio stampato in piano e caricato in verticale si spezzerà di netto lungo una linea di strato; mettilo in piedi (o stampalo di lato) così che la forza di trazione passi per linee di estrusione continue invece di cercare di separare gli strati. Quando non puoi orientarlo in modo ideale, compensa aumentando i perimetri, stampando un po' più caldo per fondere meglio gli strati e riducendo la ventola nella zona sollecitata.
Tolleranze e giochi: per i pezzi che devono accoppiarsi
I pezzi funzionali che si accoppiano con altro (coperchi, accoppiamenti a pressione, guide scorrevoli, clip a scatto) vivono o muoiono per il gioco. L'FDM non è perfettamente precisa nelle dimensioni, quindi prevedi uno spazio in fase di progetto invece di sperare. Come punti di partenza pratici: circa 0,2 mm di gioco per un accoppiamento scorrevole preciso, 0,1 mm o meno per un accoppiamento a pressione e fino a 0,4 mm per accoppiamenti laschi e facili da montare. Ogni combinazione di stampante e materiale è un po' diversa, quindi stampa un piccolo test di tolleranza prima di lanciarti in una grande stampa in più parti.
Quando il flessibile (TPU) batte il rigido
Scegli il TPU ogni volta che il compito del pezzo è deformarsi: ammortizzare, fare presa, sigillare o tornare in forma. Un paracolpi rigido non è un paracolpi; una guarnizione dura non sigilla; e una soletta a guscio duro non ammortizza l'appoggio del piede. La durezza Shore è la tua manopola di regolazione: TPU più morbido (intorno a 85A) per il massimo di ammortizzazione e presa, TPU più rigido (intorno a 95A) quando il pezzo deve mantenere la forma sotto carico. Questo compromesso tra durezza e sostegno è proprio ciò che rende il TPU il materiale giusto per la stampa funzionale protagonista più sotto.
Promemoria dei materiali per pezzi d'uso finale.
Un riferimento rapido per scegliere materiale e impostazioni in base a ciò che il pezzo funzionale deve fare. Considera gli intervalli come punti di partenza e adattali alla tua stampante.
| Se il pezzo è… | Materiale | Pareti · riempimento | Perché |
|---|---|---|---|
| Rigido, da interno, poco sollecitato | PLA+ | 3 pareti · 15–20% | Rigido, preciso, facile; va bene dove calore e urti sono bassi |
| Rigido, uso quotidiano, umidità / un po' di calore / urti | PETG | 3–4 pareti · 20–40% | Più tenace e resistente al calore del PLA; la scelta quotidiana predefinita |
| Flessibile: ammortizzare, fare presa, sigillare, tornare in forma | TPU (85A–95A) | 2–3 pareti · 10–20% giroide | L'unica scelta sensata quando la cedevolezza è la funzione |
| Resistente, esposto al calore, molta fatica | Nylon / PA-CF | 4 pareti · 30–50% | Massima resistenza, durata a fatica e resistenza termica per pezzi maltrattati |
| Deve accoppiarsi con qualcosa | Qualsiasi (prima prova) | — | Prevedi 0,1–0,4 mm di gioco; stampa un test di tolleranza prima di impegnarti |
Le migliori stampe 3D funzionali da fare.
Una selezione di cose davvero utili da stampare in 3D: ognuna risolve un problema che hai davvero. Niente riempitivi, niente portachiavi di novità.
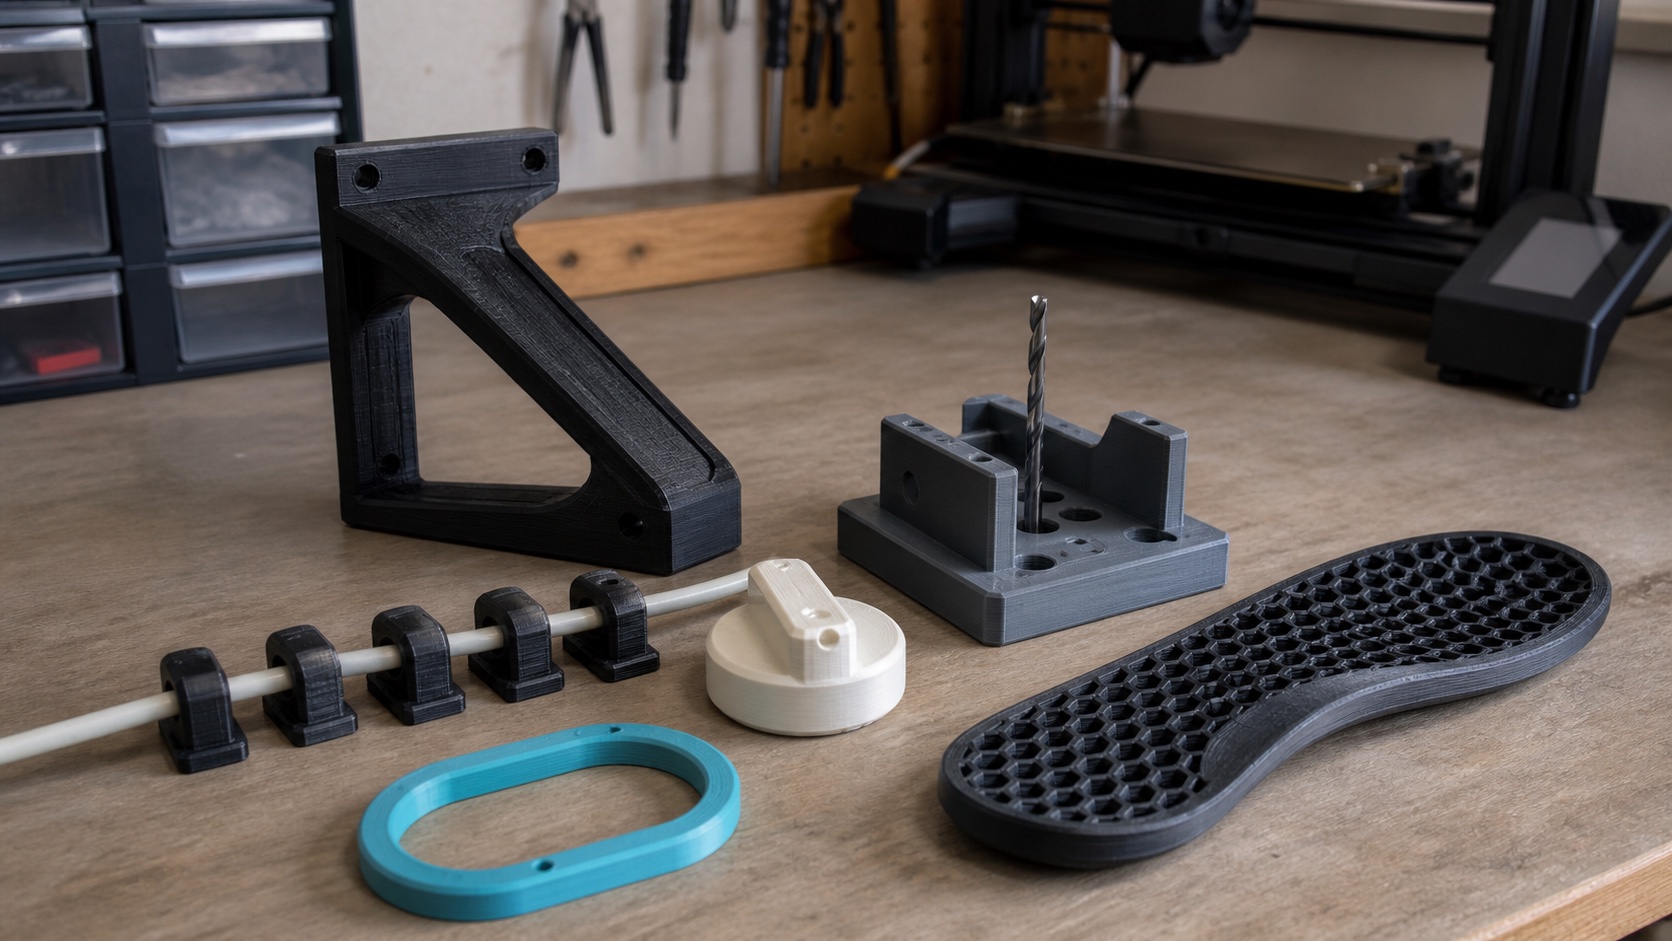
- Fermacavi e gestione dei cavi. Clip sotto la scrivania, passaggi per i cavi sul braccio del monitor, supporti per caricatori e canaline. Economici, veloci, e una volta iniziato ne stampi una dozzina. PETG o PLA+ bastano e avanzano.
- Porta-attrezzi e porta-inserti. Organizer per punte, rastrelliere per cacciaviti, porta-chiavi a brugola, pannelli da parete su misura per i tuoi attrezzi. È qui che una stampante trasforma un laboratorio senza far rumore.
- Manopole, staffe e piedini di ricambio. Il miglior ritorno della stampa 3D: salvare qualcosa che butteresti perché si è rotto un pezzo economico. Una manopola del forno spezzata, un piedino di un mobile mancante, una staffa crepata: modellala, stampala in PETG, fatto.
- Dime e attrezzature. Guide di foratura, dime per levigare, supporti per saldare, attrezzature di allineamento. Rendono il lavoro ripetitivo preciso e ripetibile, e sono le stampe che più fanno sentire di avere una piccola fabbrica.
- Ferramenta per porte e mobili. Fermaporta, maniglie per cassetti, chiusure per ante, spessori e paracolpi. Niente di entusiasmante, ma proprio il tipo di pezzo scomodo da trovare e banale da stampare.
- Contenitori organizer e inserti. Divisori per cassetti, vassoi da scrivania, organizer per cucina e minuteria fatti sulle misure reali dei tuoi cassetti invece che su quelle che vende il negozio.
- Parti flessibili in TPU. Guarnizioni, paracolpi, impugnature, cinturini e custodie protettive: le parti flessibili di tutti i giorni che nessuna stampa rigida può sostituire.
- Ganci e appendini da parete. Attaccapanni, supporti per cuffie e clip per scope o attrezzi, avvitati o adesivi dove servono. Il PETG regge un carico appeso meglio del PLA.
- Supporti per telefono, tablet e portatile. Su misura per il tuo dispositivo e l'angolo di visione, con passaggio per il cavo. PLA+ o PETG.
- Upgrade della stampante. Porta-bobine, guide per il filamento, vassoi per attrezzi e parti della camera chiusa: la stampante che migliora sé stessa. PETG per tutto ciò che sta vicino al piano riscaldato.
- Pezzi di riparazione per tutti i giorni. Coperchi delle batterie, chiudi-sacchetto e clip o chiusure rotte riprodotte con misure prese al calibro. Scegli il materiale in base a come si è rotto l'originale.
- Una soletta in TPU su misura. La stampa funzionale che la maggior parte dei maker trascura: vedi la sezione successiva.
Ognuno di questi pezzi è un ottimo motivo per possedere una stampante. Ma nota cosa hanno in comune: sono pezzi che usi ogni tanto, a casa o in laboratorio. Il prossimo è diverso: una stampa funzionale che useresti ogni singolo giorno, adattata al tuo corpo.
La migliore stampa funzionale che non stai facendo: una soletta su misura.
La indossi ogni giorno, è adattata al tuo corpo, è in TPU per una vera ammortizzazione ed è fatta su misura senza clinica e laboratorio. In quasi tutti gli aspetti che definiscono una grande stampa funzionale, una soletta su misura vince, e l'unico motivo per cui la maggior parte dei maker la trascura è la fase di progettazione.
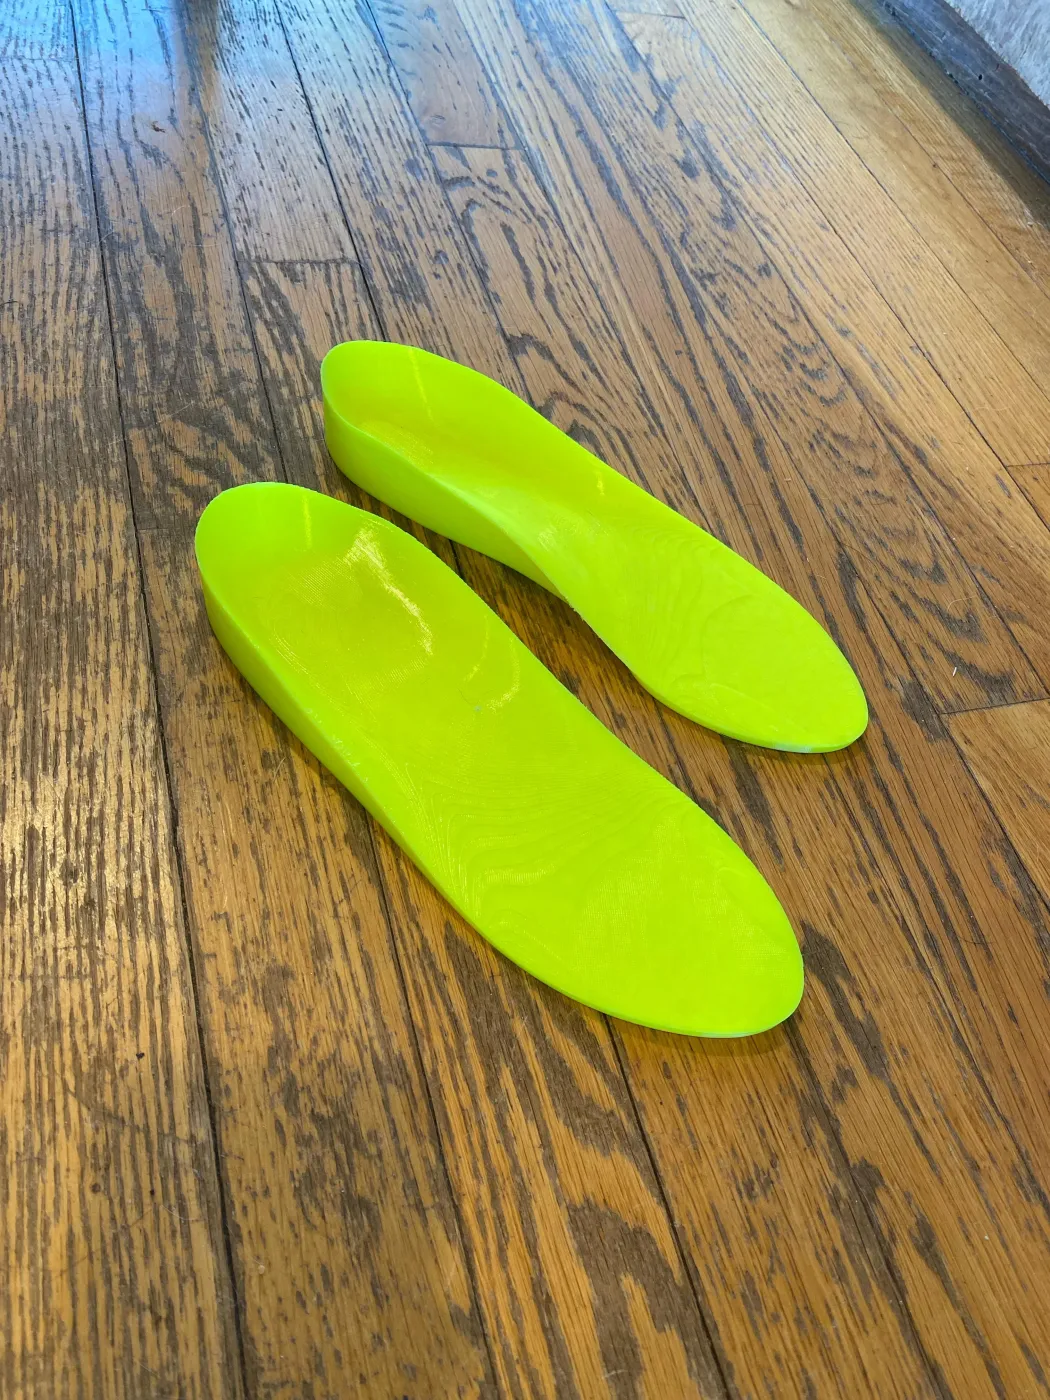
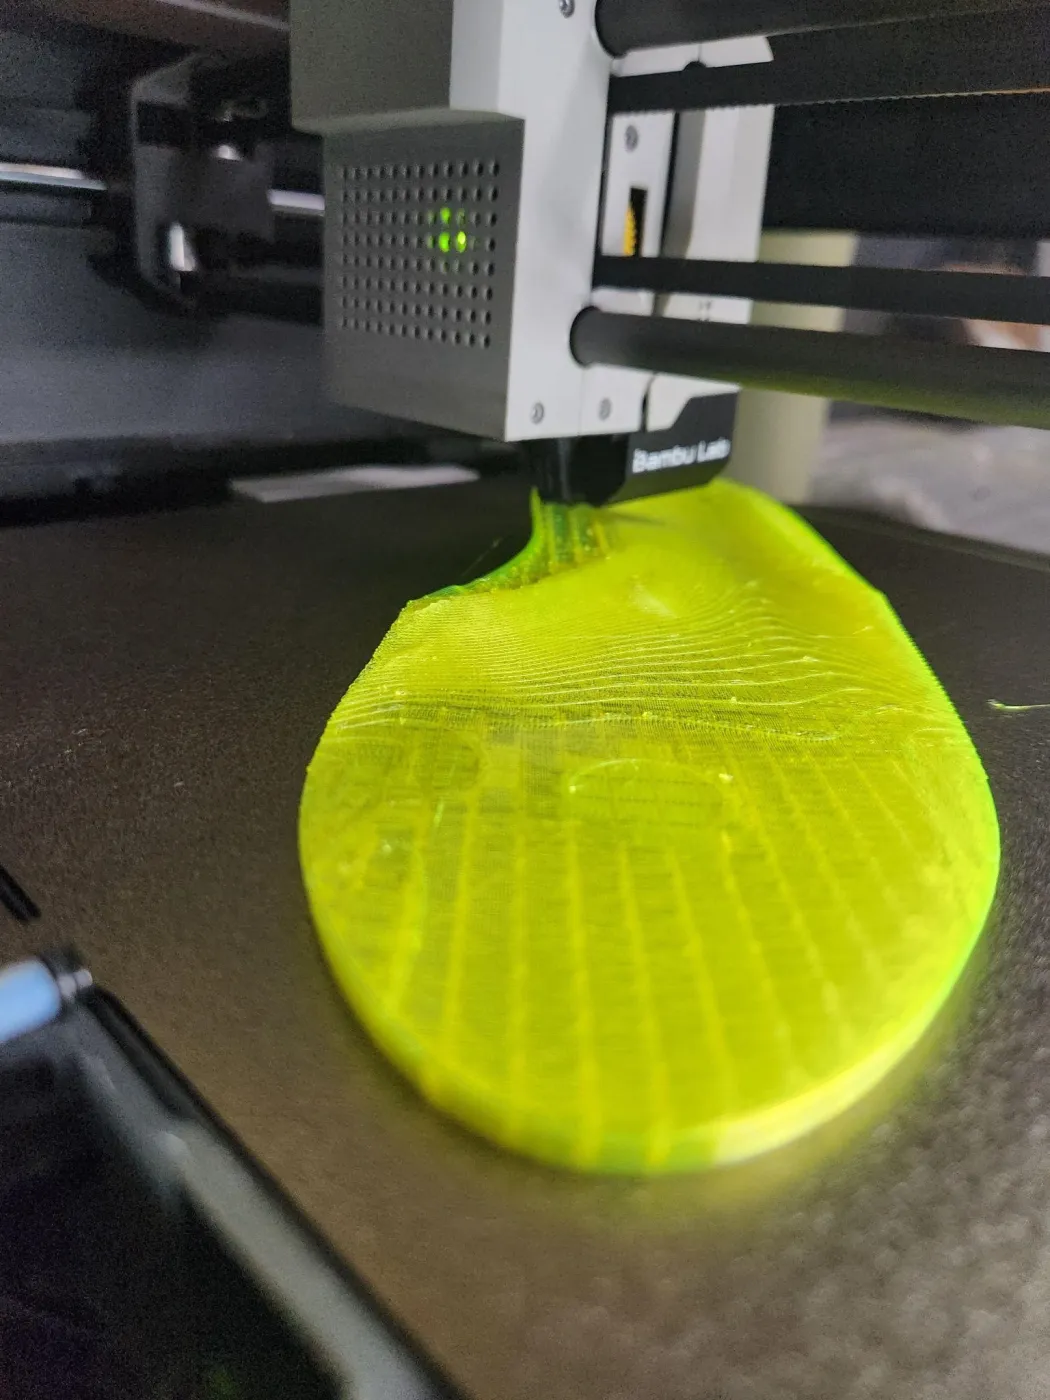
Metti una soletta su misura alla prova della checklist di ciò che rende una stampa funzionale degna di essere stampata. Uso quotidiano? La indossi per più ore di quasi qualsiasi altra cosa tu possieda. Risolve un problema reale? Affaticamento dei piedi, sostegno dell'arco, scarico delle pressioni: problemi concreti, sentiti ogni giorno. Il materiale giusto? Il TPU è fatto apposta: si flette, ammortizza e torna in forma per milioni di passi, dove qualsiasi plastica rigida si creperebbe. Difficile da comprare già fatta? Una soletta davvero adattata sì: quelle in commercio sono modelli standard, e i plantari clinici su misura tradizionali comportano una visita in clinica e una lavorazione in laboratorio, con 1–2 settimane tra clinica e laboratorio. Un paio in TPU stampato è un progetto che paghi con crediti più il tuo filamento e il tuo tempo di stampa, e che puoi migliorare.
Allora perché non tutti i maker stampano solette? Perché il pezzo è geometricamente difficile. Una soletta è una superficie libera complessa, adattata al piede: proprio il tipo di modello che non puoi semplicemente scaricare da un sito di modelli, perché deve corrispondere a un piede preciso. Progettarla in modo tradizionale richiede competenze CAD che forse non hai, o una scansione 3D del piede per cui non hai l'attrezzatura. È questo ostacolo progettuale, non la stampa, a fermare le persone.
È questo il vuoto che colma Ergono3D. È uno strumento parametrico per solette nel browser: rispondi a un questionario guidato sui tuoi piedi, le calzature, le attività e gli obiettivi di comfort (senza CAD, senza scanner) e genera un modello parametrico che puoi visualizzare e regolare (altezza e lunghezza dell'arco, profondità della coppa del tallone, posting, bordi laterali, supporto metatarsale, durezza del TPU, spessore), poi esportare come STL in TPU pronto da stampare. Cinque crediti di anteprima gratuiti ti permettono di progettare e controllare prima di pagare; un export costa A$9,90 come download una tantum. Da lì in poi è lo stesso flusso FDM che conosci già. La guida completa è in come stampare in 3D le tue solette.
E poiché il modello è parametrico, la soletta si comporta come ogni altra buona stampa funzionale: si può iterare. Indossala, annota dove sfrega o dove manca sostegno, regola i parametri, riesporta e ristampa. Una revisione è un nuovo export e una nuova stampa, non un'altra visita in clinica. Per il dettaglio dei parametri vedi capire i parametri di progettazione delle solette e, per il confronto con le solette in schiuma che sostituisce, oltre la soletta in schiuma.
Stampare la soletta: un profilo TPU affidabile.
Una volta esportato l'STL, la stampa è semplice. Ecco una base che funziona sulla maggior parte delle stampanti FDM consumer in grado di gestire filamenti flessibili.
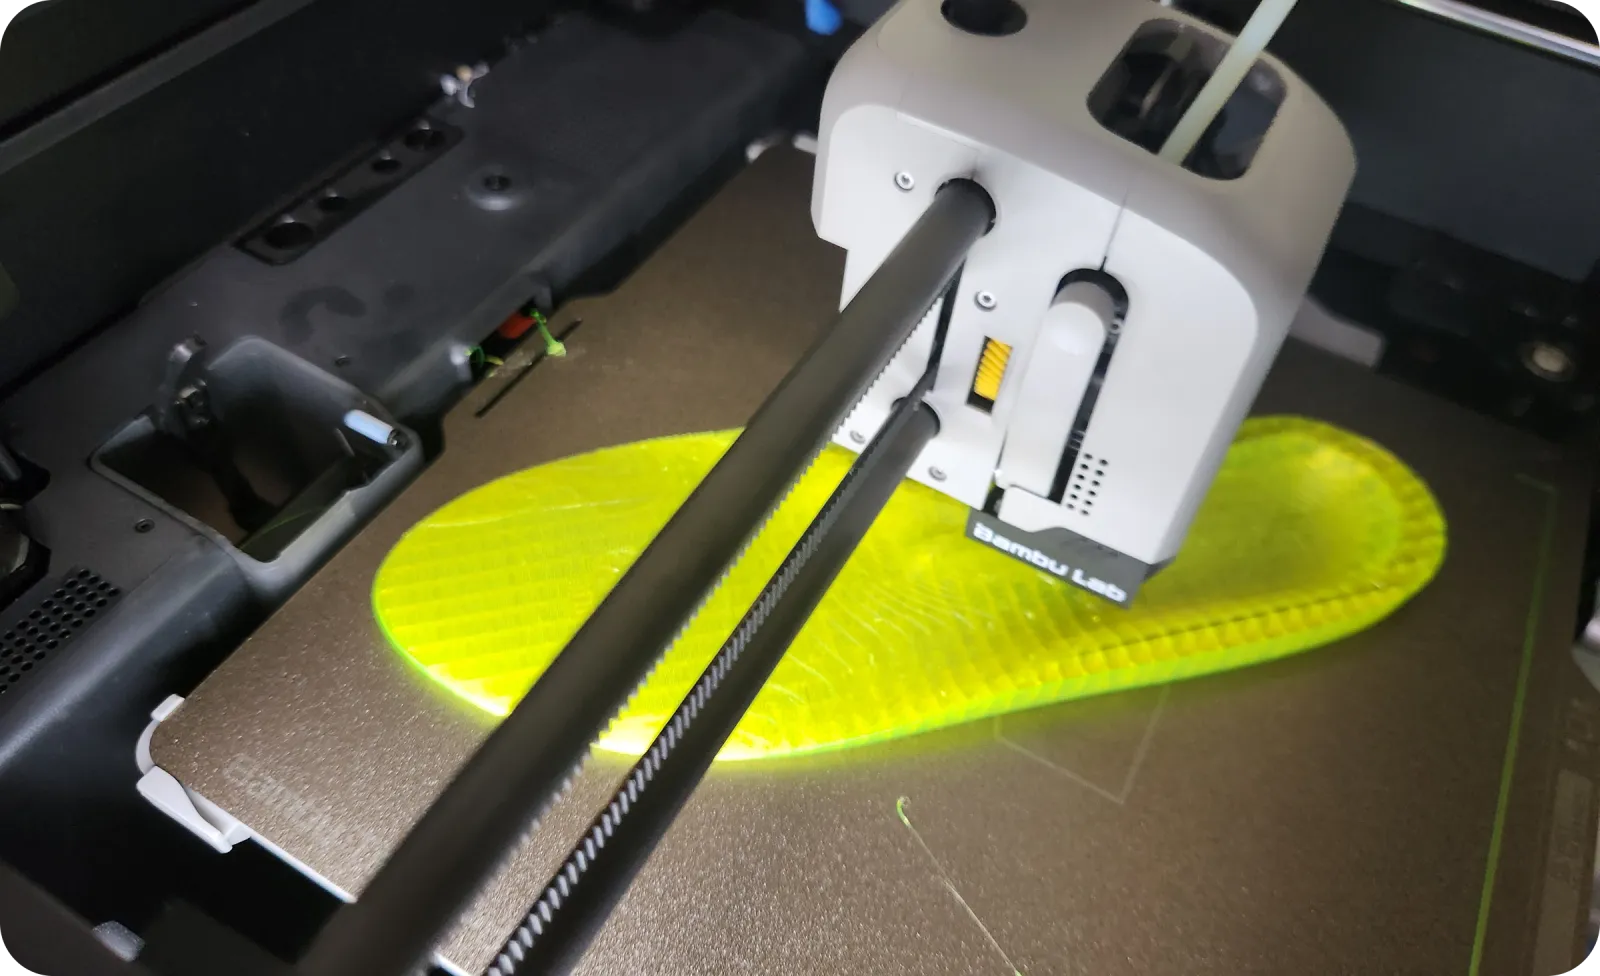
| Impostazione | Valore consigliato |
|---|---|
| Materiale | TPU 95A (scendi a 90A / 85A per più ammortizzazione) |
| Temperatura ugello | ~235 °C (intervallo 220–250 °C) |
| Temperatura piano | ~55 °C (intervallo 45–60 °C) |
| Schema di riempimento | Giroide |
| Densità di riempimento | 20% |
| Retrazione | Disattivata (0 mm) |
| Velocità di stampa | 25–50 mm/s |
| Finitura | Rifila il brim, arrotonda i bordi, aggiungi un rivestimento superiore (EVA, Poron o tessuto) |
Il TPU stampato è il guscio strutturale; il rivestimento superiore è ciò che tocca il piede, quindi non saltarlo: gestisce comfort, sudore e attrito. Il TPU morbido (85A) punta sull'ammortizzazione per chi sta molto in piedi e per i piedi sensibili; il TPU più rigido (95A) mantiene la forma sotto carico per la corsa e la stabilità. La spiegazione completa dei materiali è nella nostra guida alla durezza del TPU e al rivestimento superiore, e la guida di stampa completa in solette stampate in 3D fai da te.
Rispondi a un questionario guidato sui tuoi piedi, regola i parametri di progettazione e visualizza la tua soletta su misura direttamente nel browser, senza CAD e senza scanner. Anteprima gratuita con 5 crediti, senza carta. Esporta l'STL in TPU pronto da stampare quando il progetto ti convince, poi stampa, indossa e migliora.
Domande frequenti sulle stampe 3D funzionali.
Cosa rende funzionale una stampa 3D?
Una stampa 3D funzionale è un pezzo d'uso finale su cui fai davvero affidamento: deve reggere un carico, incastrarsi in qualcosa, flettersi o resistere a un uso ripetuto, invece di stare solo bene su una mensola. In pratica significa scegliere con intenzione tre cose: il materiale (PLA+/PETG rigidi, TPU flessibile o Nylon/PA-CF resistente), la struttura interna (percentuale di riempimento e numero di pareti/perimetri in base al carico) e l'orientamento di stampa (perché le linee di strato non siano il piano di rottura). Le stampe decorative possono ignorarle tutte e tre; quelle funzionali no.
Qual è il miglior materiale per stampe 3D funzionali o d'uso finale?
Non esiste un unico materiale migliore: dipende dal carico. Per i pezzi rigidi di uso quotidiano (staffe, manopole, organizer) PLA+ o PETG sono la scelta pratica predefinita, con il PETG preferibile dove contano umidità, un po' di calore o urti. Per tutto ciò che deve flettersi o ammortizzare (guarnizioni, paracolpi, impugnature, solette) usa il TPU. Per pezzi resistenti, esposti al calore o molto sollecitati a fatica (ingranaggi, ganci funzionali, clip nel vano motore) scegli Nylon o PA-CF (nylon caricato con fibra di carbonio). Scegli il materiale in base a come si rompe il pezzo, non a quello che hai sullo scaffale.
Quali sono le cose più utili da stampare in 3D?
Pezzi che usi ogni giorno: fermacavi, porta-attrezzi e porta-inserti, manopole e staffe di ricambio, dime, ferramenta per mobili, organizer, parti flessibili in TPU, ganci da parete, supporti per dispositivi, upgrade della stampante e pezzi di riparazione. Per molti maker la stampa più utile in assoluto è una soletta in TPU su misura, perché si indossa ogni giorno.
Le parti funzionali stampate in 3D sono abbastanza durevoli per l'uso quotidiano?
Sì, se progettate per il carico. La durata quotidiana dipende dalla scelta del materiale, da 3–4 perimetri (pareti) che reggono gran parte della resistenza, da un 20–50% di riempimento per i pezzi portanti e da un orientamento in cui lo sforzo corre lungo gli strati invece di separarli: l'adesione tra gli strati è l'asse più debole di una stampa FDM. Pezzi in PETG e nylon costruiti così reggono l'uso quotidiano per anni; un pezzo in TPU ben stampato, come una soletta, si flette per milioni di cicli. Un pezzo che si rompe presto ha quasi sempre poche pareti, un orientamento sbagliato o il materiale sbagliato per il suo compito.
Posso stampare in 3D una soletta su misura a casa?
Sì. Qualsiasi stampante FDM che gestisca filamenti flessibili può stampare una soletta in TPU, e la fase di progettazione non richiede più CAD né scanner 3D. Con Ergono3D rispondi a un questionario guidato sui tuoi piedi, le calzature e gli obiettivi, lo strumento genera un modello parametrico ed esporti un STL in TPU pronto da stampare. Un profilo di partenza affidabile è TPU 95A, ugello a ~235 °C, piano a ~55 °C, 20% di riempimento giroide, retrazione disattivata e poi un rivestimento superiore. È uno strumento di progettazione, non un trattamento medico: se hai una condizione diagnosticata, rivolgiti prima a un professionista sanitario.
Altro: solette stampate in 3D fai da te · parametri di progettazione delle solette · guida alla durezza del TPU e al rivestimento superiore · oltre la soletta in schiuma