Кратко
Функциональная 3D-модель — это деталь для реального использования, на которую вы полагаетесь: она должна держать нагрузку, подходить по размеру, гнуться или выдерживать использование, а не просто хорошо выглядеть. Функциональные модели от декоративных отличают три решения: материал (жёсткие PLA+/PETG, гибкий TPU, прочные Nylon/PA-CF), внутренняя структура (число стенок и заполнение по нагрузке) и ориентация при печати (чтобы линии слоёв не стали плоскостью разрушения).
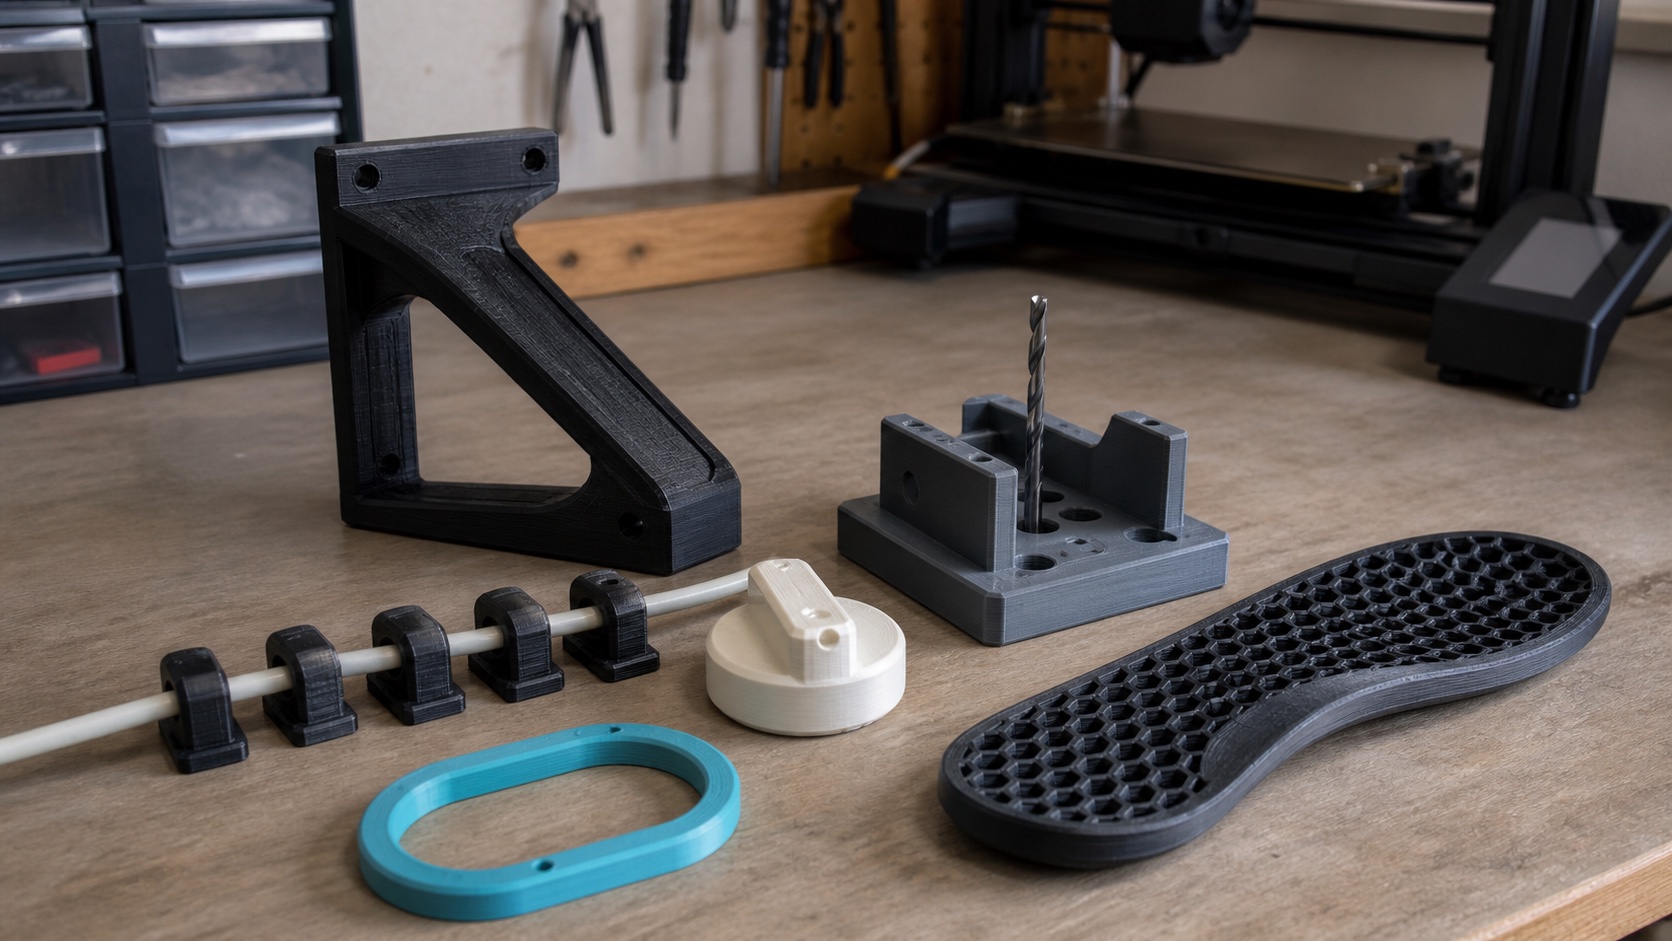
Лучшие функциональные модели решают задачу, с которой вы сталкиваетесь снова и снова: укладка кабелей, держатели инструментов, запасные ручки и кронштейны, кондукторы и оснастка, органайзеры. Но самая недооценённая функциональная модель — индивидуальная стелька из TPU: её носят каждый день, она подогнана под ваше тело и делается на заказ без клиники и лаборатории. Препятствием всегда было проектирование (CAD или сканирование). Ergono3D его убирает: пошаговая анкета создаёт готовый к печати STL для TPU без всякого CAD. Это инструмент проектирования, а не медицинское лечение; при диагностированном заболевании обратитесь к специалисту.
Ключевые выводы
- Функциональное ≠ декоративное. Функциональная модель — рабочая деталь: она заслуживает место тем, что выполняет задачу, а не тем, что красиво выглядит.
- Сначала материал. PLA+/PETG для жёстких повседневных деталей, TPU для всего гибкого или смягчающего нагрузку, Nylon/PA-CF для прочных деталей и деталей, работающих при нагреве.
- Структура — это прочность. 3–4 периметра несут основную нагрузку; 20–50 % заполнения для нагруженных деталей; адгезия между слоями — самая слабая ось, поэтому ориентируйте деталь с учётом этого.
- Для сопрягаемых деталей важны допуски. Закладывайте зазор 0,2–0,4 мм для скользящих и прессовых посадок и проверяйте его на маленькой пробной печати, прежде чем браться за основную.
- Главное — индивидуальная стелька. Каждый день на ногах, подогнана под тело, настоящая амортизация TPU, на заказ без клиники и лаборатории — а Ergono3D убирает барьер CAD.
- Инструмент проектирования, а не лечение. Ergono3D создаёт STL по пошаговой анкете; если у вас подтверждённый медицинский диагноз, сначала пройдите профессиональную оценку.
Большинство принтеров первый месяц печатают декоративные модели — «бенчи», драконов, шарнирные игрушки, вазы. Это весело и отличный способ освоить машину. Но окупает 3D-принтер вторая категория — функциональные модели. Это детали для реального использования, на которые вы действительно полагаетесь: кронштейн, держащий полку, ручка, которую вы заменили на сломанном приборе, кондуктор, делающий распил в столярке повторяемым, стелька в обуви, которую вы носите каждый день. Когда люди ищут, что напечатать на 3D-принтере, им нужно именно это: не очередная фигурка, а деталь, которая выполняет работу.
Это руководство мейкеров для мейкеров. Мы конкретно разберём, что делает модель функциональной, дадим реальные диапазоны материалов и настроек слайсера вместо общих слов, пройдёмся по отобранному списку лучших функциональных 3D-моделей, а затем расскажем о самой полезной функциональной детали, которую почти никто не печатает.
Функциональное и декоративное: почему это меняет всё.
Декоративной модели достаточно пережить взгляд. Функциональная модель должна пережить использование — и одно это различие переписывает все важные настройки.
В декоративной модели можно гнаться за качеством поверхности и полностью игнорировать прочность. Печатайте любым цветом PLA, снизьте заполнение до 10 %, поверните самой красивой стороной — и она вечно простоит на полке. Ни одно из этих решений ни на что не влияет, потому что деталь не несёт нагрузку и ни с чем не сопрягается.
Функциональная модель всё переворачивает. Кронштейн должен держать вес, не расслаиваясь. Корпус должен защёлкиваться на плате с точностью до долей миллиметра. Бампер из TPU должен сжиматься и возвращаться тысячи раз. Внезапно материал, число стенок, заполнение, ориентация и допуск перестают быть косметикой и становятся конструкцией. В этом вся суть функциональных деталей, напечатанных на 3D-принтере: проектировать под то, как деталь нагружается и как она ломается, а не под то, как она выглядит, снятая со стола.
Что делает модель функциональной — технические основы.
Пять решений превращают модель в работающую деталь: материал, стенки и заполнение, адгезия слоёв и ориентация, допуски и выбор гибкого материала вместо жёсткого. Сделайте это правильно — и большинство функциональных моделей просто работают.
Материал: выбирайте по тому, как ломается деталь
Выбор материала — первый и главный рычаг для любой рабочей детали. Честное эмпирическое правило:
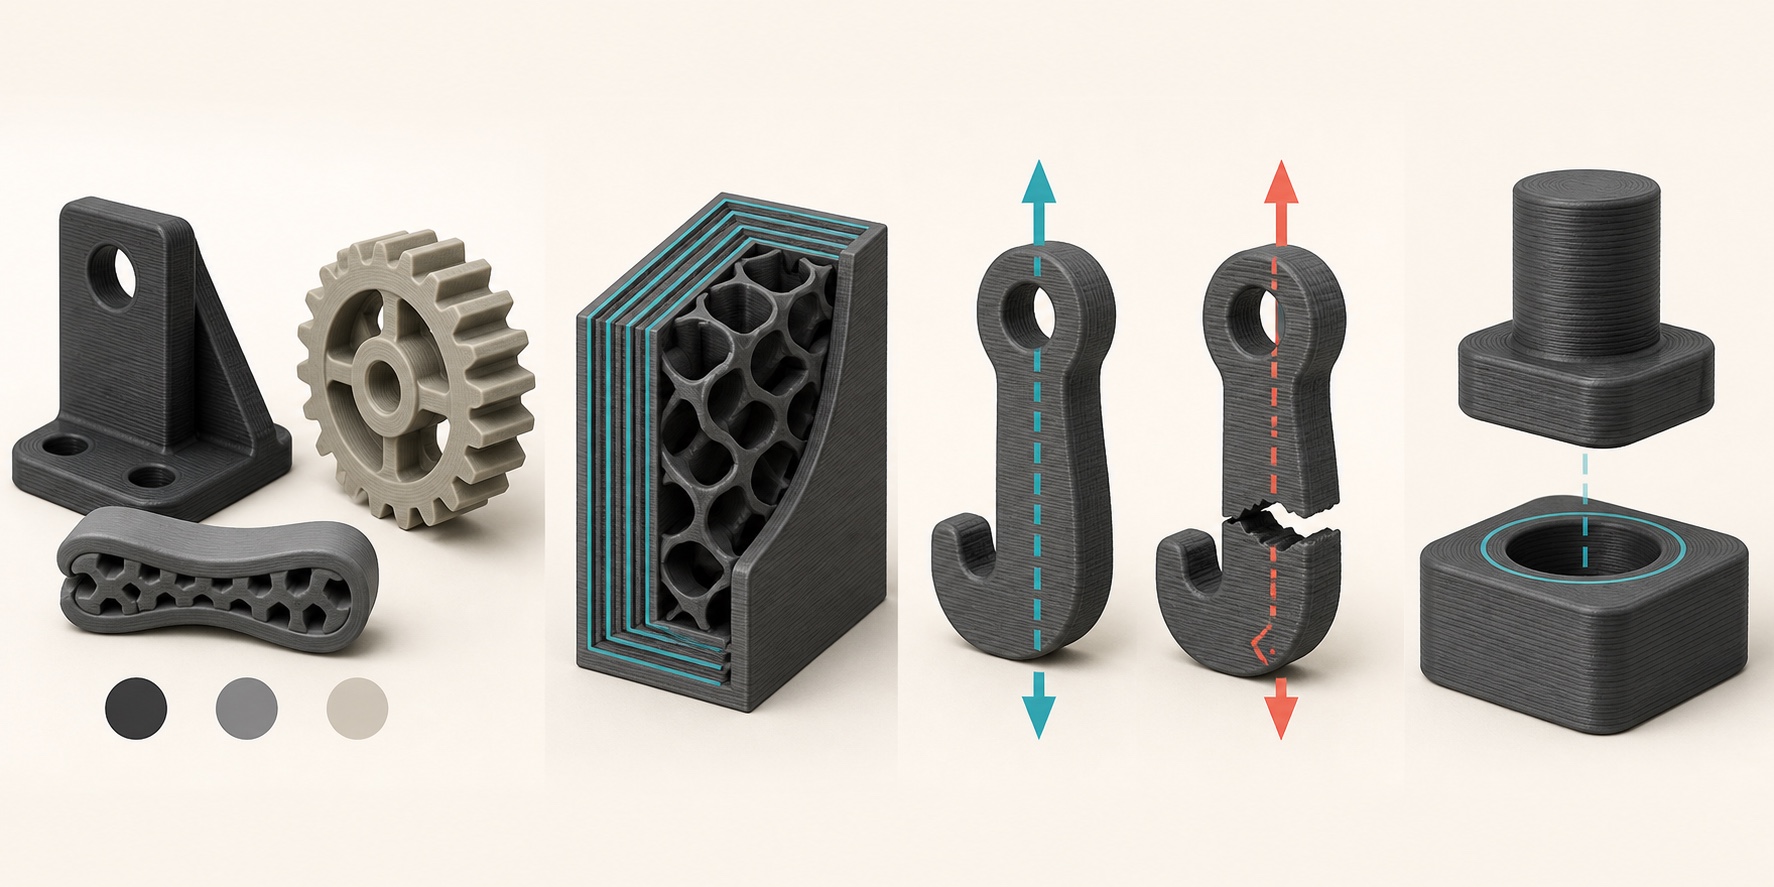
- PLA+ / PETG — жёсткие повседневные детали. PLA+ (упрочнённый PLA) жёсткий, точный по размерам и простой в печати, поэтому подходит для малонагруженных деталей в помещении. PETG — лучший выбор по умолчанию для функциональных моделей, на которые действуют влага, умеренный нагрев или удары: он прочнее и термостойчее PLA, а печатать его лишь немного сложнее. Для большинства домашних кронштейнов, держателей и органайзеров PETG — надёжный выбор.
- TPU — всё гибкое или смягчающее нагрузку. Когда деталь должна гнуться, держать, уплотнять или поглощать удары — прокладки, бамперы, держатели для телефона, ремешки для часов, стельки, — нужен гибкий филамент. TPU печатают распространённой твёрдости — от мягкого 85A до более жёсткого 95A, и это единственный разумный выбор, когда податливость и есть цель.
- Nylon / PA-CF — прочные, термостойкие, устойчивые к усталости. Для шестерён, сильно нагружаемых шарниров-петель, функциональных крючков под реальной нагрузкой и деталей рядом с нагревом нейлон (PA) и нейлон с углеволокном (PA-CF) выигрывают по прочности, усталостной долговечности и термостойкости. Печатать их сложнее (сушка обязательна, температуры выше, часто нужен закрытый корпус), но для по-настоящему нагруженных деталей им нет равных.
Стенки и заполнение: откуда на самом деле берётся прочность
Большинство мейкеров слишком полагаются на заполнение. В нагруженных деталях основную конструкционную работу выполняют периметры (стенки). Хорошая база для функциональных моделей — 3–4 периметра: эта оболочка сопротивляется изгибу и отрыву гораздо сильнее, чем решётка внутри. Затем подберите заполнение под нагрузку: 15–20 % для слабонагруженных деталей, 30–50 % для деталей под реальной механической нагрузкой, а для всего, что нагружается с разных сторон, — гироид или кубический узор (изотропные — прочность примерно одинакова во всех направлениях). Сплошное заполнение (100 %) редко стоит времени печати; добавить стенку обычно выгоднее по прочности на грамм.
Адгезия слоёв и ориентация: не печатайте вдоль плоскости разрушения
Это самая частая причина поломки функциональных моделей. В FDM-печати связь между слоями (ось Z) слабее материала внутри слоя — обычно это самое слабое направление детали. Поэтому правило такое: ориентируйте деталь так, чтобы нагрузка шла вдоль слоёв, а не поперёк. Крючок, напечатанный лёжа и нагруженный вертикально, аккуратно сломается по линии слоя; поставьте его вертикально (или напечатайте на боку), чтобы усилие шло через непрерывные линии экструзии, а не пыталось разорвать слои. Если идеальная ориентация невозможна, компенсируйте это большим числом периметров, чуть более высокой температурой для лучшего сплавления слоёв и ослаблением обдува в нагруженной зоне.
Допуски и зазоры: для деталей, которые должны сопрягаться
Функциональные детали, сопрягаемые с чем-то ещё, — крышки, прессовые посадки, направляющие, защёлки — живут и умирают по зазору. FDM не идеально точна по размерам, поэтому закладывайте зазор в конструкцию, а не надейтесь на удачу. Практичные отправные точки: около 0,2 мм зазора для плотной скользящей посадки, 0,1 мм или меньше для прессовой посадки и до 0,4 мм для свободных, легко собираемых соединений. Каждая пара «принтер + материал» немного отличается, поэтому напечатайте небольшой тест допусков, прежде чем браться за большую многодетальную печать.
Когда гибкий материал (TPU) лучше жёсткого
Выбирайте TPU всякий раз, когда задача детали — деформироваться: амортизировать, держать, уплотнять или пружинить обратно. Жёсткий бампер — не бампер, твёрдая прокладка не уплотняет, а стелька с жёсткой оболочкой не смягчает постановку стопы. Твёрдость по Шору — ваша ручка настройки: более мягкий TPU (около 85A) для максимальной амортизации и сцепления, более жёсткий TPU (около 95A), когда деталь должна держать форму под нагрузкой. Именно этот компромисс между твёрдостью и поддержкой делает TPU подходящим материалом для главной функциональной модели ниже.
Шпаргалка по материалам для рабочих деталей.
Быстрая памятка для выбора материала и настроек по тому, что должна делать функциональная деталь. Считайте диапазоны отправной точкой и настраивайте под свой принтер.
| Если деталь… | Материал | Стенки · заполнение | Почему |
|---|---|---|---|
| Жёсткая, в помещении, малая нагрузка | PLA+ | 3 стенки · 15–20 % | Жёсткий, точный, простой; подходит там, где мало нагрева и ударов |
| Жёсткая, ежедневное использование, влага / умеренный нагрев / удары | PETG | 3–4 стенки · 20–40 % | Прочнее и термостойчее PLA; повседневный выбор по умолчанию |
| Гибкая — амортизировать, держать, уплотнять, пружинить | TPU (85A–95A) | 2–3 стенки · 10–20 % гироид | Единственный разумный выбор, когда податливость и есть функция |
| Прочная, при нагреве, высокая усталостная нагрузка | Nylon / PA-CF | 4 стенки · 30–50 % | Лучшие прочность, усталостная долговечность и термостойкость для нагруженных деталей |
| Должна сопрягаться с чем-то | Любой (сначала тест) | — | Заложите зазор 0,1–0,4 мм; напечатайте тест допусков перед основной печатью |
Лучшие функциональные 3D-модели, которые стоит сделать.
Отобранный список действительно полезных вещей для 3D-печати — каждая решает задачу, которая у вас реально есть. Без «воды» и сувенирных брелоков.
- Клипсы и укладка кабелей. Клипсы под столом, кабель-каналы на кронштейне монитора, держатели зарядок и кабельные короба. Дёшево, быстро, и, начав, вы напечатаете дюжину. PETG или PLA+ хватит с запасом.
- Держатели инструментов и бит. Органайзеры для свёрл, стойки для отвёрток, держатели шестигранников, настенные панели под ваши инструменты. Здесь принтер тихо преображает мастерскую.
- Запасные ручки, кронштейны и ножки. Лучшая отдача от 3D-печати: спасти вещь, которую иначе выбросили бы из-за одной сломанной дешёвой детали. Отломанная ручка духовки, пропавшая ножка мебели, треснувший кронштейн — смоделируйте, напечатайте из PETG, готово.
- Кондукторы и оснастка. Направляющие для сверления, шаблоны для шлифовки, держатели для пайки, приспособления для выравнивания. Они делают повторяющуюся работу точной и воспроизводимой — это модели, с которыми больше всего чувствуешь себя владельцем маленького завода.
- Фурнитура для дверей и шкафов. Дверные упоры, ручки ящиков, защёлки шкафов, прокладки и демпферы. Скучно, но это именно тот тип деталей, который неудобно искать и элементарно напечатать.
- Органайзеры и вкладыши. Разделители для ящиков, настольные лотки, органайзеры для кухни и мелочей по реальным размерам ваших ящиков, а не по тому, что продаётся в магазине.
- Гибкие детали из TPU. Прокладки, бамперы, рукоятки, ремешки для часов и защитные чехлы — повседневные гибкие детали, которые не заменит никакая жёсткая модель.
- Настенные крючки и вешалки. Крючки для одежды, держатели наушников и клипсы для швабры или инструментов — на винтах или клею там, где нужно. PETG лучше PLA справляется с подвешенной нагрузкой.
- Подставки для телефона, планшета и ноутбука. Под ваше устройство и угол обзора, с отверстием для кабеля. PLA+ или PETG.
- Апгрейды принтера. Держатели катушек, направляющие филамента, лотки для инструментов и детали корпуса — принтер улучшает сам себя. PETG для всего, что рядом с нагреваемым столом.
- Детали для повседневного ремонта. Крышки батарейных отсеков, зажимы для пакетов и сломанные клипсы или защёлки, воспроизведённые по замерам штангенциркулем. Выбирайте материал по тому, как сломалась оригинальная деталь.
- Индивидуальная стелька из TPU. Функциональная модель, которую пропускает большинство мейкеров, — см. следующий раздел.
Каждая из этих вещей — хорошая причина иметь принтер. Но заметьте, что их объединяет: это детали, которыми вы пользуетесь время от времени, дома или в мастерской. Следующая — другая: функциональная модель, которой вы пользовались бы каждый день, подогнанная под ваше тело.
Лучшая функциональная модель, которую вы не делаете: индивидуальная стелька.
Её носят каждый день, она подогнана под ваше тело, сделана из TPU для настоящей амортизации и изготовлена на заказ без клиники и лаборатории. Почти по всем критериям, определяющим отличную функциональную модель, индивидуальная стелька выигрывает — а единственная причина, по которой её пропускает большинство мейкеров, — этап проектирования.
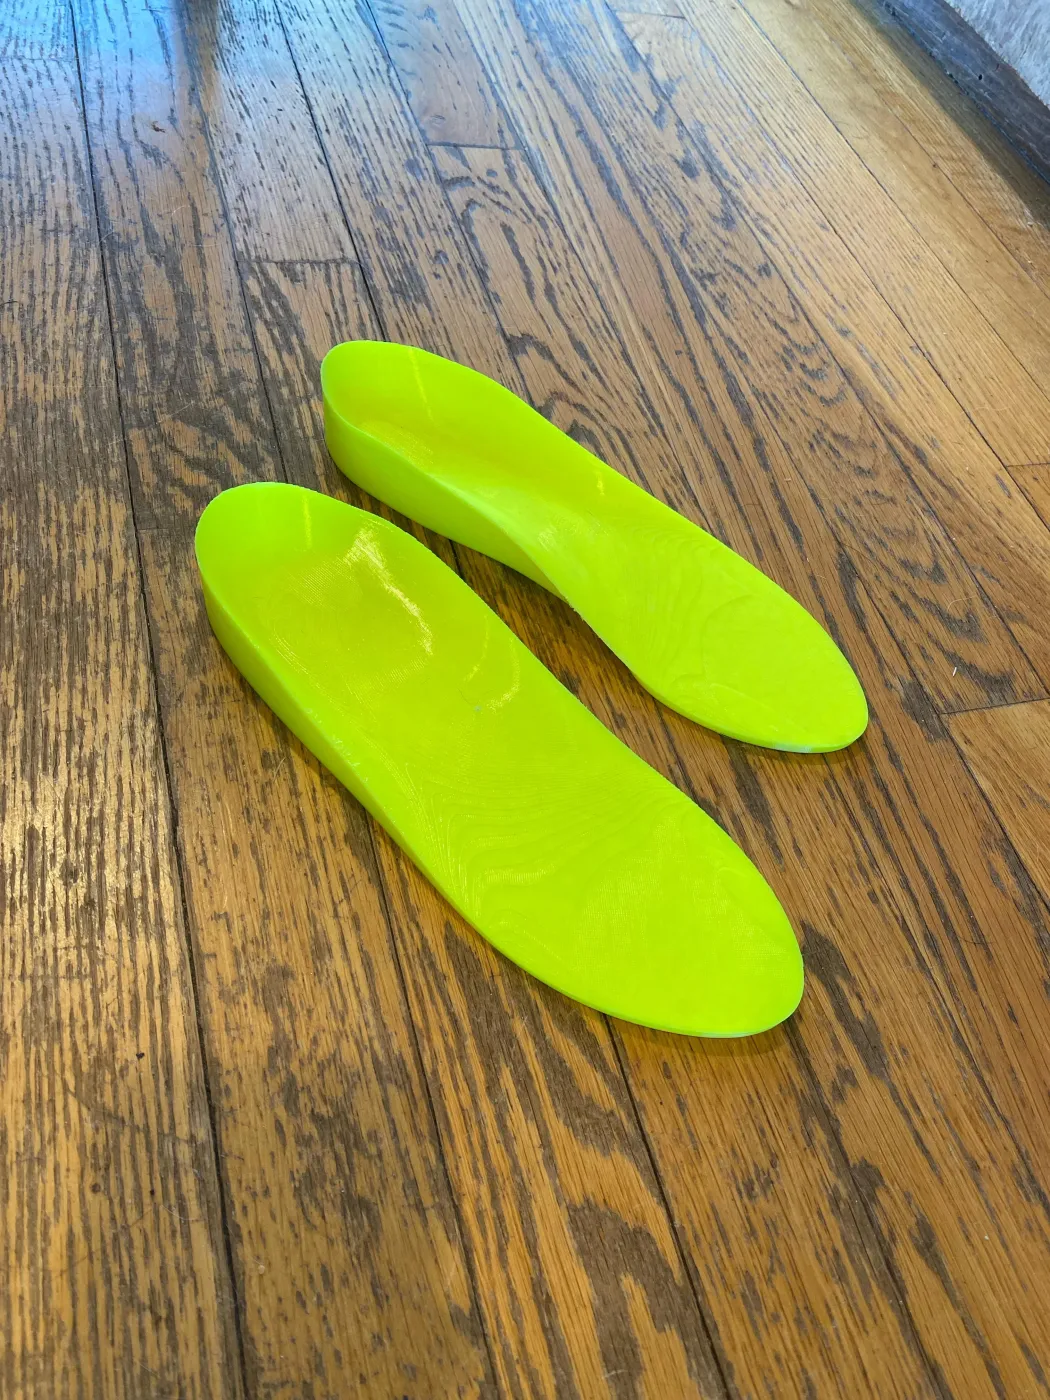
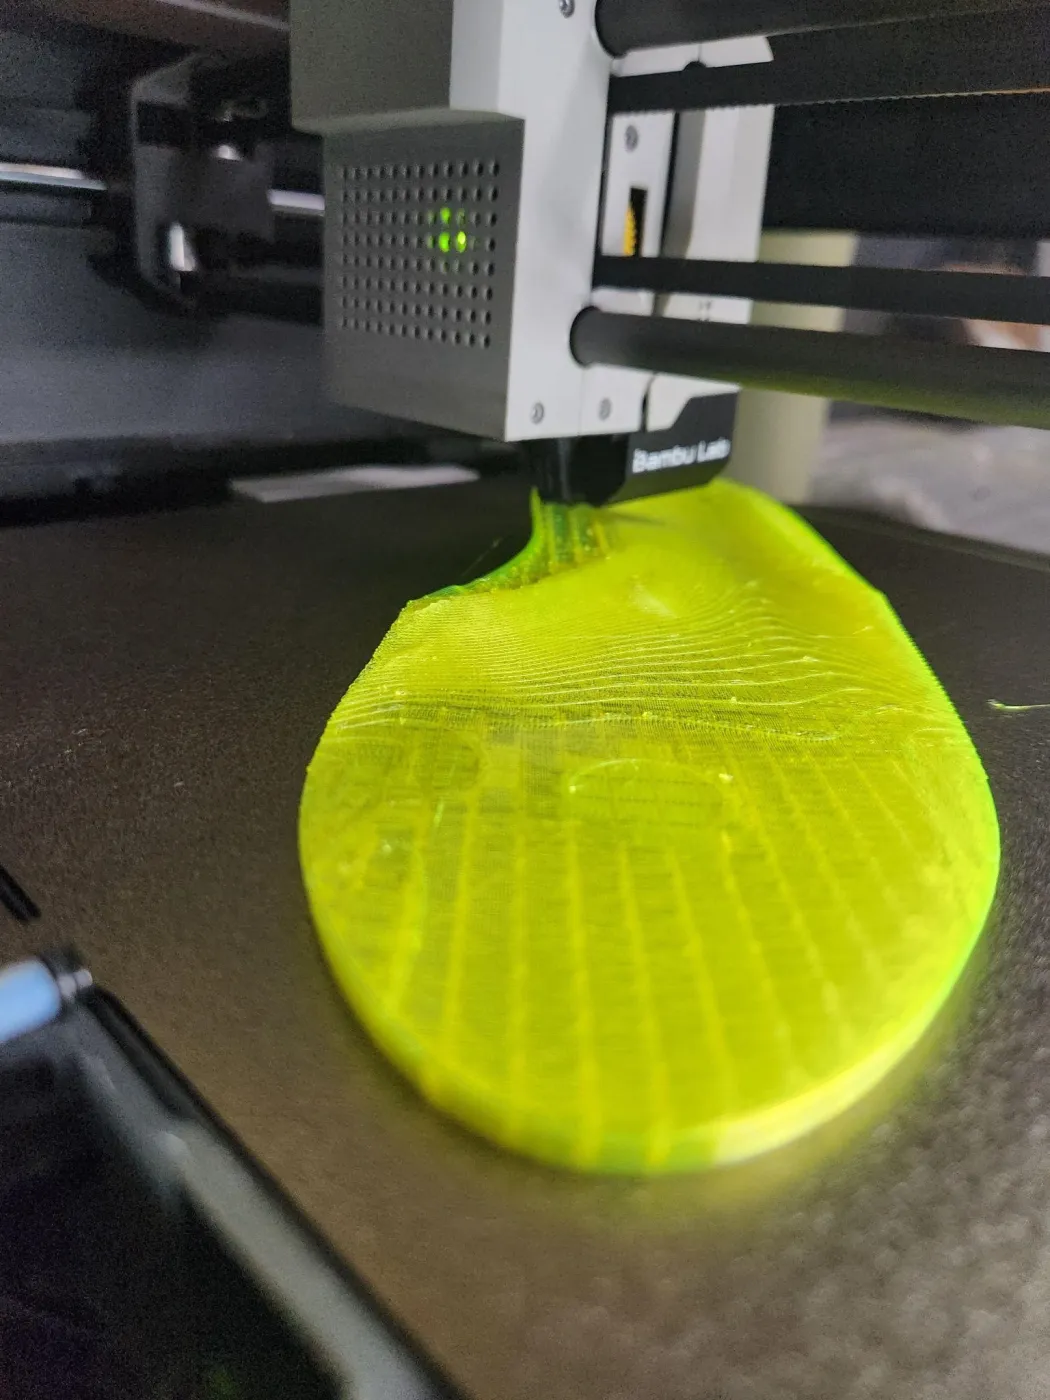
Проверьте индивидуальную стельку по списку того, что делает функциональную модель стоящей печати. Используется каждый день? Вы носите её больше часов, чем почти любую другую свою вещь. Решает реальную проблему? Усталость стоп, поддержка свода, снятие давления — конкретные проблемы, которые ощущаются каждый день. Подходящий материал? TPU создан именно для этого: он гнётся, амортизирует и возвращает форму на протяжении миллионов шагов там, где любой жёсткий пластик треснул бы. Трудно купить готовую? Действительно подогнанную — да: магазинные стельки — это шаблоны, а традиционные клинические индивидуальные ортезы требуют визита в клинику и изготовления в лаборатории, и между клиникой и лабораторией проходит 1–2 недели. Напечатанная пара из TPU — это проект, за который вы платите кредитами плюс своим филаментом и временем печати, — и его можно дорабатывать.
Так почему не каждый мейкер печатает стельки? Потому что деталь геометрически сложная. Стелька — это сложная поверхность свободной формы, подогнанная под стопу, — ровно тот тип модели, который нельзя просто скачать с сайта моделей, ведь она должна соответствовать конкретной стопе. Проектировать её традиционно — значит владеть CAD, которым вы, возможно, не владеете, или иметь 3D-скан стопы, для которого у вас нет оборудования. Людей останавливает именно этот барьер проектирования, а не печать.
Этот пробел и закрывает Ergono3D. Это браузерный параметрический инструмент для стелек: вы отвечаете на пошаговую анкету о стопах, обуви, активности и целях комфорта — без CAD и без сканера, — и он создаёт параметрическую модель, которую можно посмотреть и настроить (высота и длина свода, глубина пяточной чашки, постинг, боковые бортики, метатарзальная подушка, твёрдость TPU, толщина), а затем экспортировать в готовый к печати STL для TPU. Пять бесплатных кредитов на предпросмотр позволяют спроектировать и проверить всё до оплаты; экспорт стоит A$9,90 как разовая загрузка. Дальше — тот же процесс FDM, который вы уже знаете. Полное руководство — в статье как напечатать стельки на 3D-принтере своими руками.
А поскольку модель параметрическая, стелька ведёт себя как любая хорошая функциональная модель: её можно дорабатывать. Поносите, отметьте, где натирает или не хватает поддержки, поправьте параметры, экспортируйте заново и перепечатайте. Правка — это новый экспорт и новая печать, а не ещё один визит в клинику. Подробнее о параметрах — в статье параметры проектирования стелек, а о сравнении с поролоновыми стельками, которые она заменяет, — в статье больше, чем поролоновая стелька.
Печать стельки: надёжный профиль TPU.
После экспорта STL печать несложная. Вот базовые настройки, которые работают на большинстве бытовых FDM-принтеров, умеющих печатать гибким филаментом.
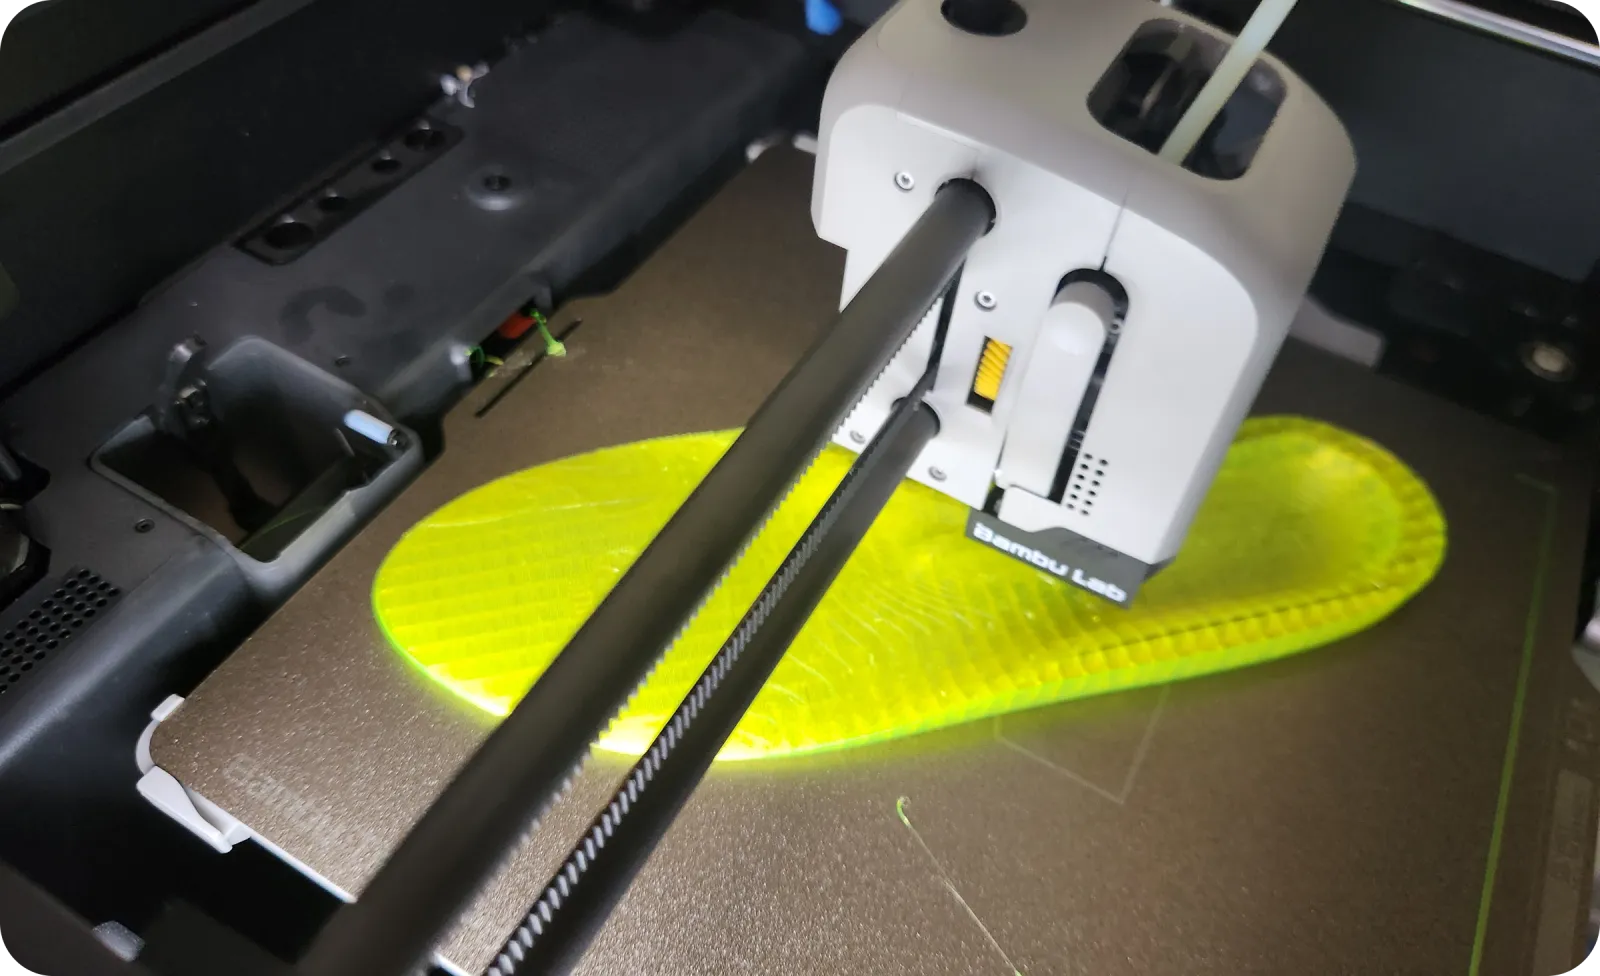
| Настройка | Рекомендуемое значение |
|---|---|
| Материал | TPU 95A (для большей амортизации — 90A / 85A) |
| Температура сопла | ~235 °C (диапазон 220–250 °C) |
| Температура стола | ~55 °C (диапазон 45–60 °C) |
| Узор заполнения | Гироид |
| Плотность заполнения | 20 % |
| Ретракт | Выкл. (0 мм) |
| Скорость печати | 25–50 мм/с |
| Доводка | Обрезать кайму, скруглить края, добавить верхнее покрытие (EVA, Poron или ткань) |
Напечатанный TPU — это несущая оболочка; стопы касается верхнее покрытие, так что не пропускайте его — оно отвечает за комфорт, пот и трение. Мягкий TPU (85A) склоняется к амортизации для долгого стояния и чувствительных стоп; более жёсткий TPU (95A) держит форму под нагрузкой для бега и стабильности. Полный разбор материалов — в нашем руководстве по твёрдости TPU и верхнему покрытию, а весь процесс печати — в статье стельки на 3D-принтере своими руками.
Ответьте на пошаговую анкету о стопах, настройте параметры проектирования и посмотрите свою индивидуальную стельку прямо в браузере — без CAD и без сканера. Бесплатный предпросмотр с 5 кредитами, без карты. Экспортируйте готовый к печати STL для TPU, когда проект вас устроит, а затем печатайте, носите и дорабатывайте.
Частые вопросы о функциональной 3D-печати.
Что делает 3D-модель функциональной?
Функциональная 3D-модель — это деталь для реального использования, на которую вы действительно полагаетесь: она должна держать нагрузку, сопрягаться с чем-то, гнуться или выдерживать многократное использование, а не просто хорошо смотреться на полке. На практике это значит осознанно выбрать три вещи: материал (жёсткие PLA+/PETG, гибкий TPU или прочные Nylon/PA-CF), внутреннюю структуру (процент заполнения и число стенок/периметров по нагрузке) и ориентацию при печати (чтобы линии слоёв не стали плоскостью разрушения). Декоративные модели могут игнорировать все три пункта; функциональные — нет.
Какой материал лучше всего для функциональных 3D-моделей и рабочих деталей?
Единственного лучшего материала нет — всё зависит от нагрузки. Для жёстких повседневных деталей (кронштейны, ручки, органайзеры) практичный выбор по умолчанию — PLA+ или PETG, причём PETG предпочтительнее там, где важны влага, умеренный нагрев или удары. Для всего, что должно гнуться или амортизировать, — прокладок, бамперов, рукояток, стелек — используйте TPU. Для прочных, термостойких или сильно нагружаемых на усталость деталей (шестерни, функциональные крючки, клипсы в подкапотном пространстве) берите Nylon или PA-CF (нейлон с углеволокном). Выбирайте материал по тому, как ломается деталь, а не по тому, что лежит на полке.
Какие самые полезные вещи можно напечатать на 3D-принтере?
Детали, которыми вы пользуетесь каждый день: клипсы для кабелей, держатели инструментов и бит, запасные ручки и кронштейны, кондукторы, мебельная фурнитура, органайзеры, гибкие детали из TPU, настенные крючки, подставки для устройств, апгрейды принтера и детали для ремонта. Для многих мейкеров самая полезная модель — индивидуальная стелька из TPU, потому что её носят каждый день.
Достаточно ли прочны напечатанные на 3D-принтере функциональные детали для ежедневного использования?
Да, если они спроектированы под нагрузку. Долговечность в повседневной жизни дают выбор материала, 3–4 периметра (стенки), несущие основную прочность, 20–50 % заполнения для нагруженных деталей и ориентация, при которой напряжение идёт вдоль слоёв, а не разрывает их, — адгезия слоёв самая слабая ось FDM-печати. Детали из PETG и нейлона, сделанные так, годами выдерживают ежедневное использование; хорошо напечатанная деталь из TPU, например стелька, гнётся миллионы циклов. Деталь, которая ломается рано, почти всегда имеет слишком мало стенок, неверную ориентацию или неподходящий для задачи материал.
Можно ли напечатать индивидуальную стельку на 3D-принтере дома?
Да. Любой FDM-принтер, умеющий печатать гибким филаментом, напечатает стельку из TPU, а этап проектирования больше не требует ни CAD, ни 3D-сканера. В Ergono3D вы отвечаете на пошаговую анкету о стопах, обуви и целях, инструмент создаёт параметрическую модель, и вы экспортируете готовый к печати STL для TPU. Надёжный стартовый профиль: TPU 95A, сопло ~235 °C, стол ~55 °C, 20 % заполнения гироидом, ретракт выключен, затем верхнее покрытие. Это инструмент проектирования, а не медицинское лечение: при диагностированном заболевании сначала обратитесь к врачу.
Ещё: стельки на 3D-принтере своими руками · параметры проектирования стелек · руководство по твёрдости TPU и верхнему покрытию · больше, чем поролоновая стелька