Tóm lại
Một bản in 3D chức năng là chi tiết sử dụng thực tế mà bạn phụ thuộc vào — nó phải chịu lực, lắp khớp, uốn cong hoặc chịu được quá trình sử dụng, chứ không chỉ đẹp mắt. Ba quyết định phân biệt bản in chức năng với bản in trang trí: vật liệu (PLA+/PETG cứng, TPU dẻo, Nylon/PA-CF bền dai), cấu trúc bên trong (số lớp thành và infill theo tải trọng) và hướng in (để các đường lớp không trở thành mặt gãy).
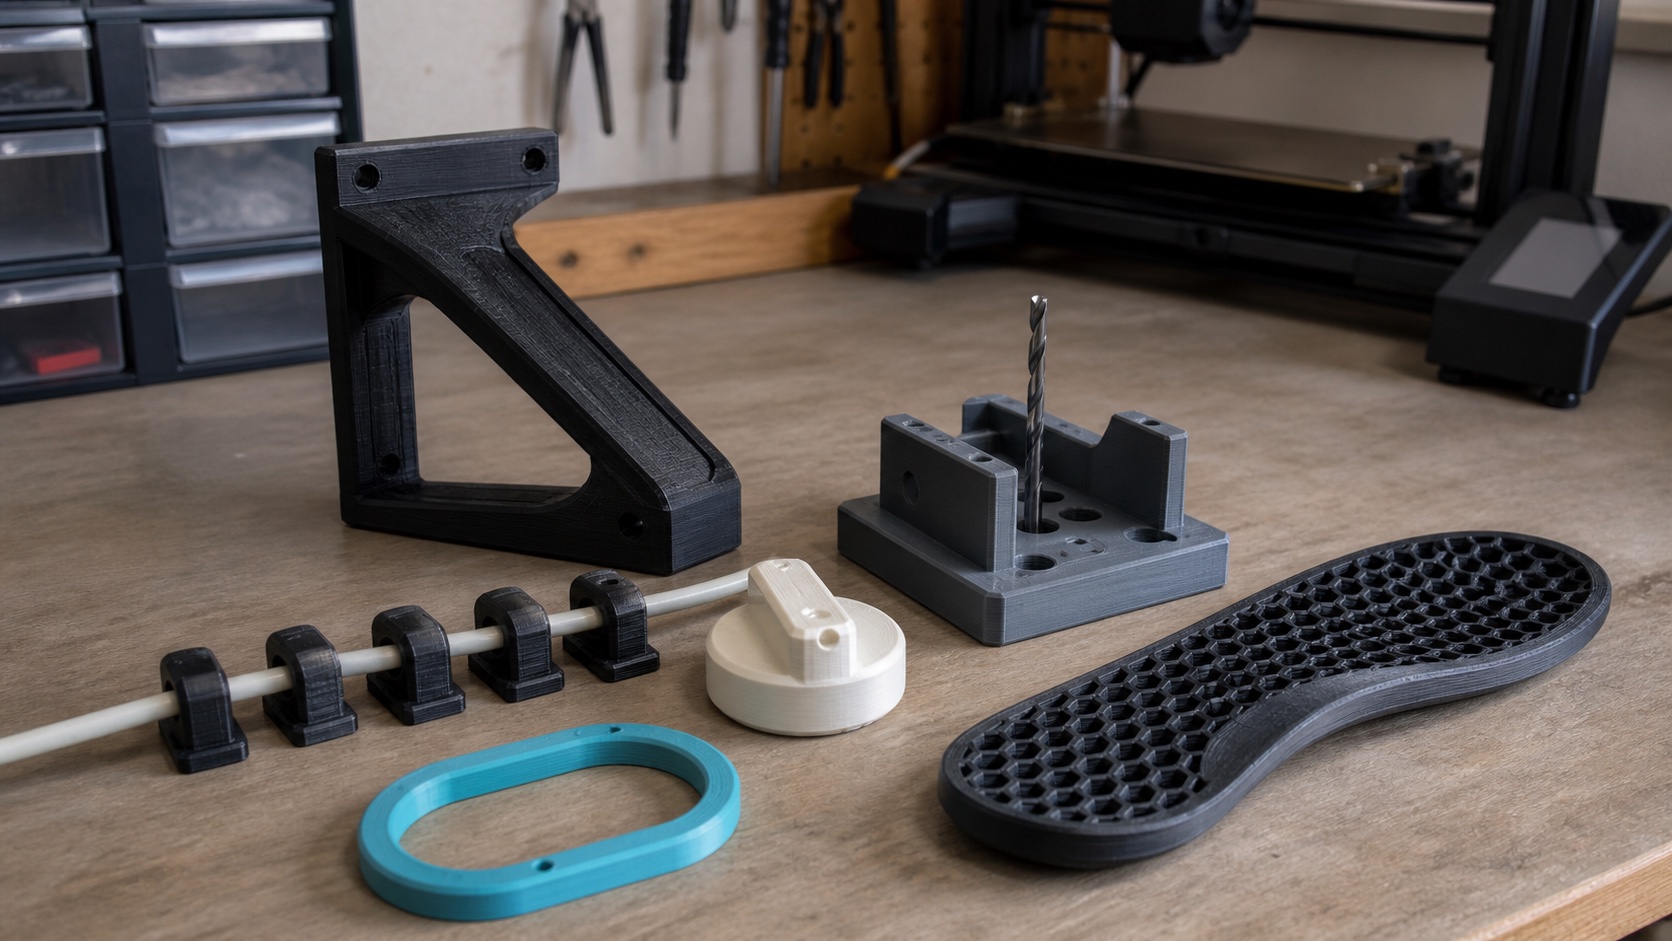
Những bản in chức năng tốt nhất giải quyết một vấn đề bạn gặp lặp đi lặp lại — sắp xếp dây cáp, giá để dụng cụ, núm vặn và giá đỡ thay thế, đồ gá, hộp sắp xếp. Nhưng bản in chức năng bị đánh giá thấp nhất là một miếng lót giày TPU tùy chỉnh: mang mỗi ngày, vừa với cơ thể bạn và được làm riêng mà không cần đặt qua phòng khám và phòng lab. Rào cản xưa nay luôn là khâu thiết kế (CAD hoặc quét 3D). Ergono3D gỡ bỏ rào cản đó — một bảng câu hỏi có hướng dẫn tạo ra file TPU STL sẵn sàng để in, không cần CAD. Đây là công cụ thiết kế, không phải điều trị y khoa; hãy gặp chuyên gia nếu bạn có bệnh lý đã được chẩn đoán.
Điểm chính
- Chức năng ≠ trang trí. Bản in chức năng là một chi tiết làm việc — nó có giá trị vì làm được việc, không phải vì trông đẹp.
- Vật liệu trước tiên. PLA+/PETG cho chi tiết cứng dùng hằng ngày, TPU cho mọi thứ cần dẻo hoặc giảm chấn, Nylon/PA-CF cho chi tiết bền dai và tiếp xúc nhiệt.
- Cấu trúc là độ bền. 3–4 lớp thành gánh phần lớn tải; infill 20–50% cho chi tiết chịu lực; độ bám giữa các lớp là trục yếu nhất, nên hãy định hướng chi tiết cho phù hợp.
- Dung sai rất quan trọng với chi tiết lắp ghép. Dự tính khe hở 0,2–0,4 mm cho lắp trượt và lắp ép, và thử trên một bản in nhỏ trước khi in thật.
- Nổi bật nhất là lót giày tùy chỉnh. Mang hằng ngày, vừa với cơ thể, giảm chấn thật bằng TPU, làm riêng mà không cần phòng khám và phòng lab — và Ergono3D gỡ bỏ rào cản CAD.
- Công cụ thiết kế, không phải điều trị. Ergono3D tạo file STL từ một bảng câu hỏi có hướng dẫn; hãy tìm đến đánh giá chuyên môn trước nếu bạn có chẩn đoán y khoa đã được xác nhận.
Hầu hết máy in dành tháng đầu tiên để in đồ trang trí — Benchy, rồng, đồ chơi khớp nối, bình hoa. Vui, và thật sự là cách tốt để làm quen với máy. Nhưng điều khiến một máy in 3D đáng đồng tiền là nhóm thứ hai: bản in chức năng. Đó là những chi tiết sử dụng thực tế bạn thật sự phụ thuộc vào — giá đỡ nâng một chiếc kệ, núm vặn bạn thay trên một thiết bị hỏng, đồ gá giúp đường cắt gỗ lặp lại chính xác, miếng lót trong đôi giày bạn mang mỗi ngày. Khi mọi người tìm những món hữu ích để in 3D, đây chính là thứ họ muốn: không phải thêm một mô hình, mà là một chi tiết làm được việc.
Đây là hướng dẫn của maker, viết cho maker. Chúng tôi sẽ nói cụ thể điều gì thật sự làm nên một bản in chức năng, đưa ra khoảng giá trị vật liệu và slicer thực tế thay vì nói chung chung, điểm qua danh sách chọn lọc các bản in 3D chức năng tốt nhất, rồi lý giải vì sao chi tiết chức năng hữu ích nhất lại là thứ hầu hết mọi người chưa từng in.
Chức năng hay trang trí: vì sao điều đó thay đổi mọi thứ.
Bản in trang trí chỉ cần chịu được việc được ngắm nhìn. Bản in chức năng phải chịu được việc được sử dụng — chỉ một khác biệt đó thôi đã viết lại mọi thiết lập quan trọng.
Với bản in trang trí, bạn có thể theo đuổi bề mặt đẹp và bỏ qua hoàn toàn độ bền. In bằng bất kỳ màu PLA nào bạn thích, giảm infill xuống 10%, xoay mặt đẹp nhất ra ngoài, và nó sẽ nằm yên trên kệ mãi mãi. Không lựa chọn nào trong số đó gây hậu quả, vì chi tiết không bao giờ chịu tải hay phải lắp khớp với thứ gì.
Bản in chức năng thì ngược lại. Giá đỡ phải giữ được trọng lượng mà các lớp không bong ra. Hộp vỏ phải khớp vào bo mạch với sai lệch chỉ bằng một phần nhỏ của milimét. Miếng đệm TPU phải nén và bật lại hàng nghìn lần. Bỗng nhiên vật liệu, số lớp thành, infill, hướng in và dung sai không còn là chuyện hình thức mà trở thành chuyện kết cấu. Đó là toàn bộ cuộc chơi với chi tiết chức năng in 3D: thiết kế theo cách chi tiết chịu tải và cách nó hỏng, không phải theo vẻ ngoài khi vừa lấy khỏi bàn in.
Điều gì làm nên bản in chức năng — những điều cốt lõi về kỹ thuật.
Năm quyết định biến một mô hình thành chi tiết làm việc được: vật liệu, lớp thành và infill, độ bám lớp và hướng in, dung sai, và khi nào chọn dẻo thay vì cứng. Làm đúng những điều này thì hầu hết bản in chức năng sẽ hoạt động tốt.
Vật liệu: chọn theo cách chi tiết hỏng
Chọn vật liệu là đòn bẩy đầu tiên và lớn nhất cho bất kỳ chi tiết sử dụng thực tế nào. Quy tắc kinh nghiệm thẳng thắn:
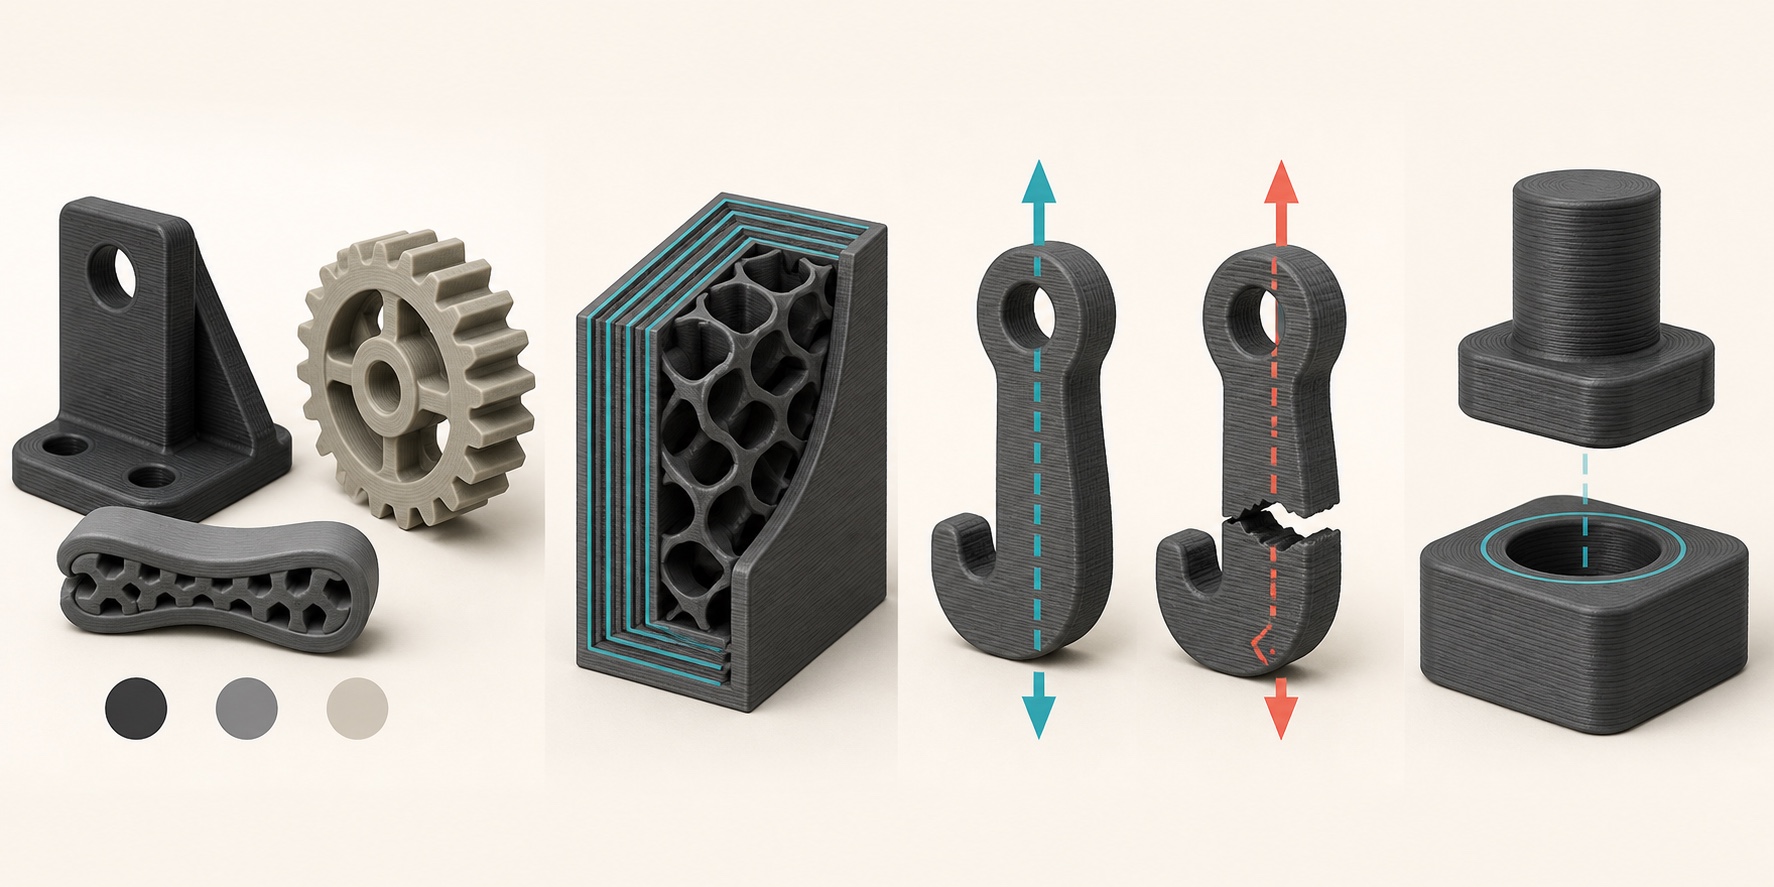
- PLA+ / PETG — chi tiết cứng dùng hằng ngày. PLA+ (PLA gia cường) cứng, chính xác về kích thước và dễ in, nên phù hợp với chi tiết trong nhà chịu lực thấp. PETG là lựa chọn mặc định tốt hơn cho bản in chức năng gặp ẩm, nhiệt nhẹ hoặc va đập — nó dai hơn và chịu nhiệt tốt hơn PLA, trong khi độ khó chỉ tăng một chút. Với hầu hết giá đỡ, giá kẹp và hộp sắp xếp trong nhà, PETG là lựa chọn an toàn.
- TPU — mọi thứ cần dẻo hoặc giảm chấn. Khi chi tiết cần uốn cong, bám, làm kín hoặc hấp thụ va đập — gioăng, miếng đệm chống va, tay cầm điện thoại, dây đồng hồ, lót giày — bạn cần sợi in dẻo. TPU in được ở các độ cứng phổ biến từ 85A mềm đến 95A cứng hơn, và là lựa chọn hợp lý duy nhất khi độ đàn hồi chính là mục đích.
- Nylon / PA-CF — bền dai, chịu nhiệt, chịu mỏi cao. Với bánh răng, bản lề dẻo phải gập liên tục, móc chức năng chịu tải thật và chi tiết gần nguồn nhiệt, Nylon (PA) và nylon pha sợi carbon (PA-CF) vượt trội về độ bền, tuổi thọ mỏi và khả năng chịu nhiệt. Chúng khó in hơn (bắt buộc sấy, nhiệt độ cao hơn, thường cần buồng kín), nhưng không gì sánh được với chúng cho các chi tiết phải chịu dùng khắc nghiệt.
Lớp thành và infill: độ bền thật sự đến từ đâu
Hầu hết maker dựa quá nhiều vào infill. Với chi tiết chịu lực, các lớp thành (perimeter) làm phần lớn công việc kết cấu. Điểm khởi đầu tốt cho bản in chức năng là 3–4 lớp thành — lớp vỏ đó chống uốn và chống tách mạnh hơn nhiều so với cấu trúc lưới bên trong. Sau đó chỉnh infill theo tải: 15–20% cho chi tiết tải nhẹ, 30–50% cho chi tiết chịu ứng suất cơ học thật, và kiểu gyroid hoặc cubic (đẳng hướng — độ bền tương tự theo mọi hướng) cho những gì chịu tải từ nhiều góc. Infill đặc (100%) hiếm khi đáng thời gian in; thêm một lớp thành thường cho độ bền trên mỗi gam tốt hơn.
Độ bám lớp và hướng in: đừng in dọc theo mặt gãy
Đây là lý do phổ biến nhất khiến bản in chức năng bị gãy. Trên bản in FDM, liên kết giữa các lớp (trục Z) yếu hơn vật liệu bên trong một lớp — thường là hướng yếu nhất của chi tiết. Vì vậy quy tắc là: định hướng chi tiết sao cho lực chạy dọc theo các lớp, không cắt ngang chúng. Một chiếc móc chịu tải theo phương đứng sẽ gãy gọn theo một đường lớp nếu được in nằm phẳng; hãy dựng đứng nó (hoặc in nằm nghiêng) để lực kéo đi qua các đường đùn liên tục thay vì cố tách các lớp ra. Khi không thể định hướng lý tưởng, hãy bù bằng cách tăng số lớp thành, in nóng hơn một chút để các lớp liên kết tốt hơn và giảm quạt làm mát ở vùng chịu lực.
Dung sai và khe hở: cho chi tiết phải lắp khớp
Chi tiết chức năng lắp với một thứ khác — nắp đậy, lắp ép, ray trượt, kẹp bấm — thành hay bại là nhờ khe hở. FDM không chính xác tuyệt đối về kích thước, nên hãy thiết kế sẵn khe hở thay vì trông chờ may mắn. Điểm khởi đầu thực tế: khoảng 0,2 mm khe hở cho lắp trượt khít, 0,1 mm hoặc ít hơn cho lắp ép, và đến 0,4 mm cho lắp lỏng, dễ ráp. Mỗi cặp máy in và vật liệu hơi khác nhau, nên hãy in một mẫu thử dung sai nhỏ trước khi bắt tay vào một bản in lớn nhiều chi tiết.
Khi nào vật liệu dẻo (TPU) thắng vật liệu cứng
Hãy chọn TPU bất cứ khi nào nhiệm vụ của chi tiết là biến dạng — giảm chấn, bám, làm kín hoặc bật lại. Miếng đệm cứng không phải miếng đệm chống va; gioăng cứng không làm kín được; và lót giày vỏ cứng không giảm chấn được bước chân. Độ cứng Shore là núm điều chỉnh của bạn: TPU mềm hơn (khoảng 85A) để giảm chấn và bám tối đa, TPU cứng hơn (khoảng 95A) khi chi tiết cần giữ hình dạng dưới tải. Sự đánh đổi giữa độ cứng và độ nâng đỡ đó chính là điều khiến TPU trở thành vật liệu phù hợp cho bản in chức năng nổi bật bên dưới.
Bảng tra vật liệu cho chi tiết sử dụng thực tế.
Tham khảo nhanh để chọn vật liệu và thiết lập theo việc chi tiết chức năng phải làm. Hãy xem các khoảng giá trị là điểm khởi đầu và tinh chỉnh theo máy in của bạn.
| Nếu chi tiết… | Vật liệu | Lớp thành · infill | Vì sao |
|---|---|---|---|
| Cứng, trong nhà, chịu lực thấp | PLA+ | 3 lớp thành · 15–20% | Cứng, chính xác, dễ in; ổn ở nơi ít nhiệt và va đập |
| Cứng, dùng hằng ngày, ẩm / nhiệt nhẹ / va đập | PETG | 3–4 lớp thành · 20–40% | Dai và chịu nhiệt tốt hơn PLA; lựa chọn mặc định hằng ngày |
| Dẻo — giảm chấn, bám, làm kín, bật lại | TPU (85A–95A) | 2–3 lớp thành · 10–20% gyroid | Lựa chọn hợp lý duy nhất khi độ đàn hồi là chức năng |
| Bền dai, tiếp xúc nhiệt, chịu mỏi cao | Nylon / PA-CF | 4 lớp thành · 30–50% | Độ bền, tuổi thọ mỏi và khả năng chịu nhiệt tốt nhất cho chi tiết dùng khắc nghiệt |
| Phải lắp khớp / ghép với thứ khác | Bất kỳ (thử trước) | — | Thiết kế khe hở 0,1–0,4 mm; in mẫu thử dung sai trước khi in thật |
Những bản in 3D chức năng tốt nhất đáng để làm.
Danh sách chọn lọc những món thật sự hữu ích để in 3D — mỗi món giải quyết một vấn đề bạn thật sự gặp. Không độn, không móc khóa trang trí.
- Kẹp dây và sắp xếp dây cáp. Kẹp dưới gầm bàn, đường đi dây trên tay đỡ màn hình, giá để sạc và máng dẫn cáp. Rẻ, nhanh, và một khi đã bắt đầu bạn sẽ in cả tá. PETG hoặc PLA+ là quá đủ.
- Giá để dụng cụ và mũi khoan. Hộp sắp xếp mũi khoan, giá tua vít, giá để lục giác, bảng dụng cụ treo tường vừa khít với dụng cụ của bạn. Đây là nơi máy in lặng lẽ thay đổi cả xưởng.
- Núm vặn, giá đỡ và chân thay thế. Khoản lợi tốt nhất của in 3D: cứu một món đồ lẽ ra bị vứt đi chỉ vì một chi tiết rẻ tiền bị gãy. Núm lò nướng bị gãy, chân bàn ghế bị mất, giá đỡ bị nứt — dựng mô hình, in bằng PETG, xong.
- Đồ gá và dưỡng. Dưỡng khoan, đồ gá chà nhám, giá giữ khi hàn, đồ gá căn chỉnh. Chúng làm công việc lặp lại chính xác và nhất quán, và là những bản in khiến bạn cảm thấy như đang có một xưởng sản xuất nhỏ.
- Phụ kiện cửa và tủ. Chặn cửa, tay nắm ngăn kéo, chốt tủ, miếng chêm và miếng đệm chống va. Tầm thường, nhưng đúng loại chi tiết khó tìm mua mà in thì dễ.
- Hộp và khay sắp xếp. Vách chia ngăn kéo, khay bàn làm việc, hộp sắp xếp đồ bếp và linh kiện theo đúng kích thước ngăn kéo thực tế của bạn thay vì thứ cửa hàng có bán.
- Chi tiết TPU dẻo. Gioăng, miếng đệm chống va, tay cầm, dây đồng hồ và vỏ bảo vệ — những chi tiết dẻo hằng ngày mà không bản in cứng nào thay thế được.
- Móc và giá treo tường. Móc treo áo, giá treo tai nghe và kẹp chổi hoặc dụng cụ, bắt vít hoặc dán ở nơi bạn cần. PETG chịu tải treo tốt hơn PLA.
- Giá đỡ điện thoại, máy tính bảng và laptop. Theo kích thước thiết bị và góc nhìn của bạn, có lỗ luồn cáp. PLA+ hoặc PETG.
- Nâng cấp cho máy in. Giá treo cuộn nhựa, dẫn hướng sợi in, khay dụng cụ và chi tiết buồng kín — máy in tự cải tiến chính nó. PETG cho mọi thứ gần bàn nhiệt.
- Linh kiện sửa chữa hằng ngày. Nắp pin, kẹp miệng túi và kẹp hoặc chốt bị gãy được làm lại từ số đo thước cặp. Chọn vật liệu theo cách chi tiết gốc đã hỏng.
- Một miếng lót giày TPU tùy chỉnh. Bản in chức năng mà hầu hết maker bỏ qua — xem phần tiếp theo.
Mỗi món trong số này đều là lý do chính đáng để sở hữu một máy in. Nhưng hãy để ý điểm chung của chúng: đó là những chi tiết bạn thỉnh thoảng mới dùng, trong nhà hoặc trong xưởng. Món tiếp theo thì khác — đó là bản in chức năng bạn sẽ dùng mỗi ngày, vừa với chính cơ thể bạn.
Bản in chức năng tốt nhất mà bạn chưa làm: lót giày tùy chỉnh.
Mang mỗi ngày, vừa với cơ thể bạn, làm bằng TPU để giảm chấn thật, và được làm riêng mà không cần đặt qua phòng khám và phòng lab. Trên gần như mọi tiêu chí định nghĩa một bản in chức năng tuyệt vời, lót giày tùy chỉnh đều thắng — và lý do duy nhất khiến hầu hết maker bỏ qua nó là khâu thiết kế.
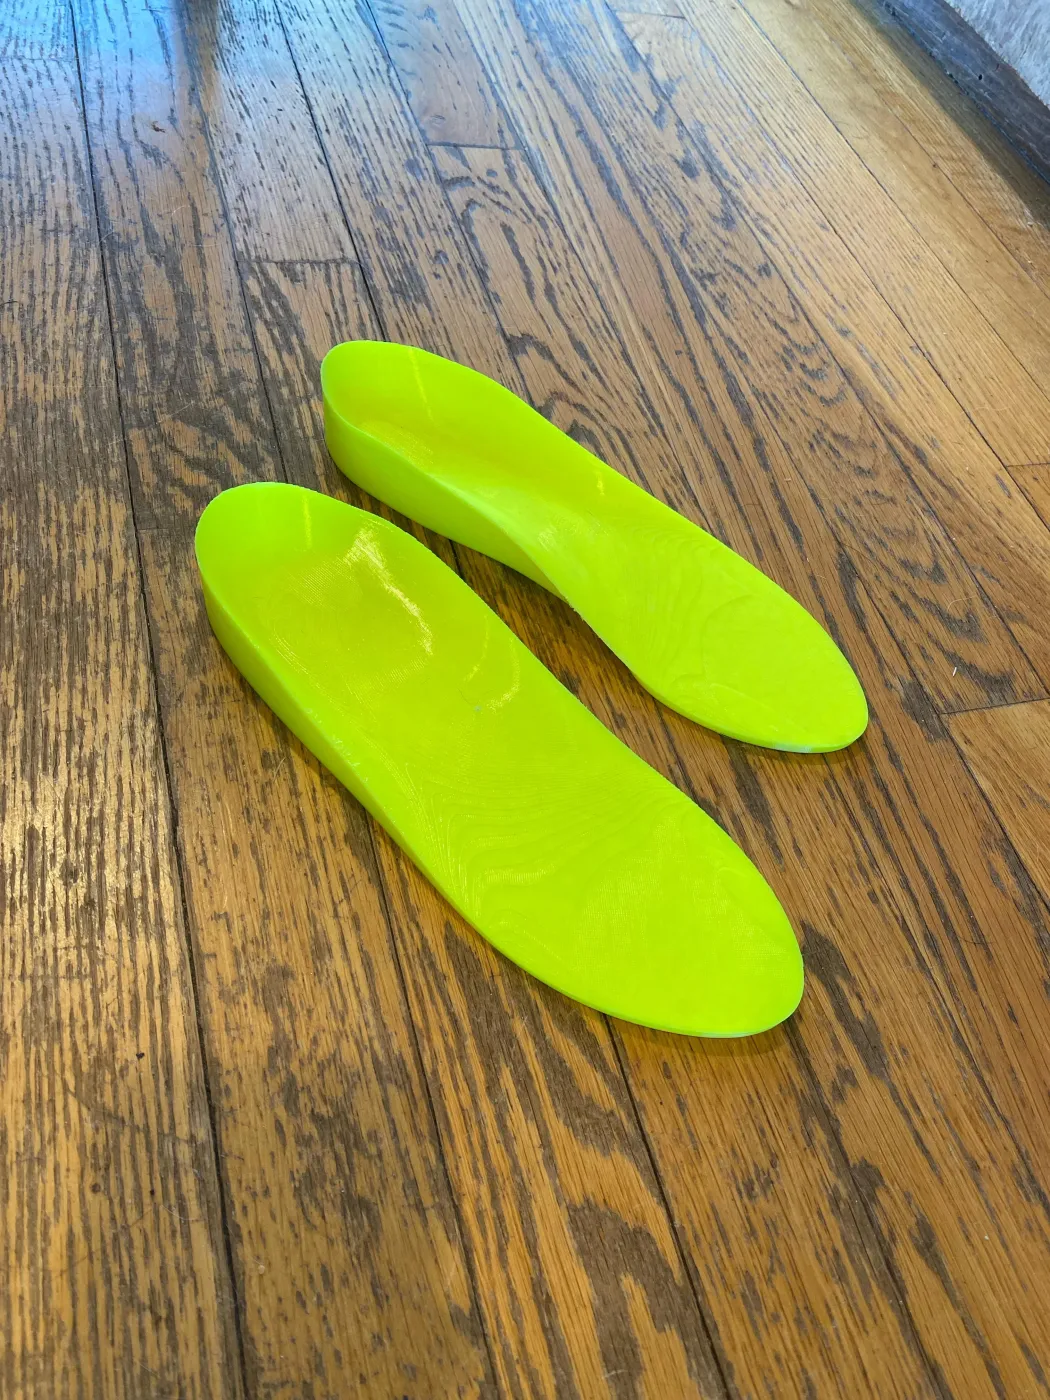
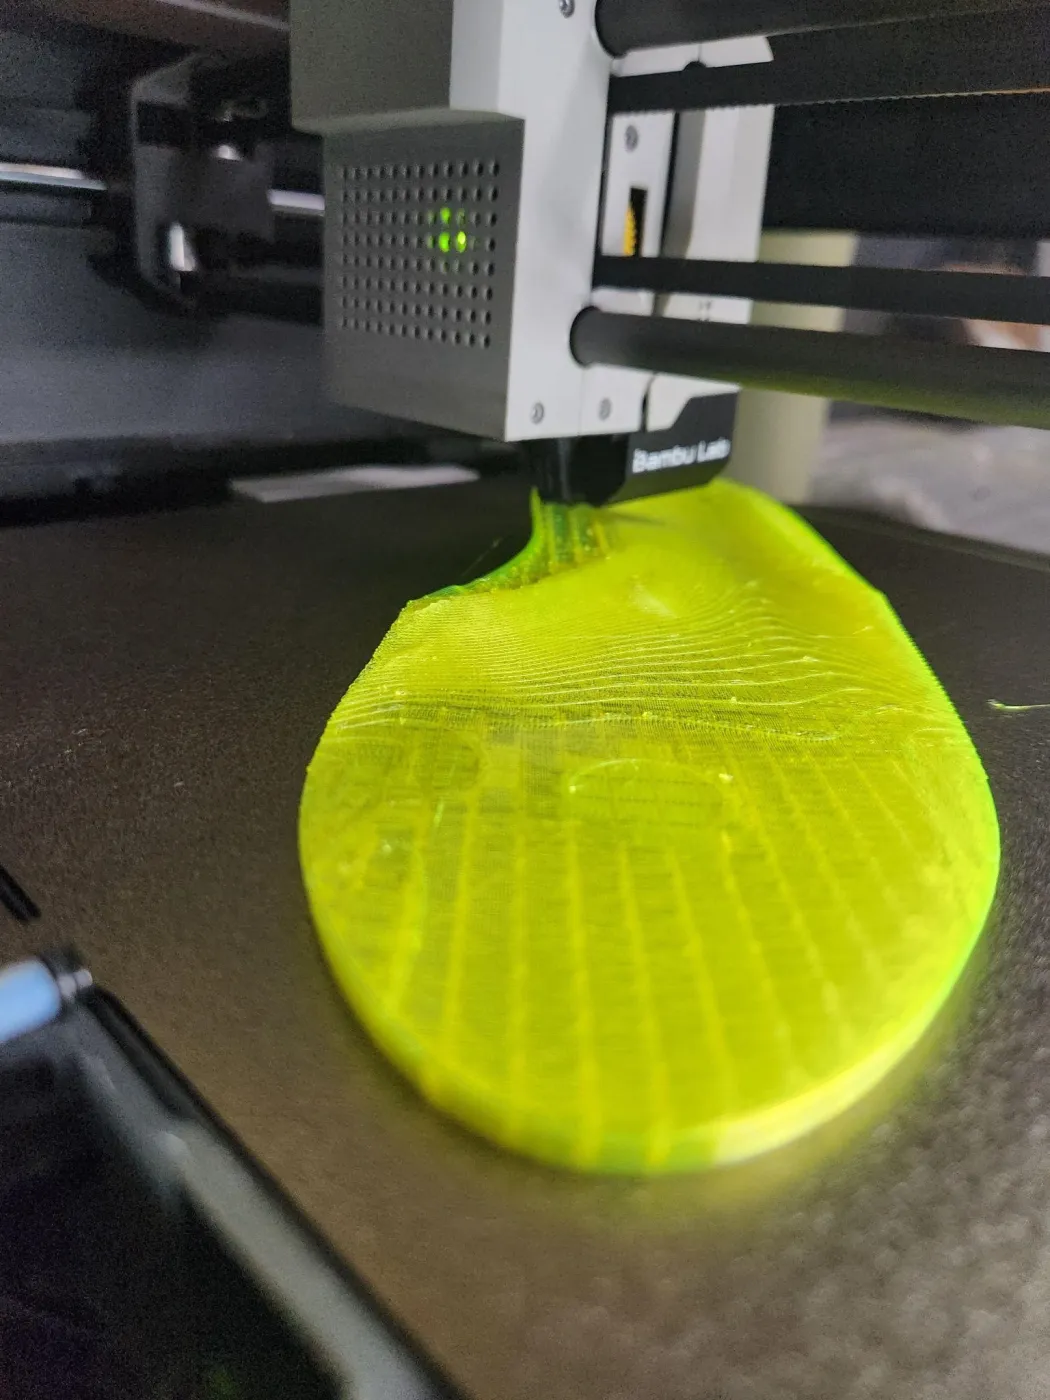
Hãy đặt lót giày tùy chỉnh cạnh danh sách tiêu chí khiến một bản in chức năng đáng để in. Dùng hằng ngày? Bạn mang nó nhiều giờ hơn gần như mọi thứ khác bạn sở hữu. Giải quyết vấn đề thật? Mỏi chân, nâng đỡ vòm bàn chân, giảm áp lực — những vấn đề cụ thể, cảm nhận được mỗi ngày. Đúng vật liệu cho việc? TPU được tạo ra cho chính việc này: nó uốn cong, giảm chấn và bật lại qua hàng triệu bước chân, nơi mà bất kỳ loại nhựa cứng nào cũng sẽ nứt. Khó mua sẵn? Một miếng lót thật sự vừa chân thì đúng là vậy — lót bán sẵn chỉ là khuôn mẫu chung, còn dụng cụ chỉnh hình tùy chỉnh truyền thống tại phòng khám cần một lần khám và gia công tại phòng lab, mất 1–2 tuần giữa phòng khám và phòng lab. Một đôi TPU in 3D là một thiết kế bạn trả bằng tín dụng, cộng với sợi in và thời gian in của chính bạn — và bạn có thể tiếp tục cải tiến nó.
Vậy tại sao không phải maker nào cũng in lót giày? Vì chi tiết này khó về mặt hình học. Lót giày là một bề mặt tự do phức tạp, ôm theo bàn chân — đúng loại mô hình bạn không thể đơn giản tải về từ một trang mô hình, vì nó phải khớp với một bàn chân cụ thể. Thiết kế theo cách truyền thống đòi hỏi kỹ năng CAD mà có thể bạn không có, hoặc một bản quét 3D bàn chân mà bạn không có thiết bị để làm. Chính rào cản thiết kế đó, chứ không phải việc in, mới là thứ khiến mọi người dừng lại.
Đó là khoảng trống mà Ergono3D lấp đầy. Đây là công cụ thiết kế lót giày tham số chạy trên trình duyệt: bạn trả lời một bảng câu hỏi có hướng dẫn về bàn chân, giày dép, hoạt động và mục tiêu thoải mái của mình — không CAD, không máy quét — và nó tạo ra một mô hình tham số mà bạn có thể xem trước và điều chỉnh (chiều cao và chiều dài vòm, độ sâu cốc gót, nêm nghiêng, gờ bên, đệm xương bàn chân, độ cứng TPU, độ dày), rồi xuất ra dưới dạng file TPU STL sẵn sàng để in. Năm tín dụng xem trước miễn phí cho phép bạn thiết kế và kiểm tra trước khi trả tiền; mỗi lần xuất file là A$9,90 cho một lần tải về. Từ đó là quy trình FDM mà bạn đã quen thuộc. Hướng dẫn đầy đủ có trong Cách tự in lót giày tùy chỉnh bằng máy in 3D.
Và vì mô hình là tham số, miếng lót giày hoạt động giống mọi bản in chức năng tốt khác: có thể lặp lại cải tiến. Mang thử, ghi lại chỗ cọ xát hoặc chỗ thiếu nâng đỡ, chỉnh tham số, xuất lại và in lại. Một lần sửa đổi là một lần xuất và in lại, không phải thêm một lần đến phòng khám. Chi tiết ở cấp tham số, xem tìm hiểu các tham số thiết kế lót giày, và để so sánh lót giày in 3D với lót xốp mà nó thay thế, xem vượt ra ngoài lót xốp.
In lót giày: một profile TPU đáng tin cậy.
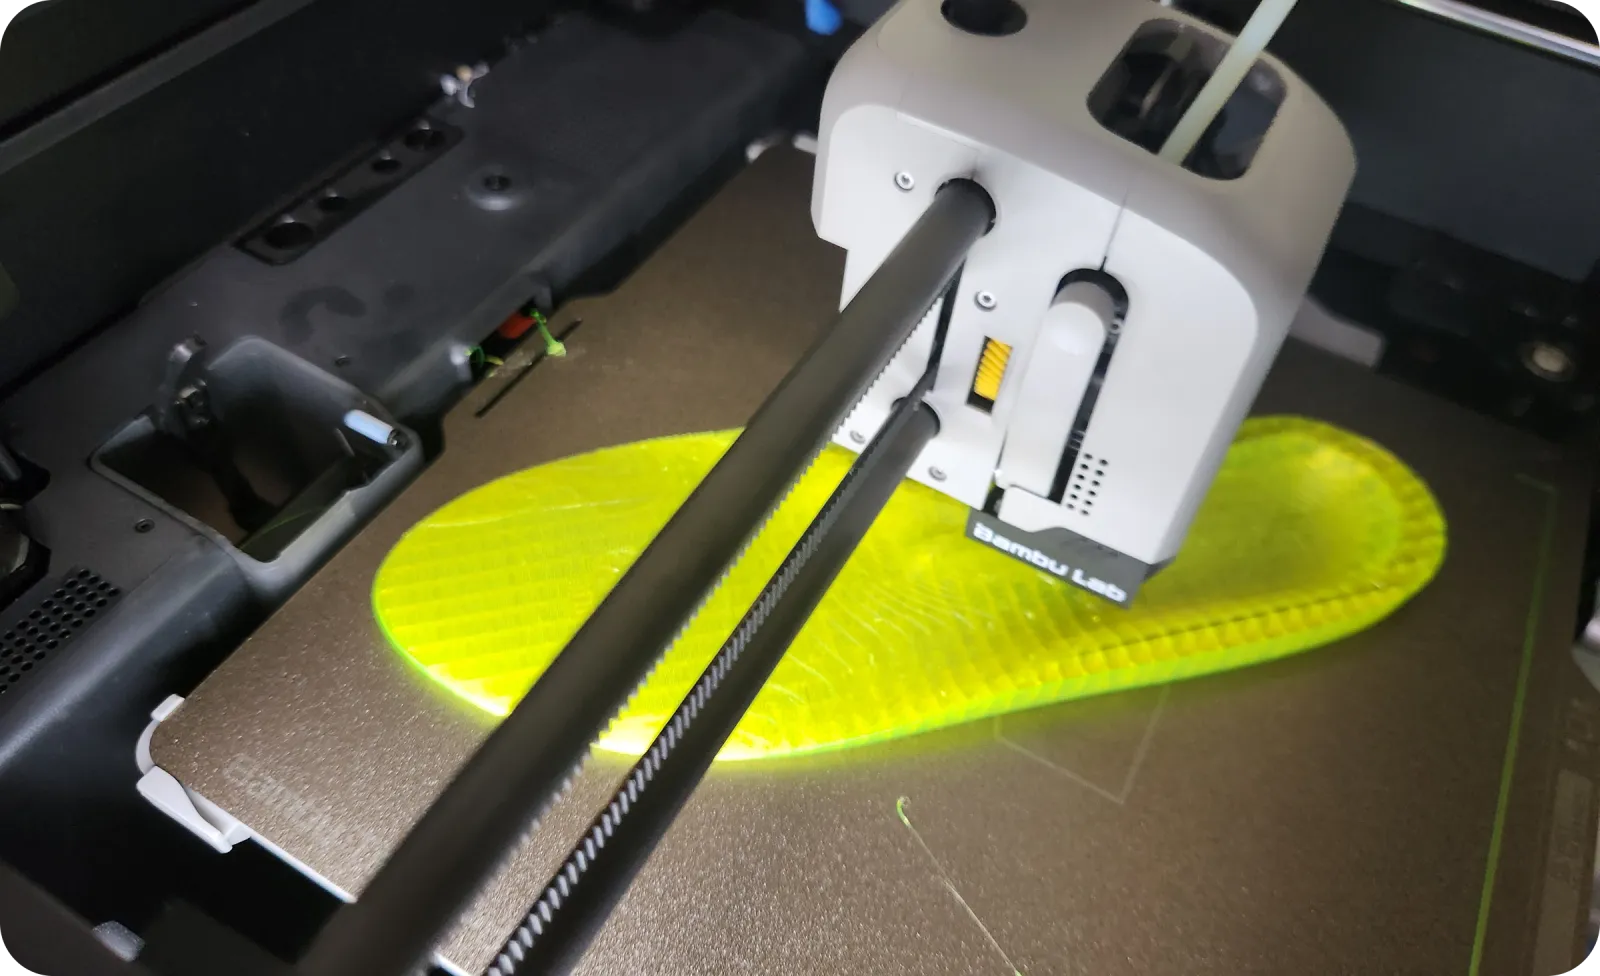
Khi đã xuất file STL, việc in khá đơn giản. Đây là thiết lập cơ bản hoạt động trên hầu hết máy FDM phổ thông in được sợi dẻo.
| Thiết lập | Giá trị khuyến nghị |
|---|---|
| Vật liệu | TPU 95A (giảm xuống 90A / 85A để êm hơn) |
| Nhiệt độ đầu phun | ~235 °C (khoảng 220–250 °C) |
| Nhiệt độ bàn in | ~55 °C (khoảng 45–60 °C) |
| Kiểu infill | Gyroid |
| Mật độ infill | 20% |
| Retraction | Tắt (0 mm) |
| Tốc độ in | 25–50 mm/s |
| Hoàn thiện | Cắt viền brim, bo tròn các cạnh, thêm lớp phủ bề mặt (EVA, Poron hoặc vải) |
TPU in ra là lớp vỏ kết cấu; lớp phủ bề mặt mới là thứ bàn chân bạn tiếp xúc, nên đừng bỏ qua — nó đảm nhận sự thoải mái, mồ hôi và ma sát. TPU mềm (85A) thiên về giảm chấn cho việc đứng lâu và bàn chân nhạy cảm; TPU cứng hơn (95A) giữ hình dạng dưới tải cho chạy bộ và độ ổn định. Phân tích vật liệu đầy đủ có trong hướng dẫn độ cứng TPU và lớp phủ bề mặt, còn hướng dẫn in từ đầu đến cuối có trong Cách tự in lót giày tùy chỉnh bằng máy in 3D.
Trả lời bảng câu hỏi về bàn chân có hướng dẫn, điều chỉnh các tham số thiết kế và xem trước lót giày tùy chỉnh ngay trong trình duyệt — không CAD, không máy quét. Xem trước miễn phí với 5 tín dụng, không cần thẻ. Xuất file TPU STL sẵn sàng để in khi bạn thấy thiết kế đã ổn, rồi in, mang và cải tiến.
Câu hỏi thường gặp về in 3D chức năng.
Điều gì làm nên một bản in 3D chức năng?
Bản in 3D chức năng là chi tiết sử dụng thực tế mà bạn thật sự phụ thuộc vào — nó phải chịu lực, lắp khớp với thứ gì đó, uốn cong hoặc chịu được việc sử dụng lặp lại, chứ không chỉ đẹp trên kệ. Trong thực tế, điều đó có nghĩa là ba thứ được chọn có chủ đích: vật liệu (PLA+/PETG cứng, TPU dẻo hoặc Nylon/PA-CF bền dai), cấu trúc bên trong (tỷ lệ infill và số lớp thành theo tải trọng) và hướng in (để các đường lớp không trở thành mặt gãy). Bản in trang trí có thể bỏ qua cả ba; bản in chức năng thì không.
Vật liệu nào tốt nhất cho bản in 3D chức năng / sử dụng thực tế?
Không có một vật liệu tốt nhất duy nhất — nó phụ thuộc vào tải. Với chi tiết cứng dùng hằng ngày (giá đỡ, núm vặn, hộp sắp xếp), PLA+ hoặc PETG là lựa chọn mặc định thực tế, trong đó PETG được ưu tiên khi có ẩm, nhiệt nhẹ hoặc va đập. Với mọi thứ cần uốn cong hoặc giảm chấn — gioăng, miếng đệm chống va, tay cầm, lót giày — hãy dùng TPU. Với chi tiết bền dai, chịu nhiệt hoặc chịu mỏi cao (bánh răng, móc chức năng, kẹp trong khoang máy xe), hãy chọn Nylon hoặc PA-CF (nylon pha sợi carbon). Chọn vật liệu theo cách chi tiết hỏng, không phải theo thứ đang có sẵn trên kệ.
Những món hữu ích nhất để in 3D là gì?
Những chi tiết bạn dùng hằng ngày: kẹp dây cáp, giá để dụng cụ và mũi khoan, núm vặn và giá đỡ thay thế, đồ gá, phụ kiện tủ, hộp sắp xếp, chi tiết TPU dẻo, móc treo tường, giá đỡ thiết bị, nâng cấp cho máy in và linh kiện sửa chữa. Với nhiều maker, bản in hữu ích nhất là một miếng lót giày TPU tùy chỉnh, vì nó được mang mỗi ngày.
Chi tiết chức năng in 3D có đủ bền để dùng hằng ngày không?
Có, khi được thiết kế theo tải. Độ bền khi dùng hằng ngày đến từ việc chọn vật liệu, 3–4 lớp thành (perimeter) gánh phần lớn độ bền, infill 20–50% cho chi tiết chịu lực, và định hướng chi tiết sao cho ứng suất chạy dọc theo các lớp thay vì kéo chúng tách ra — độ bám lớp là trục yếu nhất trên bản in FDM. Chi tiết PETG và nylon làm theo cách này chịu được việc dùng hằng ngày trong nhiều năm; một chi tiết TPU in tốt như lót giày uốn cong qua hàng triệu chu kỳ. Chi tiết hỏng sớm hầu như luôn thiếu lớp thành, định hướng sai hoặc dùng sai vật liệu cho công việc.
Tôi có thể in 3D lót giày tùy chỉnh tại nhà không?
Có. Bất kỳ máy in FDM nào in được sợi dẻo đều có thể in lót giày TPU, và khâu thiết kế không còn đòi hỏi CAD hay máy quét 3D. Với Ergono3D, bạn trả lời một bảng câu hỏi có hướng dẫn về bàn chân, giày dép và mục tiêu của mình, công cụ tạo ra một mô hình tham số, và bạn xuất file TPU STL sẵn sàng để in. Một profile khởi đầu đáng tin cậy là TPU 95A, đầu phun ~235 °C, bàn in ~55 °C, infill gyroid 20%, tắt retraction, sau đó thêm lớp phủ bề mặt. Đây là công cụ thiết kế, không phải điều trị y khoa — hãy gặp chuyên gia trước nếu bạn có bệnh lý đã được chẩn đoán.
Xem thêm: Tự in lót giày 3D · Tham số thiết kế lót giày · Hướng dẫn độ cứng TPU và lớp phủ bề mặt · Vượt ra ngoài lót xốp