Samenvatting
Een functionele 3D-print is een gebruiksonderdeel waar je op vertrouwt — het moet belasting dragen, passen, buigen of gebruik doorstaan, niet alleen mooi zijn. Drie keuzes scheiden functionele prints van decoratieve: materiaal (stijf PLA+/PETG, flexibel TPU, taai Nylon/PA-CF), interne structuur (aantal wanden en infill afgestemd op de belasting) en printoriëntatie (zodat de laaglijnen niet het breukvlak vormen).
De beste functionele prints lossen een probleem op dat je steeds weer hebt — kabelmanagement, gereedschapshouders, vervangende knoppen en beugels, mallen en hulpstukken, opbergbakken. Maar de meest onderschatte functionele print is een op maat gemaakte TPU-inlegzool: elke dag gedragen, afgestemd op je lichaam en op maat gemaakt zonder bestelling via kliniek en lab. Het obstakel was altijd het ontwerp (CAD of scannen). Ergono3D neemt dat obstakel weg — een begeleide vragenlijst maakt een printklaar TPU-STL-bestand, zonder CAD. Het is een ontwerptool, geen medische behandeling; heb je een vastgestelde aandoening, raadpleeg dan een professional.
Belangrijkste punten
- Functioneel ≠ decoratief. Een functionele print is een werkend onderdeel — het verdient zijn plek door een taak te vervullen, niet door er mooi uit te zien.
- Eerst het materiaal. PLA+/PETG voor stijve alledaagse onderdelen, TPU voor alles wat flexibel moet zijn of belasting moet dempen, Nylon/PA-CF voor taaie en hittebelaste onderdelen.
- Structuur is sterkte. 3–4 perimeters dragen het grootste deel van de belasting; 20–50% infill voor dragende onderdelen; laaghechting is de zwakste as, dus oriënteer het onderdeel daarop.
- Toleranties tellen bij onderdelen die passen. Plan 0,2–0,4 mm speling voor glij- en klempassingen en test het op een kleine print voordat je je vastlegt.
- De uitblinker is een inlegzool op maat. Dagelijks gedragen, afgestemd op het lichaam, echte TPU-demping, op maat zonder kliniek en lab — en Ergono3D haalt de CAD-drempel weg.
- Ontwerptool, geen behandeling. Ergono3D maakt het STL-bestand op basis van een begeleide vragenlijst; heb je een bevestigde medische diagnose, laat je dan eerst professioneel beoordelen.
De meeste printers besteden hun eerste maand aan decoratieve prints — Benchy's, draken, beweegbare speeltjes, vazen. Leuk, en echt een goede manier om de machine te leren kennen. Maar een 3D-printer verdient zich terug door de tweede categorie: functionele prints. Dat zijn gebruiksonderdelen waar je echt op vertrouwt — de beugel die een plank draagt, de knop die je op een kapot apparaat hebt vervangen, de mal die een houtzaagsnede herhaalbaar maakt, de inlegzool in de schoen die je elke dag draagt. Wie zoekt naar nuttige dingen om te 3D-printen, wil precies dit: niet nog een model, maar een onderdeel dat een taak vervult.
Dit is een gids door makers, voor makers. We zijn concreet over wat een print functioneel maakt, geven echte materiaal- en slicerbereiken in plaats van vage tips, lopen een selectie van de beste functionele 3D-prints door en pleiten daarna voor het nuttigste functionele onderdeel dat de meeste mensen nooit printen.
Functioneel of decoratief: waarom het alles verandert.
Een decoratieve print hoeft alleen bekeken te worden. Een functionele print moet gebruik overleven — en dat ene verschil herschrijft elke instelling die ertoe doet.
Bij een decoratieve print kun je jagen op oppervlakteafwerking en sterkte volledig negeren. Print hem in welke PLA-kleur je maar wilt, zet de infill op 10%, oriënteer hem op de mooiste kant, en hij staat voor altijd prima op een plank. Geen van die keuzes heeft gevolgen, want het onderdeel draagt nooit belasting en hoeft nergens in te passen.
Een functionele print draait dat om. De beugel moet gewicht dragen zonder dat de lagen loslaten. De behuizing moet op een fractie van een millimeter nauwkeurig op een printplaat klikken. De TPU-buffer moet duizenden keren indrukken en terugveren. Opeens zijn materiaal, aantal wanden, infill, oriëntatie en tolerantie niet meer cosmetisch maar constructief. Dat is de kern van 3D-geprinte functionele onderdelen: ontwerpen voor hoe het onderdeel belast wordt en hoe het bezwijkt, niet voor hoe het eruitziet als het van het bed komt.
Wat een print functioneel maakt — de technische basis.
Vijf keuzes maken van een model een werkend onderdeel: materiaal, wanden en infill, laaghechting en oriëntatie, toleranties, en wanneer je voor flexibel in plaats van stijf kiest. Zit dat goed, dan werken de meeste functionele prints gewoon.
Materiaal: stem het af op hoe het onderdeel bezwijkt
De materiaalkeuze is de eerste en grootste hefboom voor elk gebruiksonderdeel. De eerlijke vuistregel:
- PLA+ / PETG — stijve alledaagse onderdelen. PLA+ (verstevigd PLA) is stijf, maatvast en makkelijk te printen, en daarmee prima voor licht belaste onderdelen binnenshuis. PETG is de betere standaardkeuze voor functionele prints die vocht, wat warmte of stoten krijgen — het is taaier en beter bestand tegen temperatuur dan PLA, en maar een klein beetje lastiger te printen. Voor de meeste beugels, houders en organizers in huis is PETG de veilige keuze.
- TPU — alles wat flexibel moet zijn of belasting moet dempen. Moet het onderdeel buigen, grip geven, afdichten of schokken opvangen — pakkingen, buffers, telefoongrips, horlogebandjes, inlegzolen — dan heb je flexibel filament nodig. TPU print in gangbare hardheden van zacht 85A tot steviger 95A, en is de enige zinnige keuze als meegeven juist de bedoeling is.
- Nylon / PA-CF — taai, hittebestendig, vermoeiingsbestendig. Voor tandwielen, zwaar belaste filmscharnieren, functionele haken onder echte belasting en onderdelen dicht bij warmte winnen nylon (PA) en koolstofvezelversterkt nylon (PA-CF) op sterkte, vermoeiingslevensduur en hittebestendigheid. Ze zijn veeleisender om te printen (drogen is verplicht, hogere temperaturen, vaak een behuizing), maar voor echt zwaar beproefde onderdelen kan niets eraan tippen.
Wanden en infill: waar sterkte echt vandaan komt
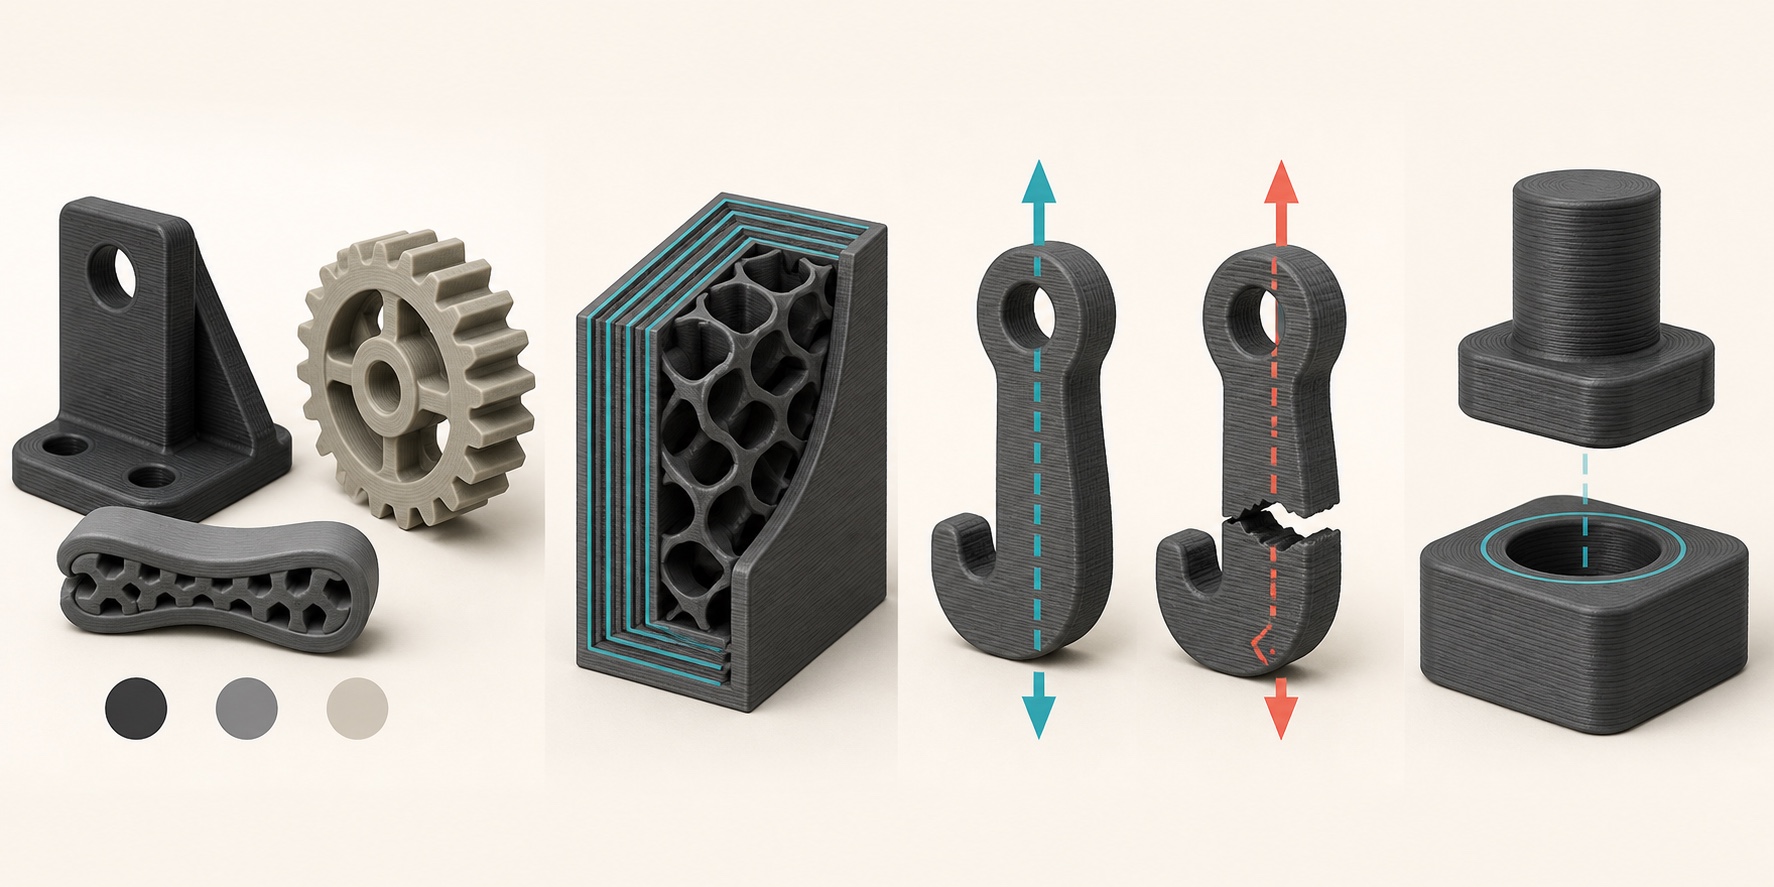
De meeste makers vertrouwen te veel op infill. Bij dragende onderdelen doen de perimeters (wanden) het meeste constructieve werk. Een goede basis voor functionele prints is 3–4 perimeters — die schil weerstaat buigen en uit elkaar trekken veel beter dan het rooster binnenin. Stem daarna de infill af op de belasting: 15–20% voor licht belaste onderdelen, 30–50% voor onderdelen onder echte mechanische spanning, en gyroïde of kubische patronen (isotroop — ongeveer even sterk in elke richting) voor alles wat vanuit meerdere hoeken belast wordt. Volle infill (100%) is de printtijd zelden waard; een extra wand levert meestal meer sterkte per gram op.
Laaghechting en oriëntatie: print niet langs het breukvlak
Dit is de meest voorkomende reden waarom functionele prints breken. Bij een FDM-print is de hechting tussen de lagen (Z-as) zwakker dan het materiaal binnen een laag — meestal de zwakste richting van het onderdeel. De regel is dus: oriënteer het onderdeel zo dat de belasting langs de lagen loopt, niet dwars erdoorheen. Een haak die plat geprint is en verticaal belast wordt, breekt netjes langs een laaglijn; zet hem rechtop (of print hem op zijn zij) zodat de trekkracht door doorlopende extrusielijnen gaat in plaats van lagen uit elkaar te trekken. Lukt een ideale oriëntatie niet, compenseer dan met meer perimeters, print iets heter voor betere laagversmelting en zet de koelventilator op het belaste deel wat lager.
Toleranties en speling: voor onderdelen die moeten passen
Functionele onderdelen die op iets anders aansluiten — deksels, klempassingen, glijrails, klikverbindingen — staan of vallen met speling. FDM is niet perfect maatvast, dus ontwerp een spleet in plaats van te hopen. Als praktisch startpunt: ongeveer 0,2 mm speling voor een nauwe glijpassing, 0,1 mm of minder voor een klempassing en tot 0,4 mm voor losse, makkelijk te monteren passingen. Elke combinatie van printer en materiaal is net anders, dus print een kleine tolerantietest voordat je aan een grote print met meerdere onderdelen begint.
Wanneer flexibel (TPU) wint van stijf
Kies TPU zodra de taak van het onderdeel vervormen is — dempen, grip geven, afdichten of terugveren. Een stijve buffer is geen buffer, een harde pakking dicht niet af, en een inlegzool met een harde schaal dempt geen voetlanding. De Shore-hardheid is je instelknop: zachter TPU (rond 85A) voor maximale demping en grip, steviger TPU (rond 95A) als het onderdeel zijn vorm moet houden onder belasting. Juist die afweging tussen hardheid en ondersteuning maakt TPU het juiste materiaal voor de uitblinker onder de functionele prints hieronder.
Spiekbriefje materialen voor gebruiksonderdelen.
Een snel naslagwerk om materiaal en instellingen te kiezen op basis van wat het functionele onderdeel moet doen. Zie de bereiken als startpunt en stem ze af op je printer.
| Als het onderdeel… | Materiaal | Wanden · infill | Waarom |
|---|---|---|---|
| Stijf, binnen, licht belast | PLA+ | 3 wanden · 15–20% | Stijf, nauwkeurig, makkelijk; prima waar warmte en stoten beperkt zijn |
| Stijf, dagelijks gebruik, vocht / wat warmte / stoten | PETG | 3–4 wanden · 20–40% | Taaier en hittebestendiger dan PLA; de dagelijkse standaard |
| Flexibel — dempen, grip, afdichten, terugveren | TPU (85A–95A) | 2–3 wanden · 10–20% gyroïde | De enige zinnige keuze als meegeven de functie is |
| Taai, hittebelast, hoge vermoeiing | Nylon / PA-CF | 4 wanden · 30–50% | Beste sterkte, vermoeiingslevensduur en hittebestendigheid voor zwaar beproefde onderdelen |
| Moet op iets passen | Elk (eerst testen) | — | Ontwerp 0,1–0,4 mm speling; print eerst een tolerantietest |
De beste functionele 3D-prints om te maken.
Een selectie van echt nuttige dingen om te 3D-printen — elk lost een probleem op dat je echt hebt. Geen opvulling, geen gadgetsleutelhangers.
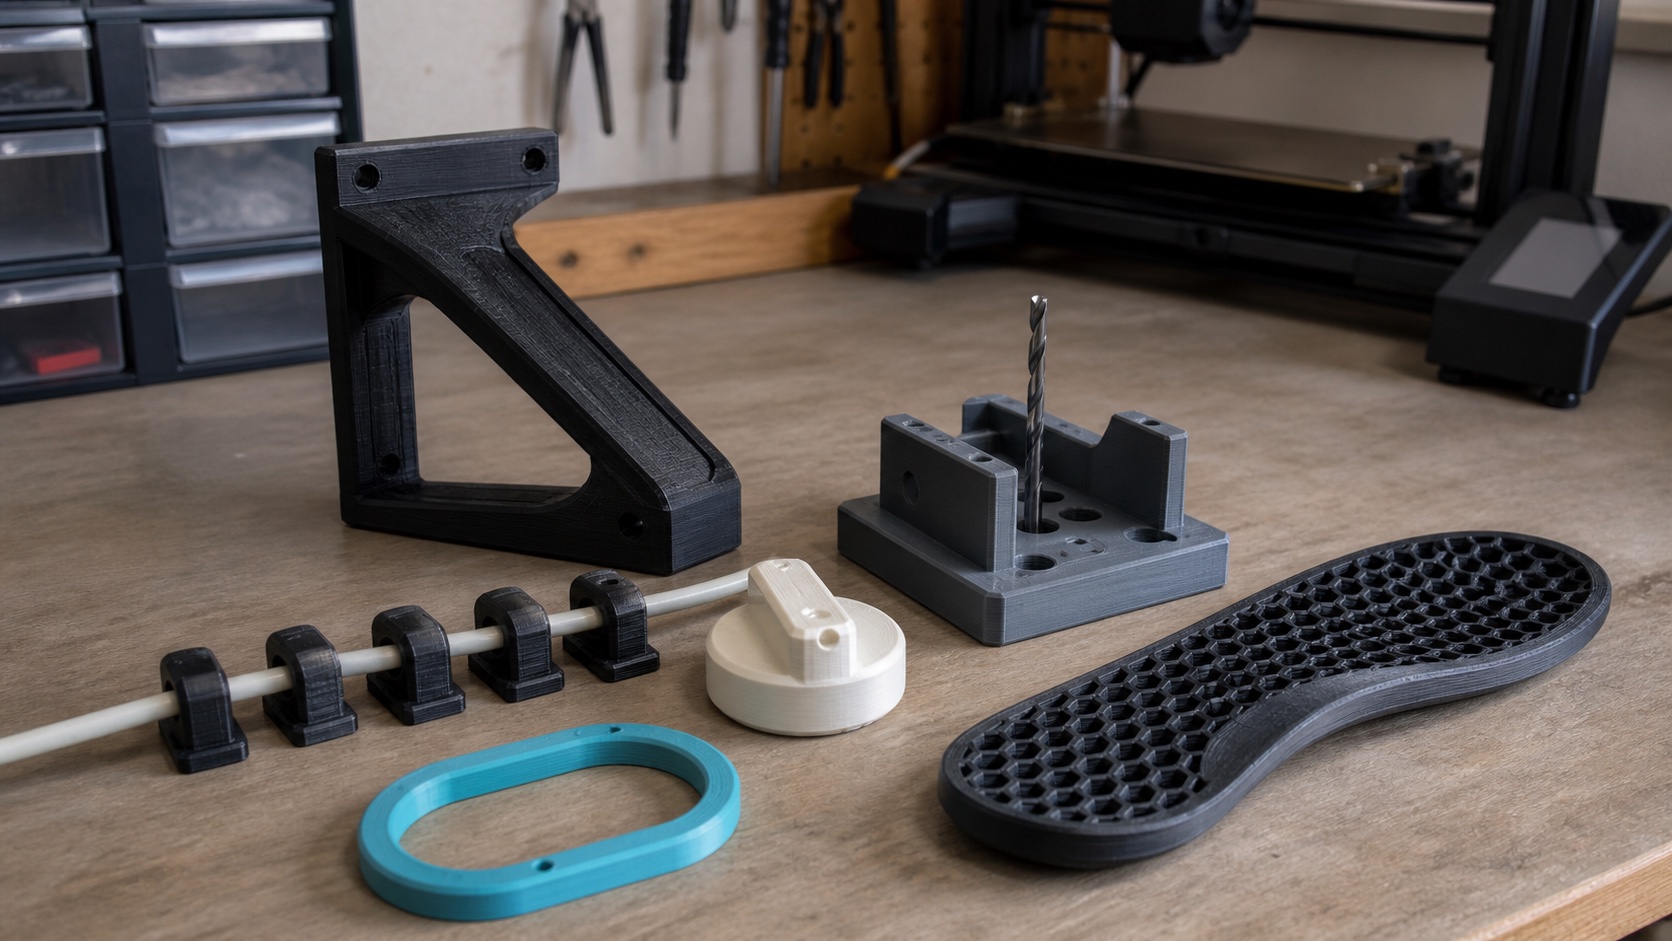
- Kabelclips en kabelmanagement. Clips onder het bureau, kabelgeleiding langs de monitorarm, opladerhouders en kabelgoten. Goedkoop, snel, en als je eenmaal begint print je er een dozijn. PETG of PLA+ is ruim voldoende.
- Houders voor gereedschap en bits. Boororganizers, schroevendraaierrekken, inbussleutelhouders, gereedschapswanden op maat van je eigen gereedschap. Hier verandert een printer stilletjes een werkplaats.
- Vervangende knoppen, beugels en pootjes. Het beste rendement van 3D-printen: iets redden dat je anders zou weggooien omdat één goedkoop onderdeel kapot is. Een afgebroken ovenknop, een ontbrekend meubelpootje, een gescheurde beugel — modelleren, printen in PETG, klaar.
- Mallen en hulpstukken. Boorgeleiders, schuurmallen, soldeerhouders, uitlijnhulpen. Ze maken herhalend werk nauwkeurig en herhaalbaar, en het zijn de prints die het meest aanvoelen alsof je een kleine fabriek hebt.
- Deur- en kastbeslag. Deurstoppers, ladegrepen, kastsnappers, vulplaatjes en buffers. Saai, maar precies het soort onderdeel dat lastig te vinden en eenvoudig te printen is.
- Opbergbakken en inzetstukken. Ladeverdelers, bureaubakjes, keuken- en onderdelenorganizers op de echte maat van je lades in plaats van wat de winkel verkoopt.
- Flexibele TPU-onderdelen. Pakkingen, buffers, grips, horlogebandjes en beschermhoezen — de alledaagse flexibele onderdelen die geen stijve print kan vervangen.
- Wandhaken en ophangers. Kapstokhaken, koptelefoonhouders en clips voor bezems of gereedschap, geschroefd of geplakt waar je ze nodig hebt. PETG kan een hangende belasting beter aan dan PLA.
- Standaards voor telefoon, tablet en laptop. Op maat van je apparaat en kijkhoek, met kabeldoorvoer. PLA+ of PETG.
- Printerupgrades. Spoelhouders, filamentgeleiders, gereedschapsbakjes en behuizingsonderdelen — de printer die zichzelf verbetert. PETG voor alles dicht bij het verwarmde bed.
- Alledaagse reparatieonderdelen. Batterijklepjes, zakclips en gebroken clips of sluitingen, nagemaakt op basis van metingen met een schuifmaat. Kies het materiaal op basis van hoe het origineel bezweek.
- Een TPU-inlegzool op maat. De functionele print die de meeste makers overslaan — zie de volgende sectie.
Elk van deze onderdelen is een echt goede reden om een printer te hebben. Maar let op wat ze gemeen hebben: het zijn onderdelen die je af en toe gebruikt, thuis of in de werkplaats. De volgende is anders — een functionele print die je elke dag zou gebruiken, afgestemd op je eigen lichaam.
De beste functionele print die je niet maakt: een inlegzool op maat.
Elke dag gedragen, afgestemd op je lichaam, van TPU voor echte demping en op maat gemaakt zonder kliniek en lab. Op bijna elk punt dat een geweldige functionele print definieert, wint een inlegzool op maat — en de enige reden dat de meeste makers hem overslaan, is de ontwerpstap.
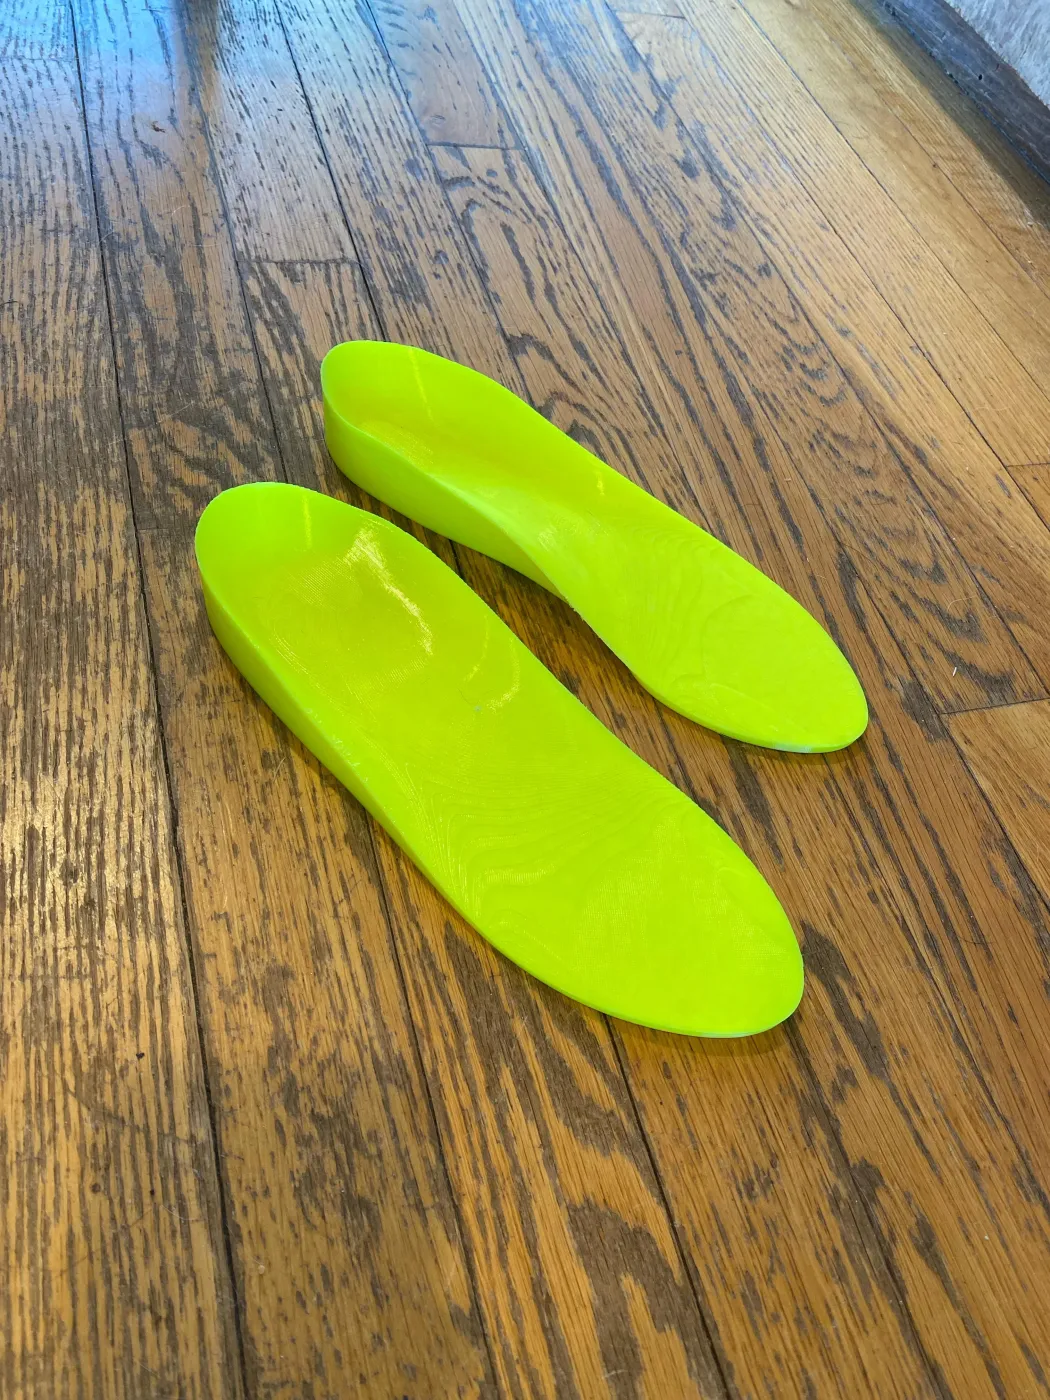
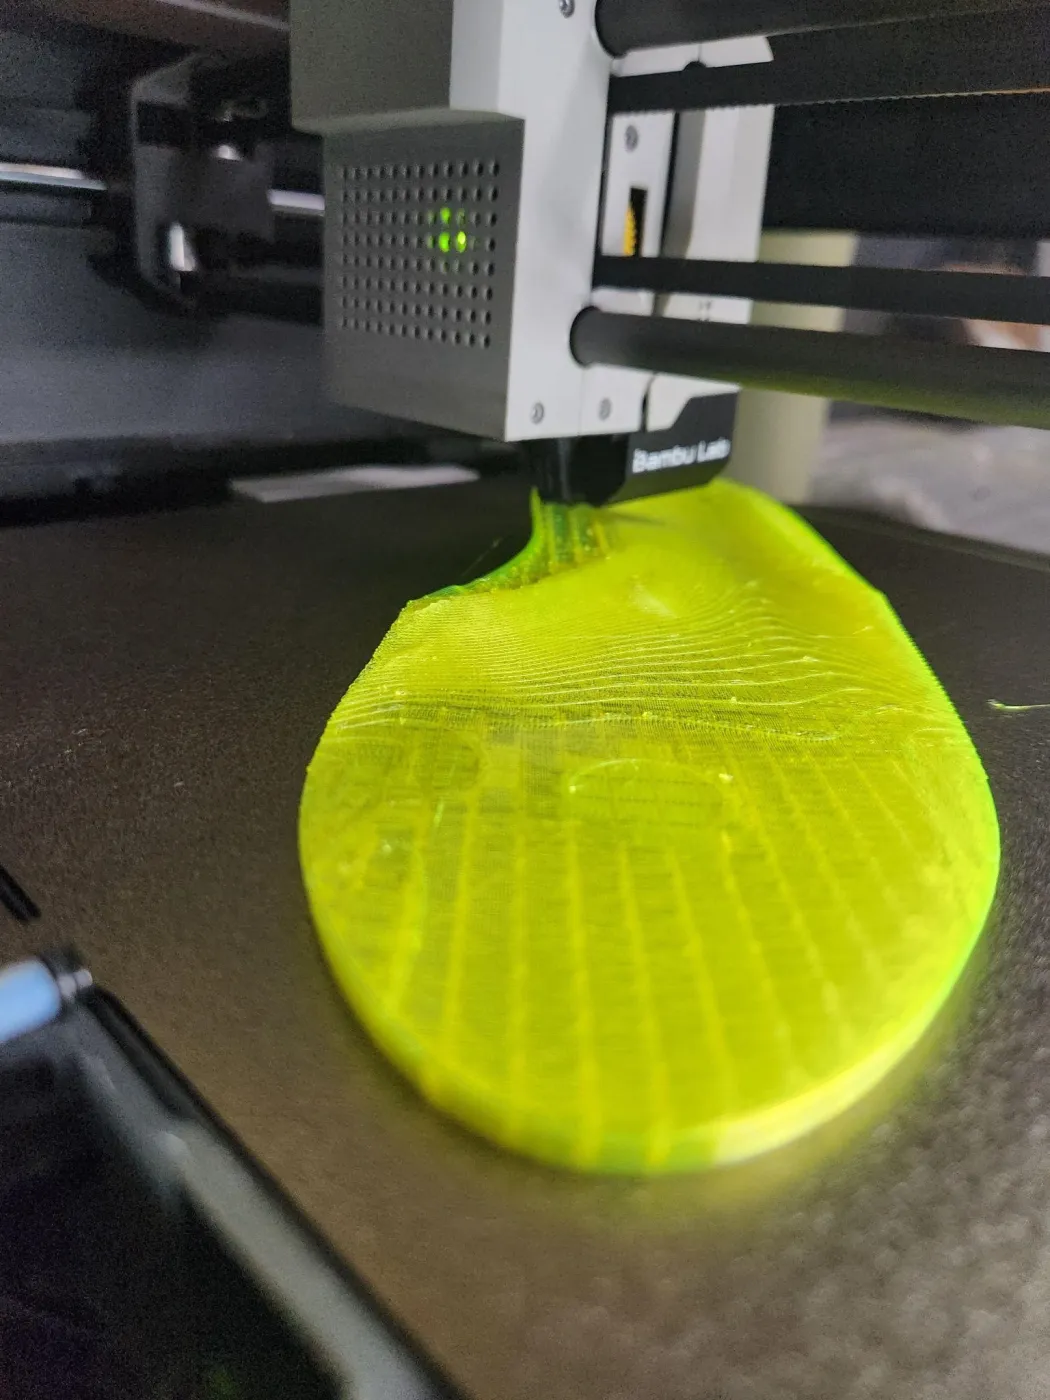
Leg een inlegzool op maat langs de checklist van wat een functionele print het printen waard maakt. Dagelijks gebruik? Je draagt hem meer uren dan bijna alles wat je bezit. Lost een echt probleem op? Vermoeide voeten, ondersteuning van de voetboog, drukverlichting — concrete problemen die je elke dag voelt. Het juiste materiaal? TPU is er precies voor gemaakt: het buigt, dempt en veert terug over miljoenen stappen, waar elk stijf plastic zou barsten. Moeilijk kant-en-klaar te kopen? Een echt passende inlegzool wel — inlegzolen uit de winkel zijn sjablonen, en traditionele klinische orthopedische zolen op maat vragen een bezoek aan de kliniek en fabricage in een lab, met 1–2 weken doorlooptijd tussen kliniek en lab. Een geprint TPU-paar is een ontwerp dat je betaalt met credits plus je eigen filament en printtijd — en dat je kunt blijven verbeteren.
Waarom print dan niet elke maker inlegzolen? Omdat het onderdeel geometrisch lastig is. Een inlegzool is een complex vrijevormoppervlak dat op de voet is afgestemd — precies het soort model dat je niet zomaar van een modellensite kunt halen, omdat het bij één specifieke voet moet passen. Het traditioneel ontwerpen vraagt CAD-vaardigheden die je misschien niet hebt, of een 3D-scan van de voet waarvoor je de apparatuur mist. Die ontwerpdrempel, niet het printen, houdt mensen tegen.
Dat gat vult Ergono3D. Het is een parametrische inlegzooltool in de browser: je beantwoordt een begeleide vragenlijst over je voeten, schoenen, activiteiten en comfortdoelen — zonder CAD, zonder scanner — en de tool maakt een parametrisch model dat je kunt bekijken en aanpassen (hoogte en lengte van de voetboog, diepte van de hielkom, posting, zijranden, metatarsaal pelotte, TPU-hardheid, dikte), om het daarna te exporteren als printklaar TPU-STL-bestand. Met vijf gratis previewcredits kun je ontwerpen en controleren voordat je betaalt; een export kost A$9,90 als eenmalige download. Daarna is het dezelfde FDM-workflow die je al kent. De volledige uitleg staat in zelf inlegzolen 3D-printen.
En omdat het model parametrisch is, gedraagt de inlegzool zich als elke andere goede functionele print: je kunt hem itereren. Draag hem, noteer waar hij schuurt of waar ondersteuning ontbreekt, pas de parameters aan, exporteer opnieuw en print opnieuw. Een revisie is een nieuwe export en een nieuwe print, geen nieuw bezoek aan de kliniek. Details per parameter vind je in ontwerpparameters voor inlegzolen begrijpen, en de vergelijking met de schuimzolen die hij vervangt in meer dan een schuimzool.
De inlegzool printen: een betrouwbaar TPU-profiel.
Zodra je het STL-bestand hebt geëxporteerd, is printen eenvoudig. Hier is een basis die werkt op de meeste consumenten-FDM-printers die flexibel filament aankunnen.
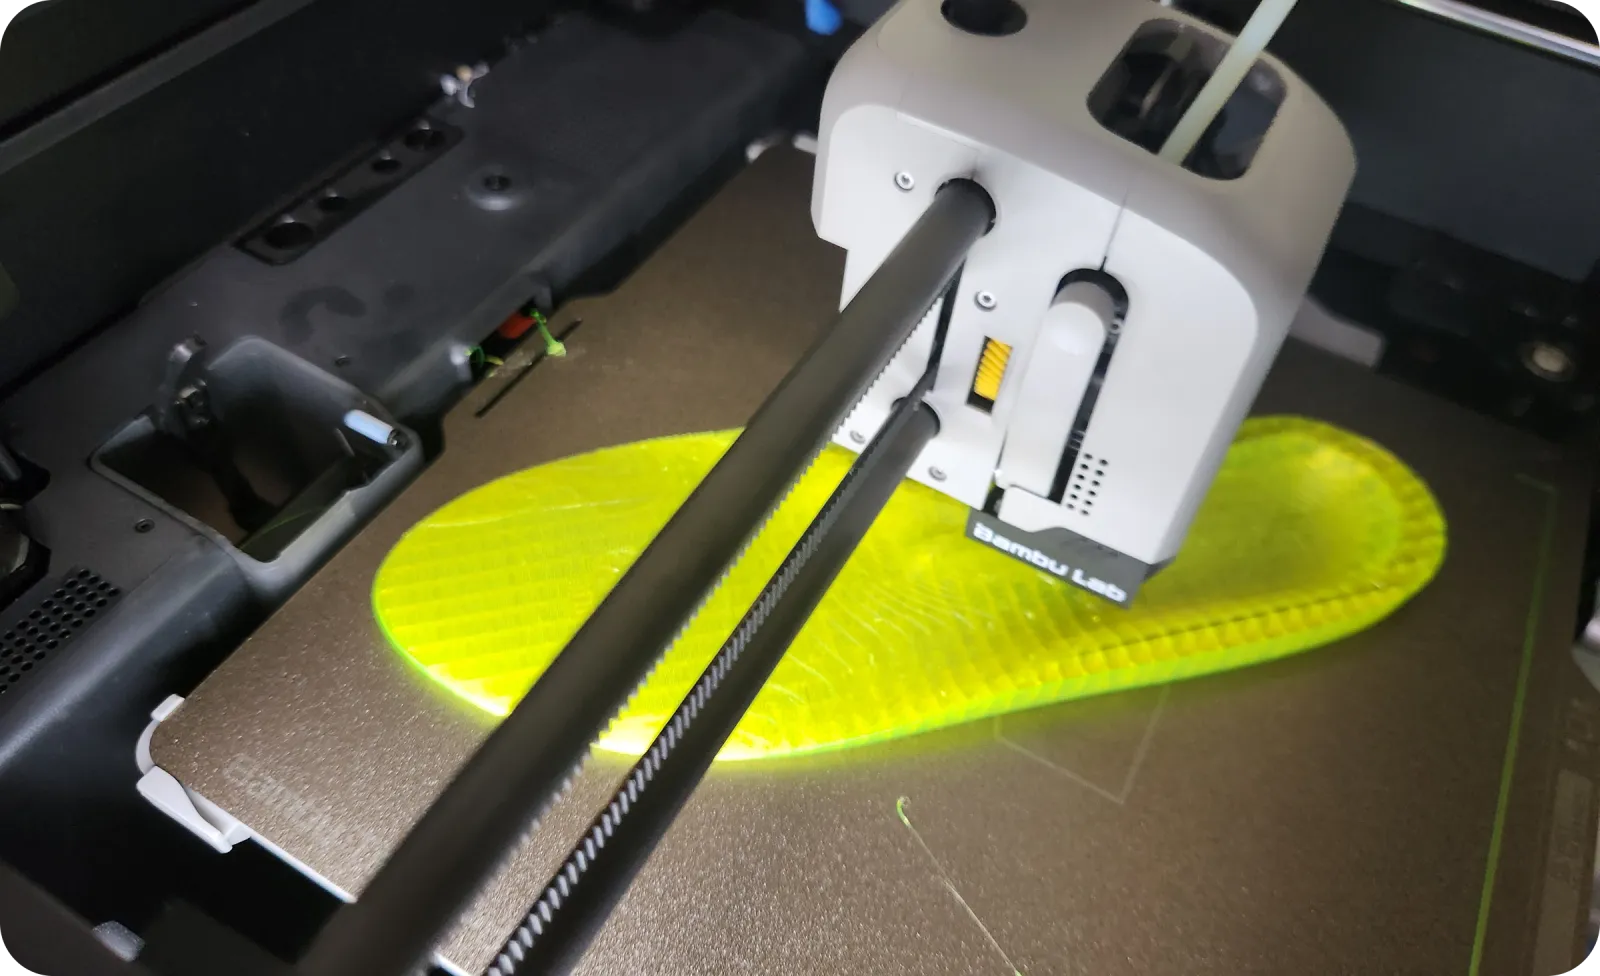
| Instelling | Aanbevolen waarde |
|---|---|
| Materiaal | TPU 95A (ga naar 90A / 85A voor meer demping) |
| Nozzletemperatuur | ~235 °C (bereik 220–250 °C) |
| Bedtemperatuur | ~55 °C (bereik 45–60 °C) |
| Infillpatroon | Gyroïde |
| Infilldichtheid | 20% |
| Retractie | Uit (0 mm) |
| Printsnelheid | 25–50 mm/s |
| Afwerking | Brim wegknippen, randen afronden, een toplaag aanbrengen (EVA, Poron of stof) |
Het geprinte TPU is de dragende schil; de toplaag is wat je voet raakt, dus sla die niet over — die zorgt voor comfort, zweetafvoer en wrijving. Zacht TPU (85A) neigt naar demping voor lang staan en gevoelige voeten; steviger TPU (95A) houdt zijn vorm onder belasting voor hardlopen en stabiliteit. Het volledige materiaaloverzicht staat in onze gids over TPU-hardheid en toplagen, en de complete printuitleg in zelf inlegzolen 3D-printen.
Beantwoord een begeleide voetvragenlijst, pas de ontwerpparameters aan en bekijk je inlegzool op maat direct in de browser — zonder CAD, zonder scanner. Gratis preview met 5 credits, geen creditcard nodig. Exporteer het printklare TPU-STL-bestand als het ontwerp goed voelt, en print, draag en verbeter daarna.
Veelgestelde vragen over functionele 3D-prints.
Wat maakt een 3D-print functioneel?
Een functionele 3D-print is een gebruiksonderdeel waar je echt op vertrouwt — het moet belasting dragen, ergens in passen, buigen of herhaald gebruik doorstaan, in plaats van alleen mooi te staan op een plank. In de praktijk betekent dat drie bewuste keuzes: het materiaal (stijf PLA+/PETG, flexibel TPU of taai Nylon/PA-CF), de interne structuur (infillpercentage en aantal wanden/perimeters afgestemd op de belasting) en de printoriëntatie (zodat de laaglijnen niet het breukvlak vormen). Decoratieve prints kunnen alle drie negeren; functionele prints niet.
Wat is het beste materiaal voor functionele 3D-prints en gebruiksonderdelen?
Er is niet één beste materiaal — het hangt af van de belasting. Voor stijve alledaagse onderdelen (beugels, knoppen, organizers) is PLA+ of PETG de praktische standaard, met PETG als voorkeur waar vocht, wat warmte of stoten een rol spelen. Voor alles wat moet buigen of dempen — pakkingen, buffers, grips, inlegzolen — gebruik je TPU. Voor taaie, hittebestendige of zwaar op vermoeiing belaste onderdelen (tandwielen, functionele haken, clips onder de motorkap) kies je Nylon of PA-CF (koolstofvezelversterkt nylon). Kies het materiaal op basis van hoe het onderdeel bezwijkt, niet op wat er toevallig op de plank ligt.
Wat zijn de nuttigste dingen om te 3D-printen?
Onderdelen die je elke dag gebruikt: kabelclips, houders voor gereedschap en bits, vervangende knoppen en beugels, mallen, meubelbeslag, organizers, flexibele TPU-onderdelen, wandhaken, apparaathouders, printerupgrades en reparatieonderdelen. Voor veel makers is de nuttigste print een TPU-inlegzool op maat, omdat je die elke dag draagt.
Zijn 3D-geprinte functionele onderdelen sterk genoeg voor dagelijks gebruik?
Ja, als ze voor de belasting zijn ontworpen. Duurzaamheid bij dagelijks gebruik komt van de materiaalkeuze, 3–4 perimeters (wanden) die het grootste deel van de sterkte dragen, 20–50% infill voor dragende onderdelen en een oriëntatie waarbij de spanning langs de lagen loopt in plaats van ze uit elkaar te trekken — laaghechting is de zwakste as van een FDM-print. Zo gebouwde onderdelen van PETG en nylon gaan jaren mee bij dagelijks gebruik; een goed geprint TPU-onderdeel zoals een inlegzool buigt miljoenen cycli. Een onderdeel dat vroeg bezwijkt, heeft bijna altijd te weinig wanden, een verkeerde oriëntatie of het verkeerde materiaal voor zijn taak.
Kan ik thuis een inlegzool op maat 3D-printen?
Ja. Elke FDM-printer die flexibel filament aankan, kan een TPU-inlegzool printen, en de ontwerpstap vraagt geen CAD of 3D-scanner meer. Met Ergono3D beantwoord je een begeleide vragenlijst over je voeten, schoenen en doelen, maakt de tool een parametrisch model en exporteer je een printklaar TPU-STL-bestand. Een betrouwbaar startprofiel is TPU 95A, nozzle ~235 °C, bed ~55 °C, 20% gyroïde infill, retractie uit en daarna een toplaag. Het is een ontwerptool, geen medische behandeling — heb je een vastgestelde aandoening, raadpleeg dan eerst een zorgprofessional.
Meer: zelf inlegzolen 3D-printen · ontwerpparameters voor inlegzolen · gids over TPU-hardheid en toplagen · meer dan een schuimzool