W skrócie
Funkcjonalny wydruk 3D to część użytkowa, na której polegasz — musi przenosić obciążenie, pasować, uginać się lub znosić użytkowanie, a nie tylko ładnie wyglądać. Wydruki funkcjonalne od dekoracyjnych odróżniają trzy decyzje: materiał (sztywne PLA+/PETG, elastyczne TPU, wytrzymały Nylon/PA-CF), struktura wewnętrzna (liczba ścian i wypełnienie dobrane do obciążenia) i orientacja druku (żeby linie warstw nie były płaszczyzną pęknięcia).
Najlepsze wydruki funkcjonalne rozwiązują problem, który masz ciągle — porządkowanie kabli, uchwyty na narzędzia, zapasowe gałki i wsporniki, szablony i przyrządy, pojemniki organizujące. Ale najbardziej niedoceniany wydruk funkcjonalny to indywidualna wkładka z TPU: noszona codziennie, dopasowana do ciała i wykonana na wymiar bez zlecenia w klinice i laboratorium. Przeszkodą zawsze było projektowanie (CAD lub skanowanie). Ergono3D ją usuwa — prowadzony kwestionariusz tworzy gotowy do druku plik STL dla TPU, bez CAD. To narzędzie projektowe, a nie leczenie; jeśli masz zdiagnozowaną chorobę, skonsultuj się ze specjalistą.
Najważniejsze wnioski
- Funkcjonalny ≠ dekoracyjny. Wydruk funkcjonalny to część robocza — zasługuje na swoje miejsce tym, że wykonuje zadanie, a nie tym, że ładnie wygląda.
- Najpierw materiał. PLA+/PETG do sztywnych części codziennego użytku, TPU do wszystkiego, co ma się uginać lub amortyzować, Nylon/PA-CF do części wytrzymałych i narażonych na ciepło.
- Struktura to wytrzymałość. 3–4 obrysy przenoszą większość obciążenia; 20–50% wypełnienia dla części nośnych; przyczepność międzywarstwowa to najsłabsza oś, więc odpowiednio ustaw część.
- W częściach pasowanych liczą się tolerancje. Zaplanuj 0,2–0,4 mm luzu na pasowania suwliwe i wciskane i sprawdź to na małym wydruku, zanim zaczniesz właściwy.
- Wyróżnieniem jest indywidualna wkładka. Noszona codziennie, dopasowana do ciała, prawdziwa amortyzacja TPU, na wymiar bez kliniki i laboratorium — a Ergono3D usuwa barierę CAD.
- Narzędzie projektowe, nie leczenie. Ergono3D tworzy plik STL na podstawie prowadzonego kwestionariusza; jeśli masz potwierdzoną diagnozę medyczną, najpierw poddaj się ocenie specjalisty.
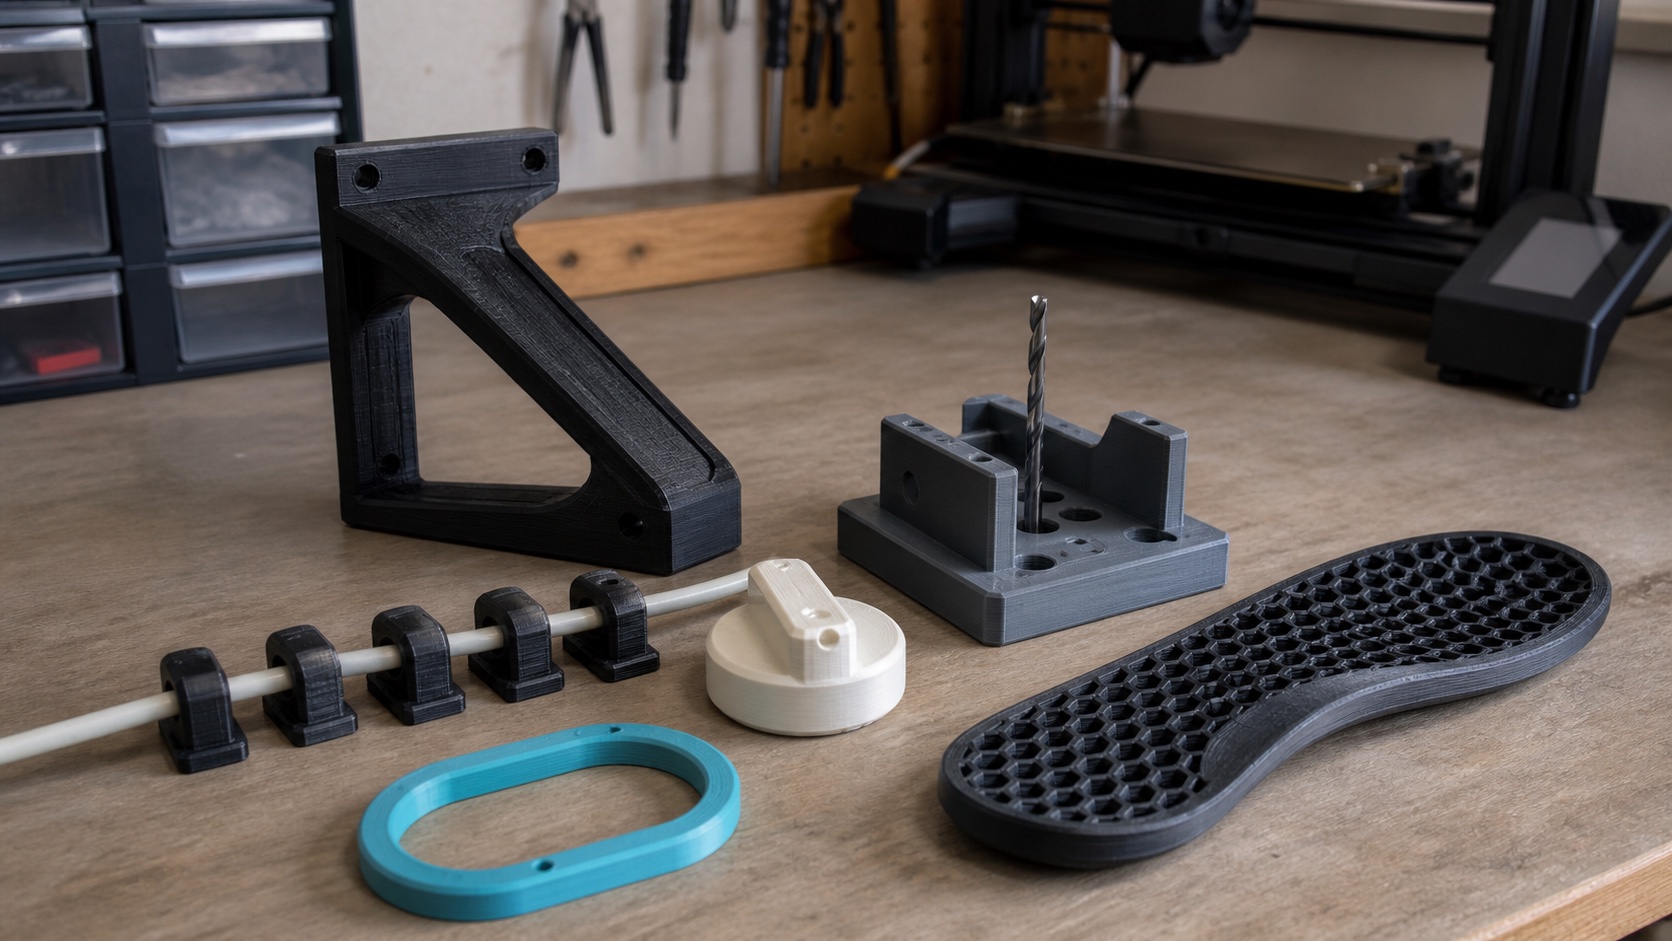
Większość drukarek spędza pierwszy miesiąc na wydrukach dekoracyjnych — Benchy, smokach, ruchomych zabawkach, wazonach. To świetna zabawa i naprawdę dobry sposób, by poznać maszynę. Ale tym, co sprawia, że drukarka 3D się zwraca, jest druga kategoria: wydruki funkcjonalne. To części użytkowe, na których naprawdę polegasz — wspornik trzymający półkę, gałka wymieniona w zepsutym urządzeniu, szablon, dzięki któremu cięcie drewna jest powtarzalne, wkładka w bucie, który nosisz codziennie. Gdy ktoś zastanawia się, co wydrukować na drukarce 3D, szuka właśnie tego: nie kolejnego modelu, tylko części, która wykonuje zadanie.
To poradnik pisany przez makerów dla makerów. Konkretnie powiemy, co sprawia, że wydruk jest funkcjonalny, podamy prawdziwe zakresy materiałów i ustawień slicera zamiast ogólników, przejdziemy przez wybraną listę najlepszych funkcjonalnych wydruków 3D, a na koniec przekonamy do najbardziej przydatnej części funkcjonalnej, której prawie nikt nie drukuje.
Funkcjonalny czy dekoracyjny: dlaczego to zmienia wszystko.
Wydruk dekoracyjny musi tylko przetrwać oglądanie. Wydruk funkcjonalny musi przetrwać używanie — i ta jedna różnica zmienia każde ważne ustawienie.
W wydruku dekoracyjnym możesz gonić za wykończeniem powierzchni i całkowicie ignorować wytrzymałość. Wydrukuj go w dowolnym kolorze PLA, zmniejsz wypełnienie do 10%, ustaw najładniejszą stroną do góry, a będzie stał na półce wiecznie. Żadna z tych decyzji nie ma konsekwencji, bo część nigdy nie przenosi obciążenia ani nie musi do niczego pasować.
Wydruk funkcjonalny odwraca to wszystko. Wspornik musi utrzymać ciężar bez rozwarstwienia. Obudowa musi zatrzasnąć się na płytce z dokładnością do ułamka milimetra. Odbojnik z TPU musi ściskać się i wracać do kształtu tysiące razy. Nagle materiał, liczba ścian, wypełnienie, orientacja i tolerancja przestają być kosmetyką i stają się konstrukcją. Na tym polega cała gra z częściami funkcjonalnymi drukowanymi w 3D: projektować pod to, jak część jest obciążana i jak się niszczy, a nie pod to, jak wygląda po zdjęciu ze stołu.
Co sprawia, że wydruk jest funkcjonalny — podstawy techniczne.
Pięć decyzji zmienia model w działającą część: materiał, ściany i wypełnienie, przyczepność warstw i orientacja, tolerancje oraz to, kiedy wybrać materiał elastyczny zamiast sztywnego. Zrób to dobrze, a większość wydruków funkcjonalnych po prostu działa.
Materiał: dobierz go do tego, jak część się niszczy
Wybór materiału to pierwsza i największa dźwignia przy każdej części użytkowej. Uczciwa zasada:
- PLA+ / PETG — sztywne części codziennego użytku. PLA+ (wzmocnione PLA) jest sztywne, dokładne wymiarowo i łatwe w druku, więc nadaje się do mało obciążonych części używanych w pomieszczeniach. PETG to lepszy wybór domyślny dla wydruków funkcjonalnych narażonych na wilgoć, umiarkowane ciepło lub uderzenia — jest bardziej wytrzymałe i odporne na temperaturę niż PLA, a drukuje się je tylko trochę trudniej. Do większości domowych wsporników, uchwytów i organizerów PETG to bezpieczny wybór.
- TPU — wszystko, co ma się uginać lub amortyzować. Gdy część ma się zginać, trzymać, uszczelniać lub pochłaniać uderzenia — uszczelki, odbojniki, uchwyty do telefonu, paski do zegarków, wkładki — potrzebujesz elastycznego filamentu. TPU drukuje się w popularnych twardościach od miękkiego 85A do twardszego 95A i jest jedynym rozsądnym wyborem, gdy celem jest podatność.
- Nylon / PA-CF — wytrzymałe, odporne na ciepło i zmęczenie. Do kół zębatych, mocno eksploatowanych zawiasów integralnych, haków funkcjonalnych pod realnym obciążeniem i części w pobliżu ciepła nylon (PA) i nylon z włóknem węglowym (PA-CF) wygrywają wytrzymałością, trwałością zmęczeniową i odpornością na temperaturę. Są bardziej wymagające w druku (suszenie obowiązkowe, wyższe temperatury, często obudowa), ale nic im nie dorównuje w naprawdę katowanych częściach.
Ściany i wypełnienie: skąd naprawdę bierze się wytrzymałość
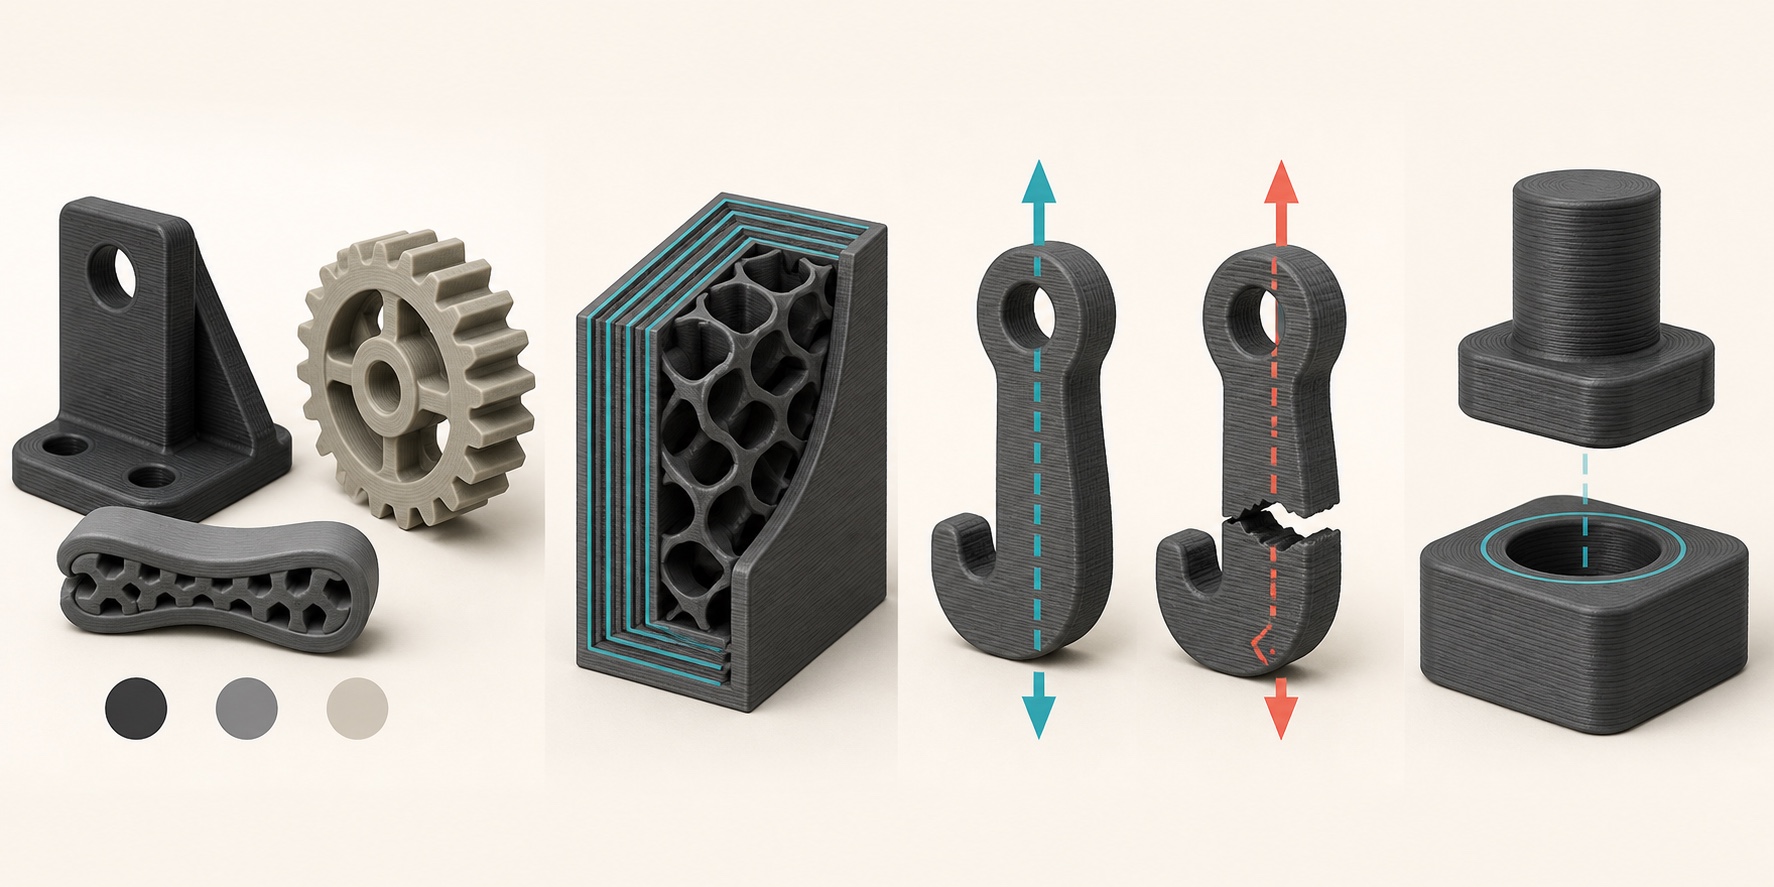
Większość makerów za bardzo polega na wypełnieniu. W częściach nośnych większość pracy konstrukcyjnej wykonują obrysy (ściany). Dobra baza dla wydruków funkcjonalnych to 3–4 obrysy — ta powłoka opiera się zginaniu i rozrywaniu znacznie bardziej niż kratownica w środku. Potem dobierz wypełnienie do obciążenia: 15–20% dla lekko obciążonych części, 30–50% dla części pod realnym obciążeniem mechanicznym, a wzory gyroid lub sześcienny (izotropowe — podobna wytrzymałość w każdym kierunku) dla wszystkiego, co jest obciążane z wielu stron. Pełne wypełnienie (100%) rzadko jest warte czasu druku; dodanie ściany zwykle daje więcej wytrzymałości na gram.
Przyczepność warstw i orientacja: nie drukuj wzdłuż płaszczyzny pęknięcia
To najczęstszy powód, dla którego wydruki funkcjonalne pękają. W druku FDM połączenie między warstwami (oś Z) jest słabsze niż materiał w obrębie warstwy — zwykle to najsłabszy kierunek części. Zasada brzmi więc: ustaw część tak, by obciążenie biegło wzdłuż warstw, a nie w poprzek. Hak wydrukowany na płasko i obciążony pionowo pęknie równo wzdłuż linii warstwy; postaw go pionowo (albo wydrukuj na boku), aby siła ciągnąca przechodziła przez ciągłe linie ekstruzji, zamiast rozrywać warstwy. Gdy idealna orientacja jest niemożliwa, zrekompensuj to większą liczbą obrysów, nieco wyższą temperaturą dla lepszego stopienia warstw i słabszym nawiewem w obciążonym miejscu.
Tolerancje i luzy: dla części, które muszą pasować
Części funkcjonalne, które łączą się z czymś innym — pokrywki, pasowania wciskane, prowadnice, zatrzaski — żyją i umierają przez luz. FDM nie jest idealnie dokładne wymiarowo, więc zaprojektuj szczelinę zamiast liczyć na szczęście. Praktyczne punkty wyjścia: około 0,2 mm luzu na ciasne pasowanie suwliwe, 0,1 mm lub mniej na pasowanie wciskane i do 0,4 mm na luźne, łatwe w montażu połączenia. Każde połączenie drukarki i materiału jest trochę inne, więc wydrukuj mały test tolerancji, zanim zabierzesz się za duży wydruk z wielu części.
Kiedy elastyczne (TPU) wygrywa ze sztywnym
Sięgaj po TPU zawsze, gdy zadaniem części jest odkształcanie się — amortyzowanie, trzymanie, uszczelnianie lub powrót do kształtu. Sztywny odbojnik nie jest odbojnikiem, twarda uszczelka nie uszczelnia, a wkładka z twardą skorupą nie amortyzuje stąpnięcia. Twardość Shore'a to twoje pokrętło: miększe TPU (około 85A) dla maksymalnej amortyzacji i przyczepności, twardsze TPU (około 95A), gdy część musi trzymać kształt pod obciążeniem. Właśnie ten kompromis między twardością a podparciem sprawia, że TPU to właściwy materiał na wyróżniony wydruk funkcjonalny poniżej.
Ściąga z materiałów do części użytkowych.
Szybka ściąga do wyboru materiału i ustawień według tego, co część funkcjonalna ma robić. Traktuj zakresy jako punkt wyjścia i dostrój je do swojej drukarki.
| Jeśli część jest… | Materiał | Ściany · wypełnienie | Dlaczego |
|---|---|---|---|
| Sztywna, w pomieszczeniu, małe obciążenie | PLA+ | 3 ściany · 15–20% | Sztywne, dokładne, łatwe; dobre tam, gdzie mało ciepła i uderzeń |
| Sztywna, codzienne użycie, wilgoć / umiarkowane ciepło / uderzenia | PETG | 3–4 ściany · 20–40% | Wytrzymalsze i bardziej odporne na ciepło niż PLA; domyślny wybór na co dzień |
| Elastyczna — amortyzować, trzymać, uszczelniać, sprężynować | TPU (85A–95A) | 2–3 ściany · 10–20% gyroid | Jedyny rozsądny wybór, gdy podatność jest funkcją |
| Wytrzymała, narażona na ciepło, duże zmęczenie | Nylon / PA-CF | 4 ściany · 30–50% | Najlepsza wytrzymałość, trwałość zmęczeniowa i odporność na ciepło dla katowanych części |
| Musi pasować do czegoś | Dowolny (najpierw test) | — | Zaprojektuj 0,1–0,4 mm luzu; przed właściwym wydrukiem wydrukuj test tolerancji |
Najlepsze funkcjonalne wydruki 3D, które warto zrobić.
Wybrana lista naprawdę przydatnych rzeczy do wydrukowania na drukarce 3D — każda rozwiązuje problem, który rzeczywiście masz. Bez zapychaczy i gadżetowych breloków.
- Klipsy i porządkowanie kabli. Klipsy pod biurkiem, prowadzenie kabli na ramieniu monitora, uchwyty na ładowarki i korytka. Tanie, szybkie, a gdy zaczniesz, wydrukujesz tuzin. PETG lub PLA+ w zupełności wystarczy.
- Uchwyty na narzędzia i bity. Organizery na wiertła, stojaki na śrubokręty, uchwyty na klucze imbusowe, ścienne tablice narzędziowe dopasowane do twoich narzędzi. To tutaj drukarka po cichu odmienia warsztat.
- Zapasowe gałki, wsporniki i nóżki. Najlepszy zwrot z inwestycji w druk 3D: uratować coś, co wyrzuciłbyś, bo zepsuła się jedna tania część. Ułamana gałka piekarnika, brakująca nóżka mebla, pęknięty wspornik — zamodeluj, wydrukuj z PETG, gotowe.
- Szablony i przyrządy. Prowadnice do wiercenia, szablony do szlifowania, uchwyty do lutowania, przyrządy do ustawiania. Sprawiają, że powtarzalna praca jest dokładna i powtarzalna — to wydruki, przy których najbardziej czuć się jak właściciel małej fabryki.
- Okucia do drzwi i szafek. Odboje do drzwi, uchwyty szuflad, zatrzaski szafek, podkładki i odbojniki. Nic ekscytującego, ale to dokładnie ten rodzaj części, który trudno zdobyć, a łatwo wydrukować.
- Pojemniki i wkłady organizujące. Przegródki do szuflad, tacki na biurko, organizery kuchenne i na drobiazgi wykonane na rzeczywisty wymiar twoich szuflad, a nie według tego, co sprzedaje sklep.
- Elastyczne części z TPU. Uszczelki, odbojniki, uchwyty, paski do zegarków i osłony ochronne — codzienne elastyczne części, których żaden sztywny wydruk nie zastąpi.
- Haczyki i wieszaki ścienne. Haczyki na ubrania, wieszaki na słuchawki i klipsy na miotłę lub narzędzia, przykręcane lub przyklejane tam, gdzie ich potrzebujesz. PETG lepiej niż PLA znosi obciążenie zawieszone.
- Podstawki pod telefon, tablet i laptop. Dopasowane do urządzenia i kąta patrzenia, z przelotem na kabel. PLA+ lub PETG.
- Ulepszenia drukarki. Uchwyty na szpule, prowadnice filamentu, tacki na narzędzia i części obudowy — drukarka ulepsza samą siebie. PETG do wszystkiego, co jest blisko podgrzewanego stołu.
- Części do codziennych napraw. Pokrywki baterii, klipsy do torebek oraz pęknięte zatrzaski i zapięcia odtworzone na podstawie pomiarów suwmiarką. Dobierz materiał do tego, jak zniszczyła się oryginalna część.
- Indywidualna wkładka z TPU. Wydruk funkcjonalny, który pomija większość makerów — zobacz następną sekcję.
Każda z tych rzeczy to naprawdę dobry powód, by mieć drukarkę. Ale zauważ, co je łączy: to części, których używasz od czasu do czasu, w domu lub w warsztacie. Następna jest inna — to wydruk funkcjonalny, którego używałbyś każdego dnia, dopasowany do twojego ciała.
Najlepszy wydruk funkcjonalny, którego nie robisz: indywidualna wkładka.
Noszona codziennie, dopasowana do ciała, z TPU dla prawdziwej amortyzacji i wykonana na wymiar bez kliniki i laboratorium. W niemal każdym aspekcie, który definiuje świetny wydruk funkcjonalny, indywidualna wkładka wygrywa — a jedynym powodem, dla którego większość makerów ją pomija, jest etap projektowania.
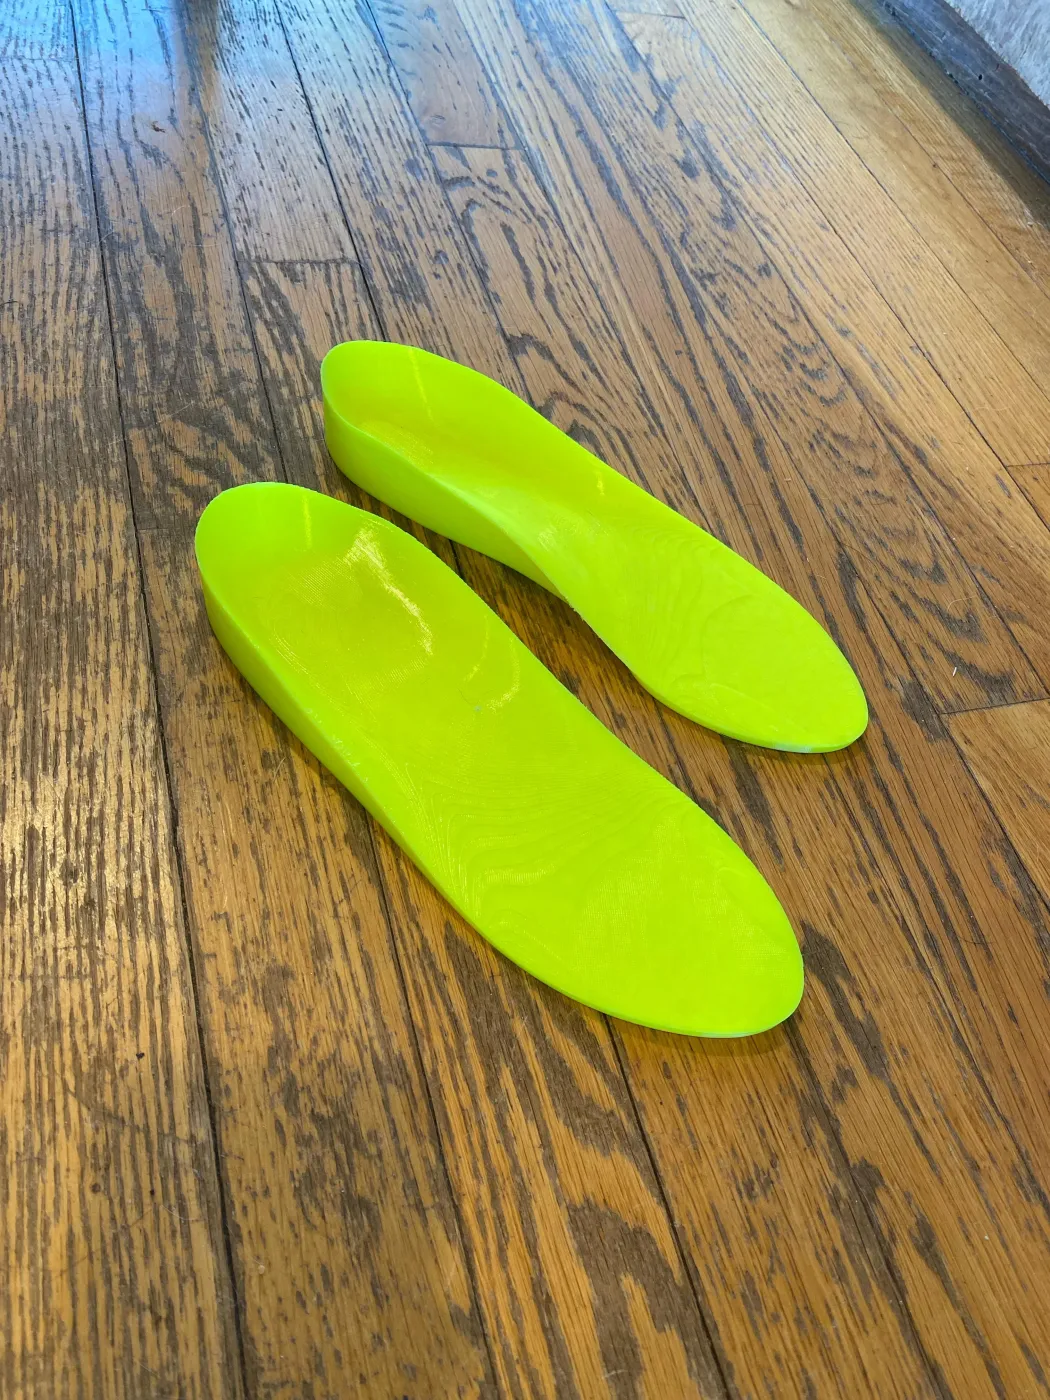
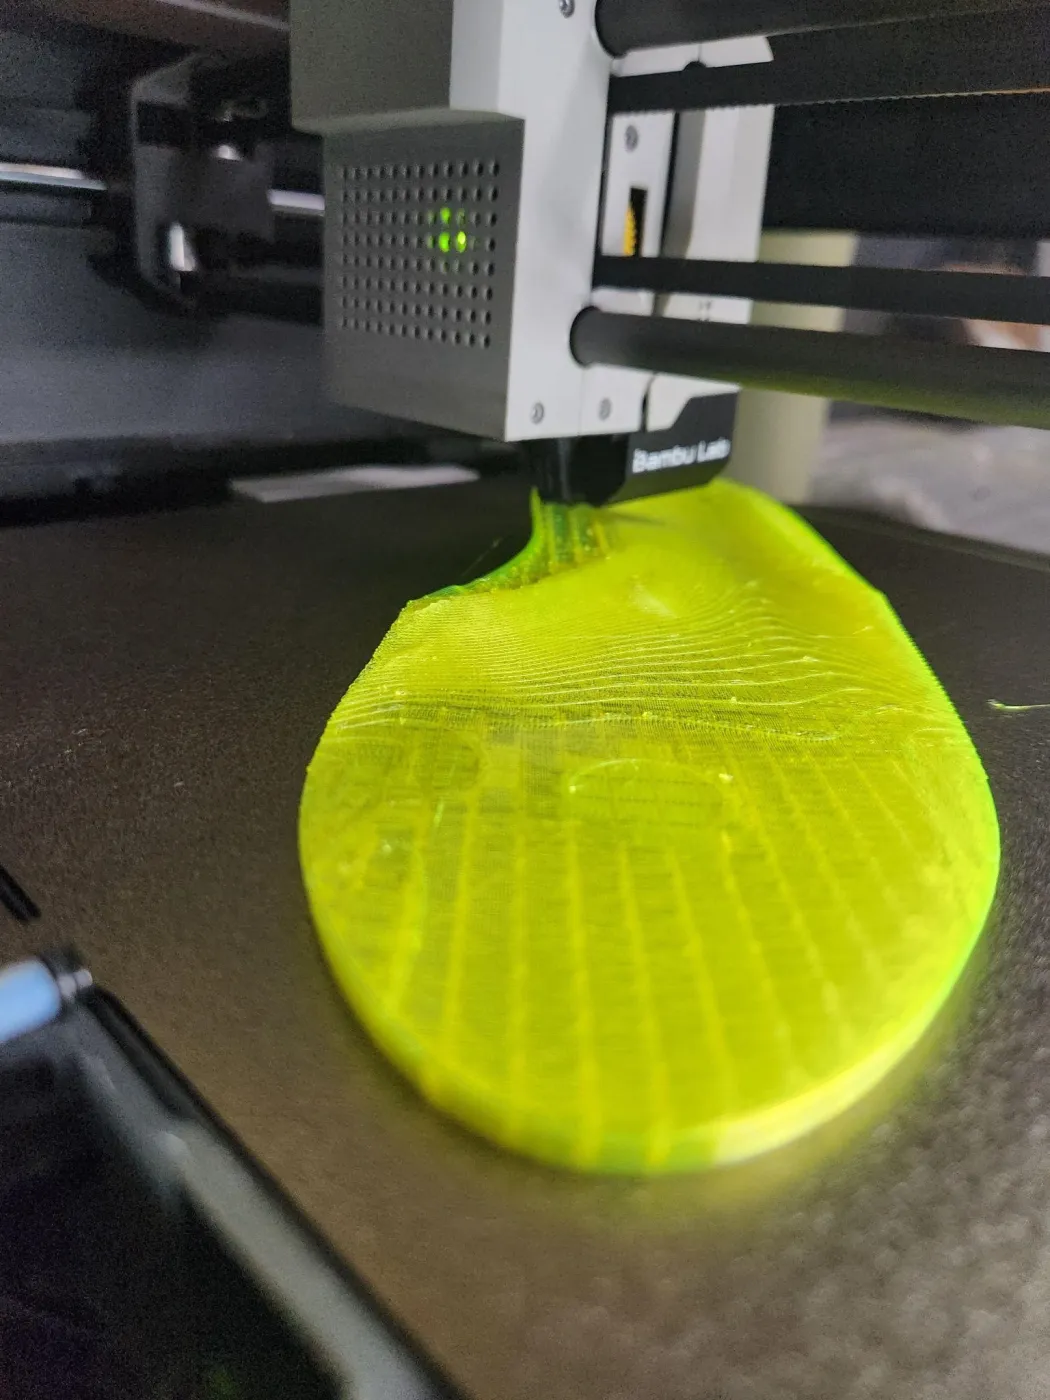
Przepuść indywidualną wkładkę przez listę tego, co sprawia, że wydruk funkcjonalny jest wart wydrukowania. Codzienne użycie? Nosisz ją dłużej niż niemal cokolwiek innego, co masz. Rozwiązuje prawdziwy problem? Zmęczenie stóp, podparcie łuku, odciążenie nacisku — konkretne problemy odczuwane każdego dnia. Właściwy materiał? TPU jest do tego stworzone: ugina się, amortyzuje i wraca do kształtu przez miliony kroków tam, gdzie każdy sztywny plastik by pękł. Trudno kupić gotową? Naprawdę dopasowaną — tak: wkładki ze sklepu to szablony, a tradycyjne kliniczne wkładki ortopedyczne na wymiar wymagają wizyty w klinice i wykonania w laboratorium, a między kliniką a laboratorium mija 1–2 tygodnie. Wydrukowana para z TPU to projekt, za który płacisz kredytami plus własnym filamentem i czasem druku — i który możesz ulepszać.
Dlaczego więc nie każdy maker drukuje wkładki? Bo ta część jest trudna geometrycznie. Wkładka to złożona powierzchnia swobodna dopasowana do stopy — dokładnie ten rodzaj modelu, którego nie da się po prostu pobrać ze strony z modelami, bo musi pasować do konkretnej stopy. Tradycyjne projektowanie wymaga umiejętności CAD, których możesz nie mieć, albo skanu 3D stopy, do którego nie masz sprzętu. To ta bariera projektowa, a nie drukowanie, zatrzymuje ludzi.
Tę lukę wypełnia Ergono3D. To parametryczne narzędzie do wkładek w przeglądarce: odpowiadasz na prowadzony kwestionariusz o stopach, obuwiu, aktywności i celach komfortu — bez CAD, bez skanera — a ono tworzy model parametryczny, który możesz podejrzeć i dostosować (wysokość i długość łuku, głębokość miseczki piętowej, posting, boczne obrzeża, pelota, twardość TPU, grubość), a potem wyeksportować jako gotowy do druku plik STL dla TPU. Pięć darmowych kredytów podglądu pozwala projektować i sprawdzać przed zapłatą; eksport kosztuje A$9,90 jako jednorazowe pobranie. Dalej to ten sam proces FDM, który już znasz. Pełny poradnik znajdziesz w artykule jak samodzielnie wydrukować wkładki 3D.
A ponieważ model jest parametryczny, wkładka zachowuje się jak każdy dobry wydruk funkcjonalny: można ją iterować. Ponoś ją, zanotuj, gdzie obciera lub gdzie brakuje podparcia, popraw parametry, wyeksportuj ponownie i wydrukuj. Poprawka to nowy eksport i nowy wydruk, a nie kolejna wizyta w klinice. Szczegóły parametrów znajdziesz w artykule parametry projektowania wkładek, a porównanie z piankowymi wkładkami, które zastępuje, w artykule więcej niż piankowa wkładka.
Drukowanie wkładki: niezawodny profil TPU.
Po wyeksportowaniu pliku STL druk jest prosty. Oto baza, która działa na większości konsumenckich drukarek FDM obsługujących elastyczny filament.
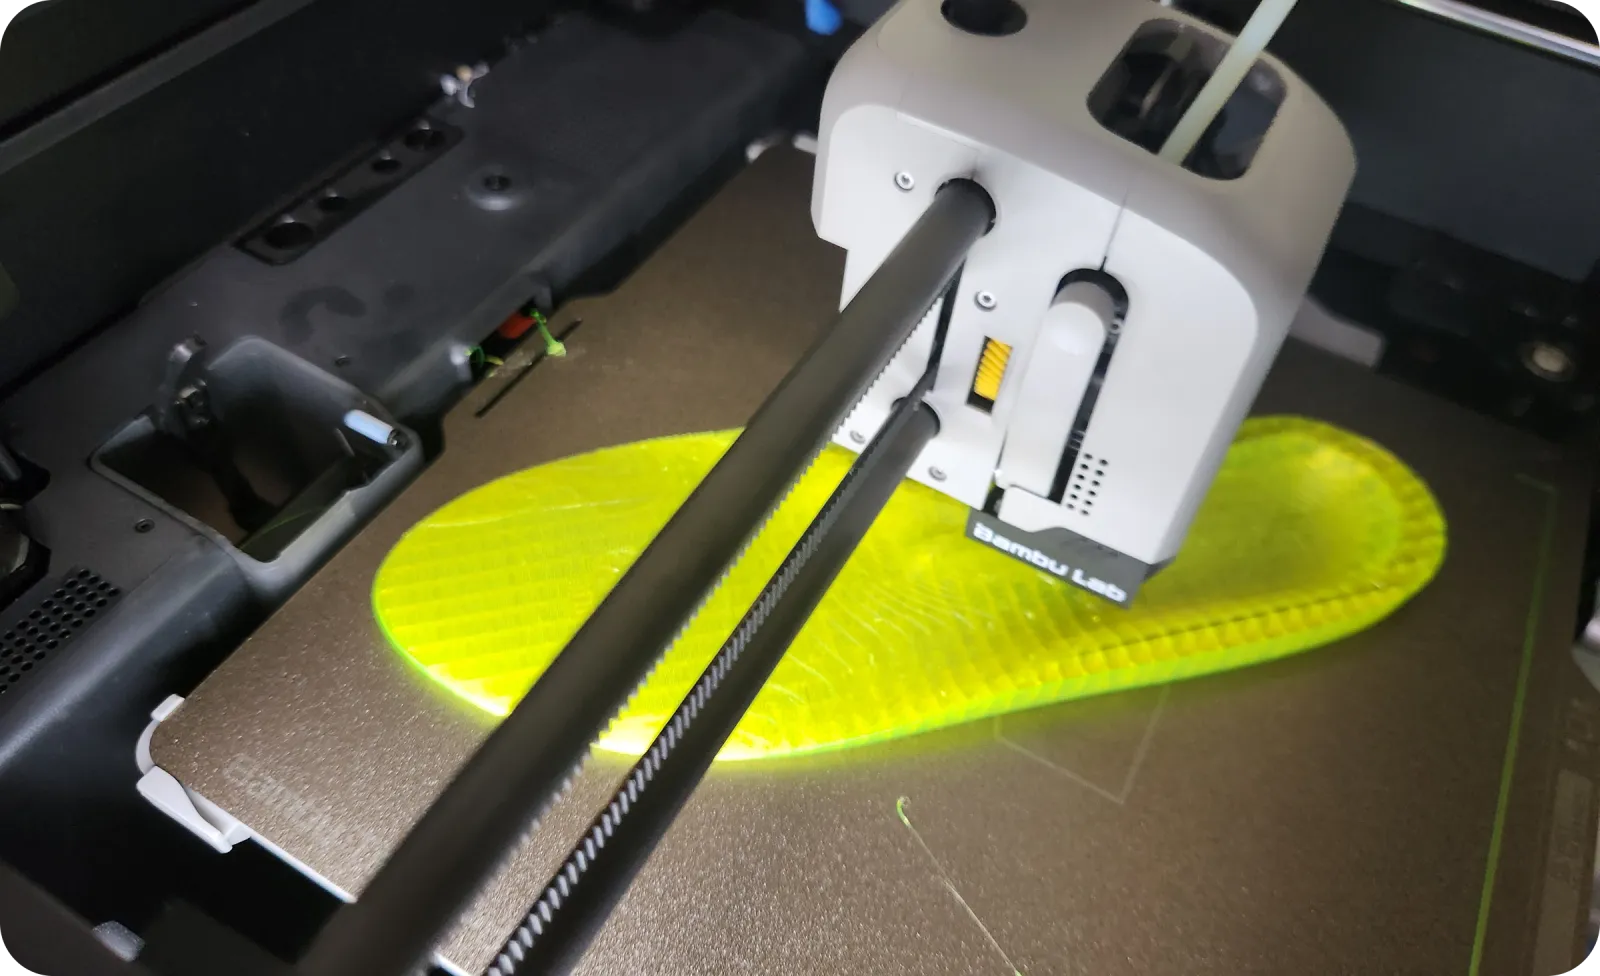
| Ustawienie | Zalecana wartość |
|---|---|
| Materiał | TPU 95A (dla większej amortyzacji zejdź do 90A / 85A) |
| Temperatura dyszy | ~235 °C (zakres 220–250 °C) |
| Temperatura stołu | ~55 °C (zakres 45–60 °C) |
| Wzór wypełnienia | Gyroid |
| Gęstość wypełnienia | 20% |
| Retrakcja | Wyłączona (0 mm) |
| Prędkość druku | 25–50 mm/s |
| Wykończenie | Obetnij brim, zaokrąglij krawędzie, dodaj wierzchnią warstwę (EVA, Poron lub tkanina) |
Wydrukowane TPU to konstrukcyjna powłoka; stopy dotyka wierzchnia warstwa, więc jej nie pomijaj — odpowiada za komfort, pot i tarcie. Miękkie TPU (85A) skłania się ku amortyzacji przy długim staniu i wrażliwych stopach; twardsze TPU (95A) trzyma kształt pod obciążeniem przy bieganiu i dla stabilności. Pełne omówienie materiałów znajdziesz w naszym poradniku o twardości TPU i wierzchniej warstwie, a cały proces druku w artykule wkładki z drukarki 3D zrób to sam.
Odpowiedz na prowadzony kwestionariusz o stopach, dostosuj parametry projektu i podejrzyj swoją indywidualną wkładkę w przeglądarce — bez CAD, bez skanera. Darmowy podgląd z 5 kredytami, bez karty. Wyeksportuj gotowy do druku plik STL dla TPU, gdy projekt ci odpowiada, a potem drukuj, noś i ulepszaj.
Najczęstsze pytania o funkcjonalne wydruki 3D.
Co sprawia, że wydruk 3D jest funkcjonalny?
Funkcjonalny wydruk 3D to część użytkowa, na której naprawdę polegasz — musi przenosić obciążenie, do czegoś pasować, uginać się lub znosić wielokrotne użycie, a nie tylko ładnie wyglądać na półce. W praktyce oznacza to świadomy wybór trzech rzeczy: materiału (sztywne PLA+/PETG, elastyczne TPU lub wytrzymały Nylon/PA-CF), struktury wewnętrznej (procent wypełnienia i liczba ścian/obrysów dobrane do obciążenia) oraz orientacji druku (żeby linie warstw nie były płaszczyzną pęknięcia). Wydruki dekoracyjne mogą ignorować wszystkie trzy; funkcjonalne nie.
Jaki materiał jest najlepszy do funkcjonalnych wydruków 3D i części użytkowych?
Nie ma jednego najlepszego materiału — wszystko zależy od obciążenia. Do sztywnych części codziennego użytku (wsporniki, gałki, organizery) praktycznym wyborem domyślnym jest PLA+ lub PETG, przy czym PETG sprawdza się lepiej tam, gdzie liczy się wilgoć, umiarkowane ciepło lub uderzenia. Do wszystkiego, co ma się uginać lub amortyzować — uszczelek, odbojników, uchwytów, wkładek — używaj TPU. Do części wytrzymałych, odpornych na ciepło lub mocno obciążonych zmęczeniowo (koła zębate, haki funkcjonalne, klipsy w komorze silnika) sięgnij po Nylon lub PA-CF (nylon z włóknem węglowym). Dobieraj materiał do tego, jak część się niszczy, a nie do tego, co leży na półce.
Jakie są najbardziej przydatne rzeczy do wydrukowania na drukarce 3D?
Części, których używasz na co dzień: klipsy do kabli, uchwyty na narzędzia i bity, zapasowe gałki i wsporniki, szablony, okucia meblowe, organizery, elastyczne części z TPU, haczyki ścienne, podstawki pod urządzenia, ulepszenia drukarki i części do napraw. Dla wielu makerów najbardziej przydatnym pojedynczym wydrukiem jest indywidualna wkładka z TPU, bo nosi się ją codziennie.
Czy funkcjonalne części drukowane w 3D są wystarczająco trwałe do codziennego użytku?
Tak, jeśli są zaprojektowane pod obciążenie. Trwałość na co dzień wynika z doboru materiału, 3–4 obrysów (ścian) przenoszących większość wytrzymałości, 20–50% wypełnienia w częściach nośnych oraz takiej orientacji, by naprężenia biegły wzdłuż warstw, zamiast je rozrywać — przyczepność międzywarstwowa to najsłabsza oś wydruku FDM. Części z PETG i nylonu wykonane w ten sposób wytrzymują codzienne użytkowanie przez lata; dobrze wydrukowana część z TPU, taka jak wkładka, ugina się przez miliony cykli. Część, która psuje się wcześnie, prawie zawsze ma za mało ścian, złą orientację albo niewłaściwy materiał do swojego zadania.
Czy mogę wydrukować indywidualną wkładkę w domu na drukarce 3D?
Tak. Każda drukarka FDM obsługująca elastyczny filament może wydrukować wkładkę z TPU, a etap projektowania nie wymaga już CAD ani skanera 3D. W Ergono3D odpowiadasz na prowadzony kwestionariusz o stopach, obuwiu i celach, narzędzie tworzy model parametryczny, a ty eksportujesz gotowy do druku plik STL dla TPU. Niezawodny profil startowy to TPU 95A, dysza ~235 °C, stół ~55 °C, 20% wypełnienia gyroid, retrakcja wyłączona, a potem wierzchnia warstwa. To narzędzie projektowe, a nie leczenie medyczne — jeśli masz zdiagnozowaną chorobę, najpierw skonsultuj się z lekarzem.
Więcej: wkładki z drukarki 3D zrób to sam · parametry projektowania wkładek · poradnik o twardości TPU i wierzchniej warstwie · więcej niż piankowa wkładka