要点速览
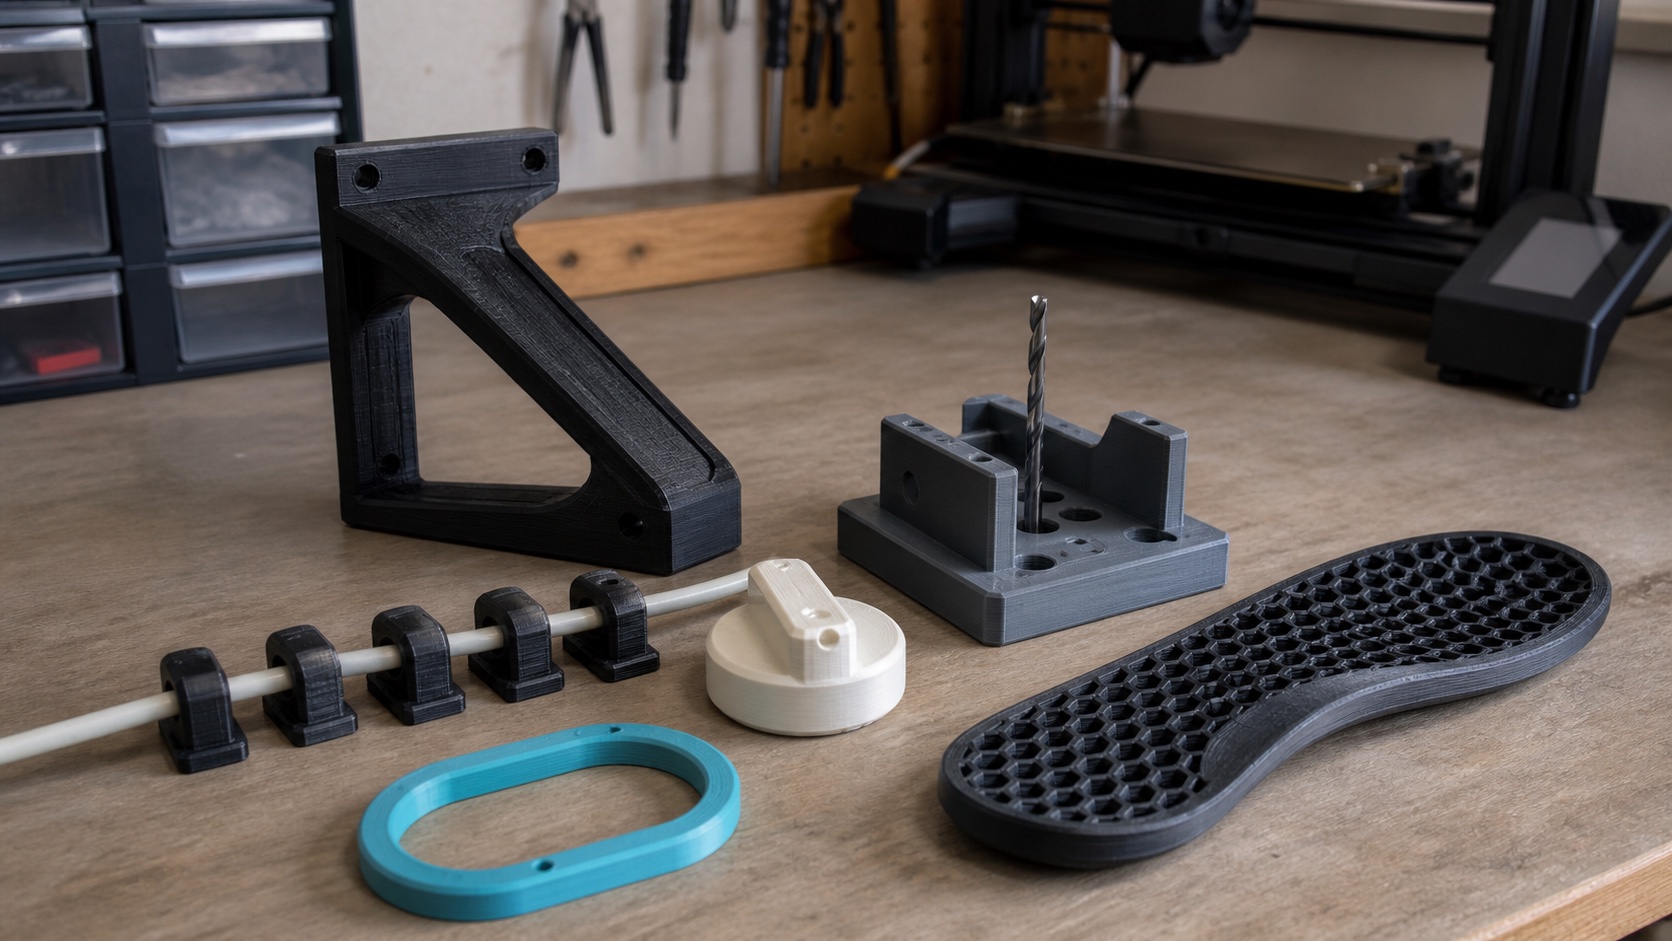
功能性 3D 打印件是你真正依赖的实用零件——它要承重、要装得上、要能弯、要经得起使用,而不只是好看。功能性打印和装饰性打印的区别在于三个决定:材料(刚性的 PLA+/PETG、柔性的 TPU、坚韧的 Nylon/PA-CF)、内部结构(按受力确定壁数和填充)以及打印方向(不让层纹成为断裂面)。
最好的功能性打印件,解决的是你反复遇到的问题——理线、工具架、替换旋钮和支架、夹具和工装、收纳盒。但最被低估的功能性打印件是一副定制 TPU 鞋垫:每天穿、贴合你的身体,而且不用经过诊所和工坊就能定制。一直以来的障碍是设计(CAD 或扫描)。Ergono3D 去掉了这个障碍——通过引导式问卷生成可直接打印的 TPU STL,完全不用 CAD。它是设计工具,不是医疗治疗;如果你有已确诊的疾病,请咨询专业人员。
主要要点
- 功能性 ≠ 装饰性。功能性打印件是干活的零件——它靠完成任务赢得位置,而不是靠好看。
- 先选材料。日常刚性零件用 PLA+/PETG,需要弯曲或缓冲的用 TPU,坚韧且受热的零件用 Nylon/PA-CF。
- 结构决定强度。3–4 圈外壁承担大部分载荷;承重零件用 20–50% 填充;层间结合是最弱的方向,所以要据此确定摆放方向。
- 需要配合的零件,公差很关键。滑配或压配预留 0.2–0.4 mm 间隙,正式打印前先用小件测试。
- 重点推荐是一副定制鞋垫。每天穿、贴合身体、真正的 TPU 缓冲、不用经过诊所和工坊就能定制——而 Ergono3D 去掉了 CAD 这道门槛。
- 设计工具,不是治疗。Ergono3D 通过引导式问卷生成 STL;如果你有已确诊的医学诊断,请先接受专业评估。
大多数打印机第一个月都在打装饰件——小船 Benchy、龙、关节玩具、花瓶。很好玩,也是熟悉机器的好办法。但让一台 3D 打印机真正“回本”的是第二类:功能性打印件。它们是你真正依赖的实用零件——撑住搁板的支架、坏掉的家电上换上的旋钮、让木工切割可以重复的夹具、每天穿的鞋里那副鞋垫。人们搜索值得 3D 打印的实用物件时,想要的正是这些:不是又一个模型,而是一个能干活的零件。
这是一份由创客写给创客的指南。我们会具体说明什么让打印件具备功能性,给出真实的材料和切片参数范围而不是泛泛而谈,过一遍精选的功能性 3D 打印清单,最后推荐那件最实用、却几乎没人打印的功能性零件。
功能性与装饰性:为什么这会改变一切。
装饰性打印件只要经得起“看”。功能性打印件要经得起“用”——这一点区别改写了所有要紧的设置。
打印装饰件时,你可以追求表面效果,完全不管强度。用你喜欢的任何颜色的 PLA,把填充降到 10%,按最好看的一面摆放,它就能在架子上永远放着。这些选择都没有后果,因为零件从不承重,也不需要和任何东西配合。
功能性打印则完全相反。支架要承重,而且层与层不能脱开。外壳要以零点几毫米的精度卡到电路板上。TPU 缓冲件要被压缩、回弹成千上万次。于是,材料、壁数、填充、摆放方向和公差不再是外观问题,而成了结构问题。这就是3D 打印功能零件的关键:按零件怎么受力、怎么失效来设计,而不是按它刚下打印平台时的样子。
什么让打印件具备功能性——技术要点。
五个决定能把一个模型变成能干活的零件:材料、外壁和填充、层间结合与摆放方向、公差,以及什么时候该用柔性材料而不是刚性材料。把这几点做对,大多数功能性打印件都能直接好用。
材料:按零件的失效方式来选
对任何实用零件来说,选材料都是第一个、也是最大的杠杆。实在的经验法则是:
- PLA+ / PETG——日常刚性零件。PLA+(增韧 PLA)刚硬、尺寸准确、容易打印,适合受力小的室内零件。对会接触潮湿、一定温度或冲击的功能性打印件,PETG 是更好的默认选择——它比 PLA 更坚韧、更耐温,打印难度只略高一点。家里大多数支架、托架和收纳件,用 PETG 最稳妥。
- TPU——所有需要弯曲或缓冲的零件。当零件需要弯曲、抓握、密封或吸收冲击——密封垫、缓冲垫、手机握把、表带、鞋垫——就需要柔性耗材。TPU 常见硬度从较软的 85A 到较硬的 95A,当“柔顺”本身就是目的时,它是唯一合理的选择。
- Nylon / PA-CF——坚韧、耐热、抗疲劳。齿轮、反复大幅弯折的一体铰链、承受真实载荷的功能挂钩以及靠近热源的零件,尼龙(PA)和碳纤维增强尼龙(PA-CF)在强度、疲劳寿命和耐热性上都更胜一筹。它们更难打印(必须烘干、温度更高、常常需要封闭机箱),但对真正经受折腾的零件,没有别的材料比得上。
外壁与填充:强度真正从哪里来
大多数创客过于依赖填充。对承重零件来说,大部分结构工作是由外壁(周长)完成的。功能性打印的一个好基准是3–4 圈外壁——这层外壳抵抗弯曲和撕裂的能力远超内部格栅。然后按载荷确定填充:轻载零件15–20%,承受真实机械应力的零件30–50%,多方向受力的零件用螺旋体(gyroid)或立方体填充(各向同性——各方向强度相近)。100% 实心填充很少值得花那么多打印时间;加一圈外壁通常更划算,单位克重的强度更高。
层间结合与摆放方向:别沿着断裂面打印
这是功能性打印件断裂最常见的原因。FDM 打印中,层与层之间的结合(Z 轴)比同一层内的材料弱——通常是零件最弱的方向。所以规则是:摆放零件时,让载荷沿着层走,而不是横穿层。平放打印的挂钩被竖直拉拽时,会沿一条层纹整齐断开;把它立起来(或侧放)打印,拉力就会穿过连续的挤出线,而不是去把层撕开。无法理想摆放时,可以增加外壁圈数、稍微提高打印温度让层间熔合更好,并调低受力区域的风扇来弥补。
公差与间隙:给需要配合的零件
要和别的东西配合的功能零件——盖子、压配、滑轨、卡扣——成败都在间隙。FDM 的尺寸精度并不完美,所以要在设计里预留缝隙,而不是寄希望于运气。实用的起点是:紧密滑配约 0.2 mm 间隙,压配 0.1 mm 或更小,宽松、易装配的配合最多 0.4 mm。每种打印机和材料组合都略有不同,所以在打印大型多件套之前,先打一个小的公差测试件。
什么时候柔性(TPU)胜过刚性
只要零件的任务是变形——缓冲、抓握、密封或回弹——就选 TPU。硬的缓冲垫不算缓冲垫,硬的密封垫封不住,硬壳鞋垫也缓冲不了落地冲击。邵氏硬度就是你的调节旋钮:更软的 TPU(约 85A)带来最大的缓冲和抓地力,更硬的 TPU(约 95A)让零件在受力时保持形状。正是这种硬度与支撑之间的权衡,让 TPU 成为下面那件重点功能性打印件的合适材料。
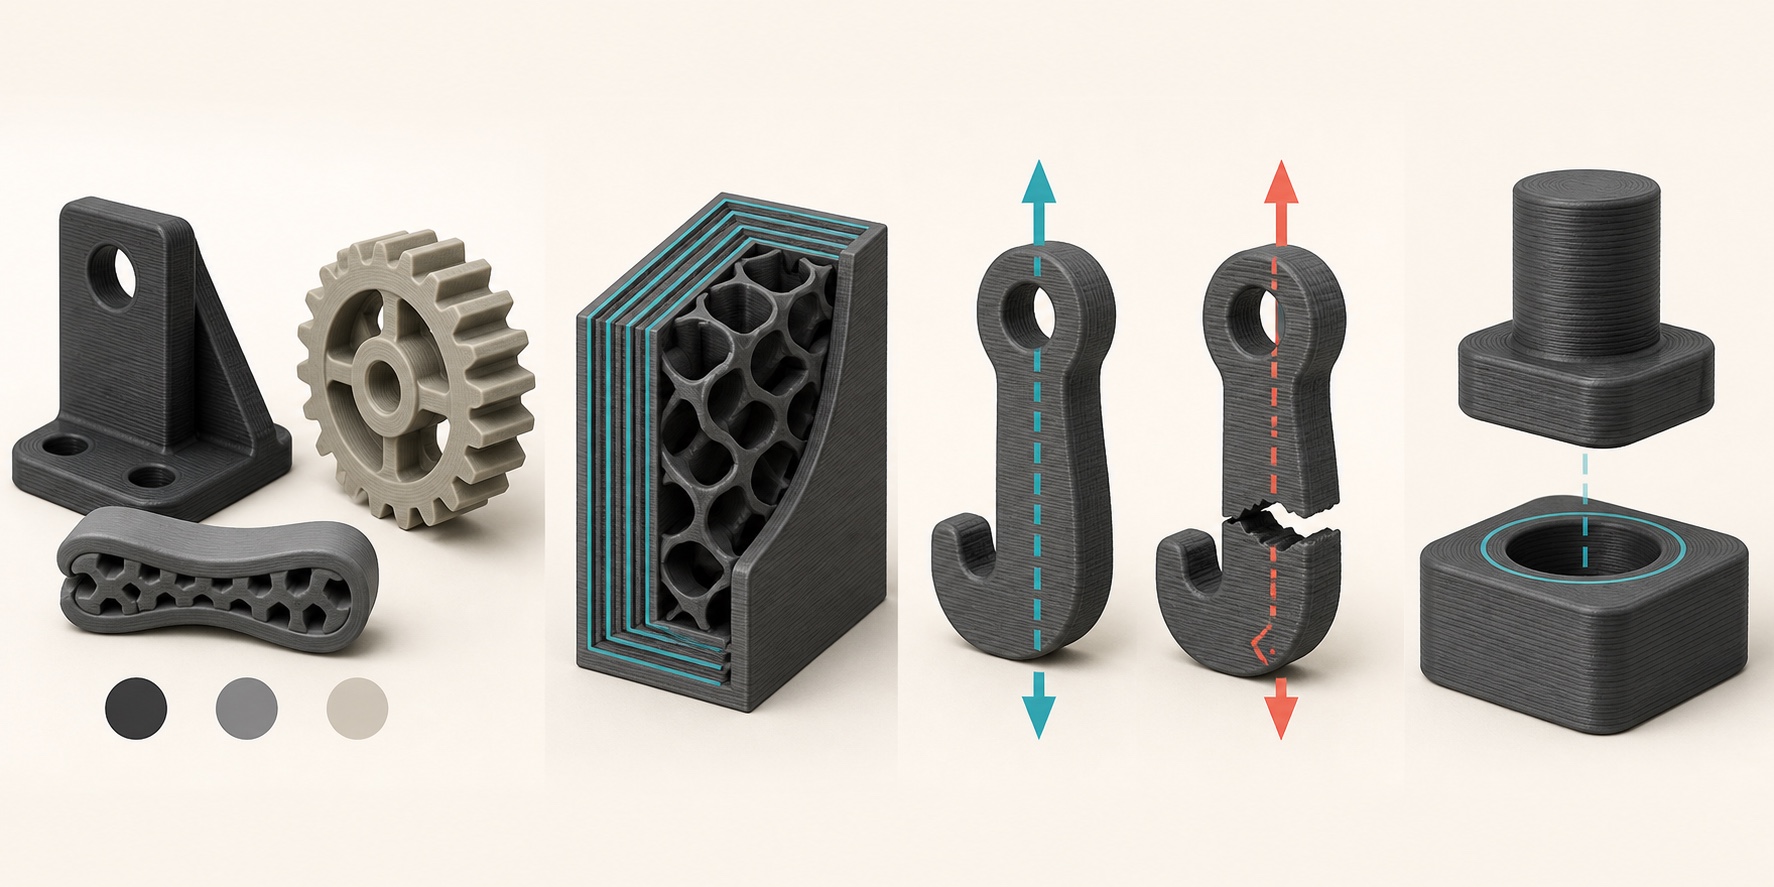
实用零件的材料速查表。
按功能零件需要做什么来选材料和设置的快速参考。把这些范围当作起点,再根据你的打印机调整。
| 如果零件是…… | 材料 | 外壁 · 填充 | 原因 |
|---|---|---|---|
| 刚性、室内、低受力 | PLA+ | 3 圈外壁 · 15–20% | 刚硬、准确、好打印;适合受热和冲击都小的场合 |
| 刚性、每天使用、潮湿 / 一定温度 / 冲击 | PETG | 3–4 圈外壁 · 20–40% | 比 PLA 更坚韧、更耐热;日常的默认选择 |
| 柔性——缓冲、抓握、密封、回弹 | TPU(85A–95A) | 2–3 圈外壁 · 10–20% 螺旋体 | 当柔顺本身就是功能时的唯一合理选择 |
| 坚韧、受热、高疲劳 | Nylon / PA-CF | 4 圈外壁 · 30–50% | 对经受折腾的零件,强度、疲劳寿命和耐热性最好 |
| 必须和别的零件配合 | 任意(先测试) | — | 设计 0.1–0.4 mm 间隙;正式打印前先打公差测试件 |
最值得做的功能性 3D 打印。
一份精选的、真正有用的 3D 打印清单——每一件都解决你实际会遇到的问题。不凑数,也没有新奇钥匙扣。
- 理线夹和理线收纳。桌下线夹、显示器支臂走线、充电器支架和走线槽。便宜、快,一旦开始你会打上一打。PETG 或 PLA+ 就够了。
- 工具架和批头架。钻头收纳、螺丝刀架、内六角扳手架、按你的工具尺寸定做的壁挂工具板。打印机就是在这里悄悄改变一个工作间。
- 替换旋钮、支架和脚垫。3D 打印回报最高的用法:挽救一件本来要扔掉的东西,只因为一个便宜零件坏了。断掉的烤箱旋钮、缺了的家具脚、开裂的支架——建模、用 PETG 打印,搞定。
- 夹具和工装。钻孔导向、打磨夹具、焊接支架、对位工装。它们让重复性工作准确又可复现,也是最让人感觉自己拥有一间小工厂的打印件。
- 门和柜子五金。门挡、抽屉拉手、柜门碰珠、垫片和防撞垫。平淡无奇,却正是那种难买、好打的零件。
- 收纳盒和分隔件。抽屉分隔、桌面托盘、厨房和零件收纳,按你抽屉的实际尺寸来做,而不是商店卖什么就用什么。
- 柔性 TPU 零件。密封垫、缓冲垫、握把、表带和保护套——任何刚性打印件都替代不了的日常柔性零件。
- 挂钩和挂架。衣帽钩、耳机挂架、扫帚或工具夹,在需要的地方用螺丝或背胶固定。挂重物时 PETG 比 PLA 更扛得住。
- 手机、平板和笔记本支架。按你的设备和观看角度定做,带走线孔。PLA+ 或 PETG。
- 打印机升级件。料盘架、导料管、工具托盘和机箱零件——让打印机自己升级自己。靠近热床的零件用 PETG。
- 日常维修小件。电池盖、封口夹,以及按卡尺测量复刻的断掉的卡扣或锁扣。按原件是怎么坏的来选材料。
- 一副定制 TPU 鞋垫。大多数创客忽略的功能性打印件——见下一节。
这里的每一件都是拥有一台打印机的好理由。但请注意它们的共同点:都是你偶尔在家里或工作间用到的零件。下一件不一样——它是你每一天都会用、贴合你自己身体的功能性打印件。
你还没做的最好功能性打印件:一副定制鞋垫。
每天穿、贴合你的身体、用 TPU 提供真正的缓冲,而且不用经过诊所和工坊就能定制。几乎在所有定义好功能性打印件的维度上,定制鞋垫都胜出——大多数创客跳过它的唯一原因,是设计这一步。
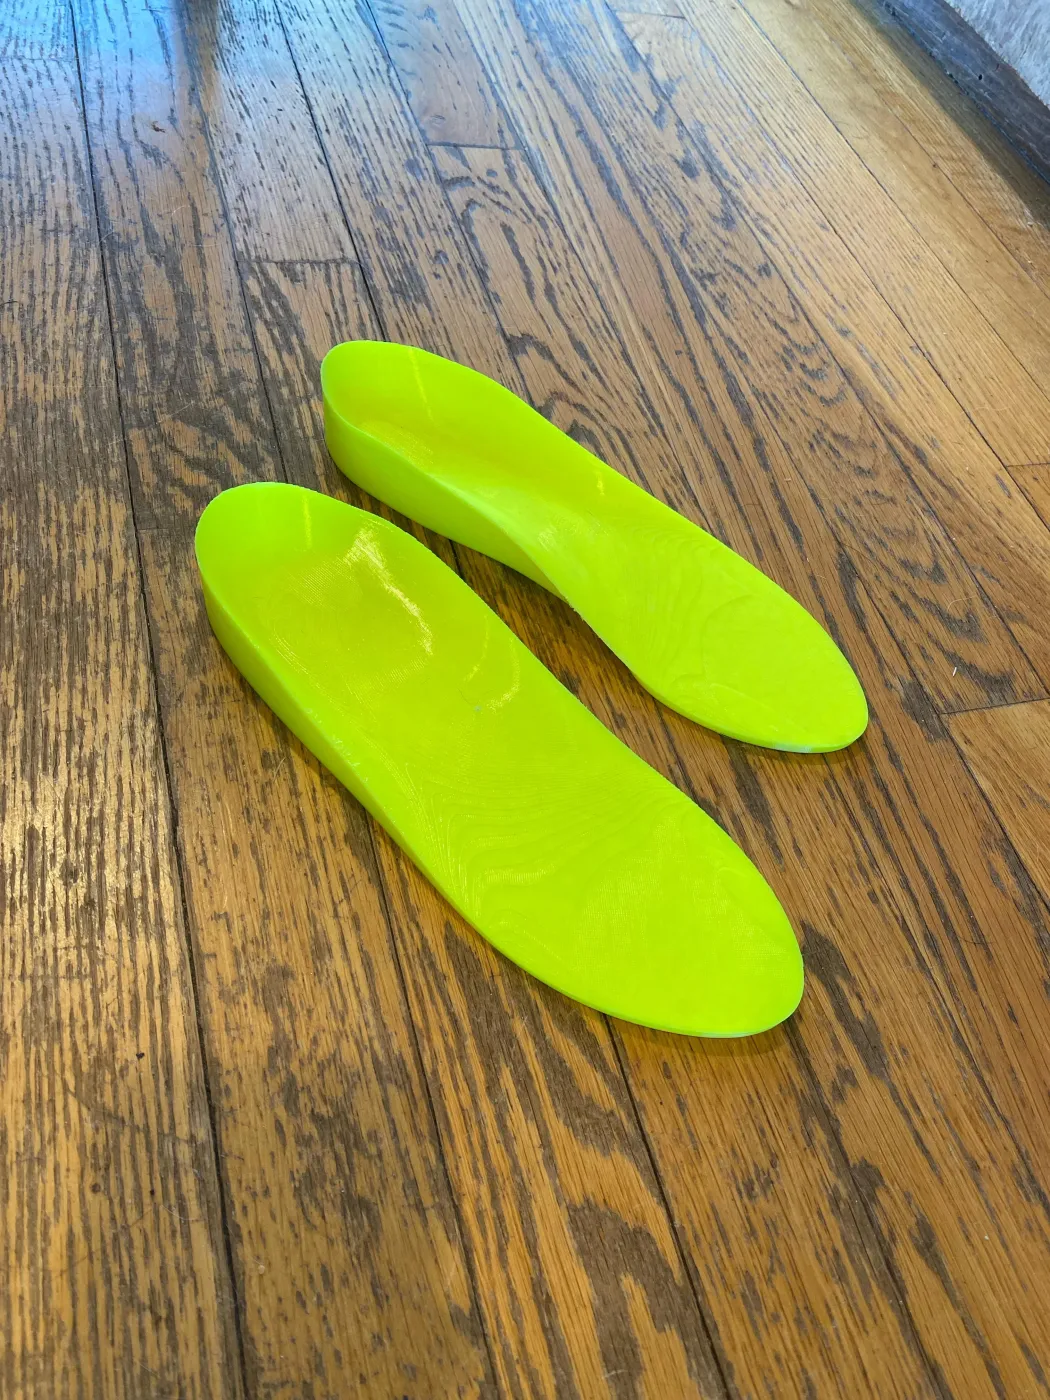
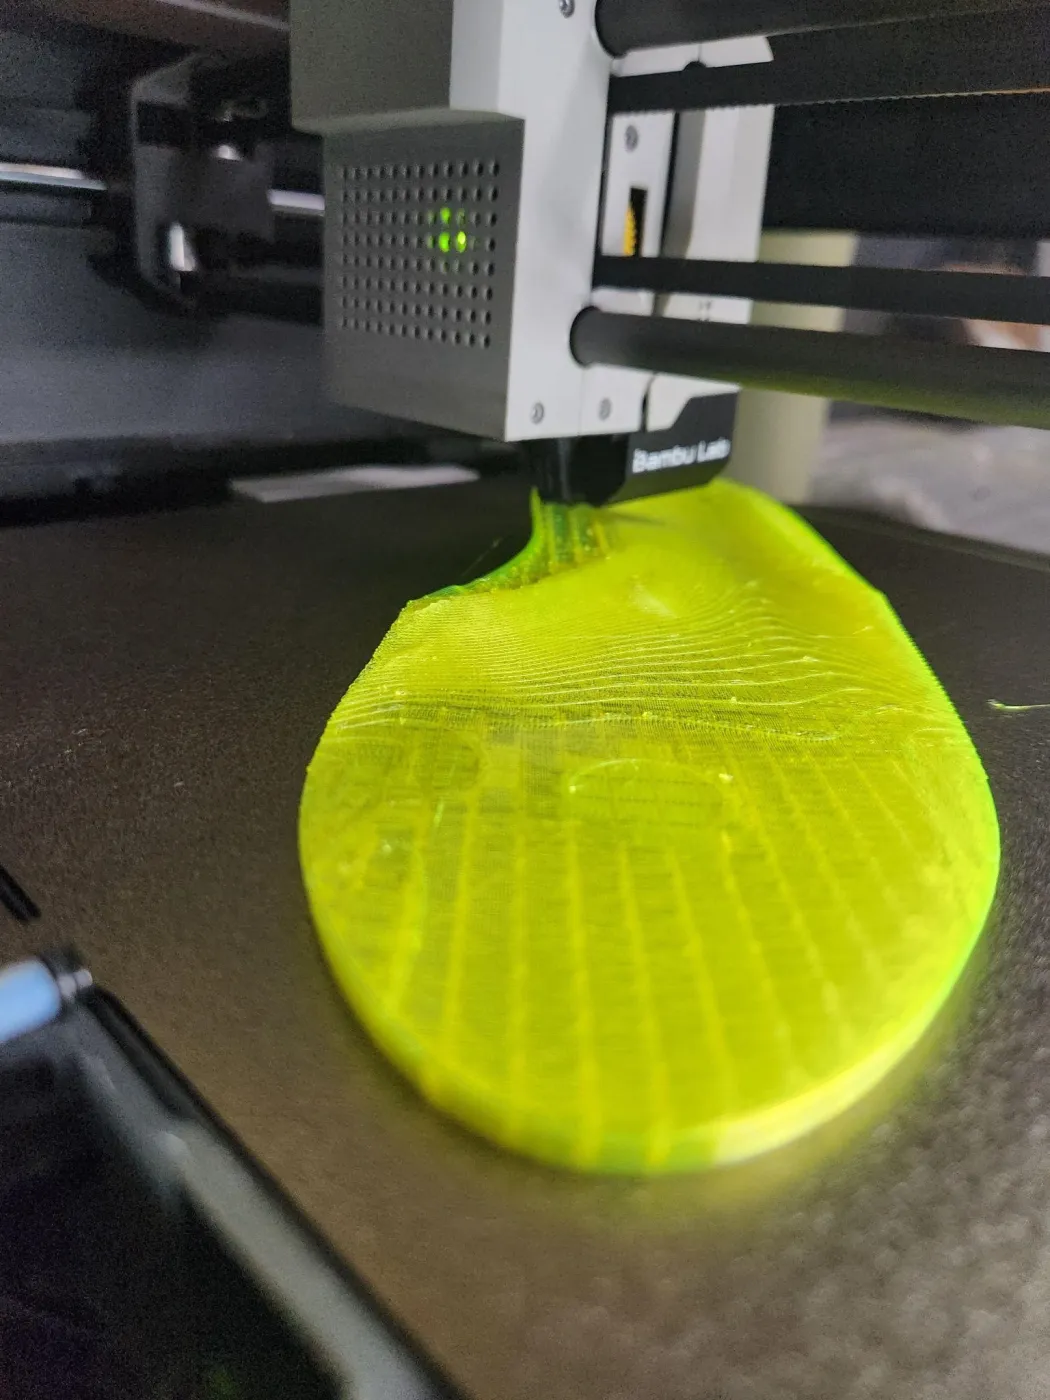
拿“什么样的功能性打印件值得打印”这份清单来检验一副定制鞋垫。每天用吗?你穿着它的时间比你拥有的几乎任何东西都长。解决真实问题吗?足部疲劳、足弓支撑、减压——具体、每天都能感受到的问题。材料对路吗?TPU 正是为此而生:它能在数百万次落地中弯曲、缓冲、回弹,而任何刚性塑料都会开裂。现成的难买吗?真正贴合的鞋垫确实难买——商店里的鞋垫只是通用模板,而传统的临床定制矫形鞋垫需要去诊所就诊并由工坊制作,诊所和工坊之间要 1–2 周。打印的 TPU 鞋垫是一份设计:你用积分支付,再加上自己的耗材和打印时间——而且可以不断迭代。
那为什么不是每个创客都打印鞋垫?因为这个零件的几何形状很难。鞋垫是贴合足部的复杂自由曲面——正是那种你不能直接从模型网站拿来用的模型,因为它必须匹配一只具体的脚。用传统方式设计,需要你可能没有的 CAD 技能,或者一台你没有的 3D 足部扫描设备。拦住大家的是这道设计门槛,而不是打印。
Ergono3D 补上的正是这个缺口。它是一个在浏览器里使用的参数化鞋垫工具:你回答一份关于脚、鞋、活动和舒适目标的引导式问卷——不用 CAD,不用扫描仪——它就会生成一个可以预览和调整的参数化模型(足弓高度和长度、后跟杯深度、楔垫、侧翼、跖骨垫、TPU 硬度、厚度),然后导出为可直接打印的 TPU STL。五个免费预览积分让你在付费前先设计、先检查;导出一次 A$9.90,一次性下载。之后就是你已经熟悉的 FDM 流程。完整教程见自己动手 3D 打印鞋垫。
而且因为模型是参数化的,这副鞋垫就像其他好的功能性打印件一样,可以迭代。穿上试,记下哪里磨脚、哪里支撑不够,调整参数,重新导出,再打印。一次修改就是重新导出和重新打印,而不是再跑一趟诊所。参数层面的细节见读懂鞋垫设计参数;打印鞋垫和它取代的泡沫鞋垫对比见超越泡沫鞋垫。
打印鞋垫:一套可靠的 TPU 参数。
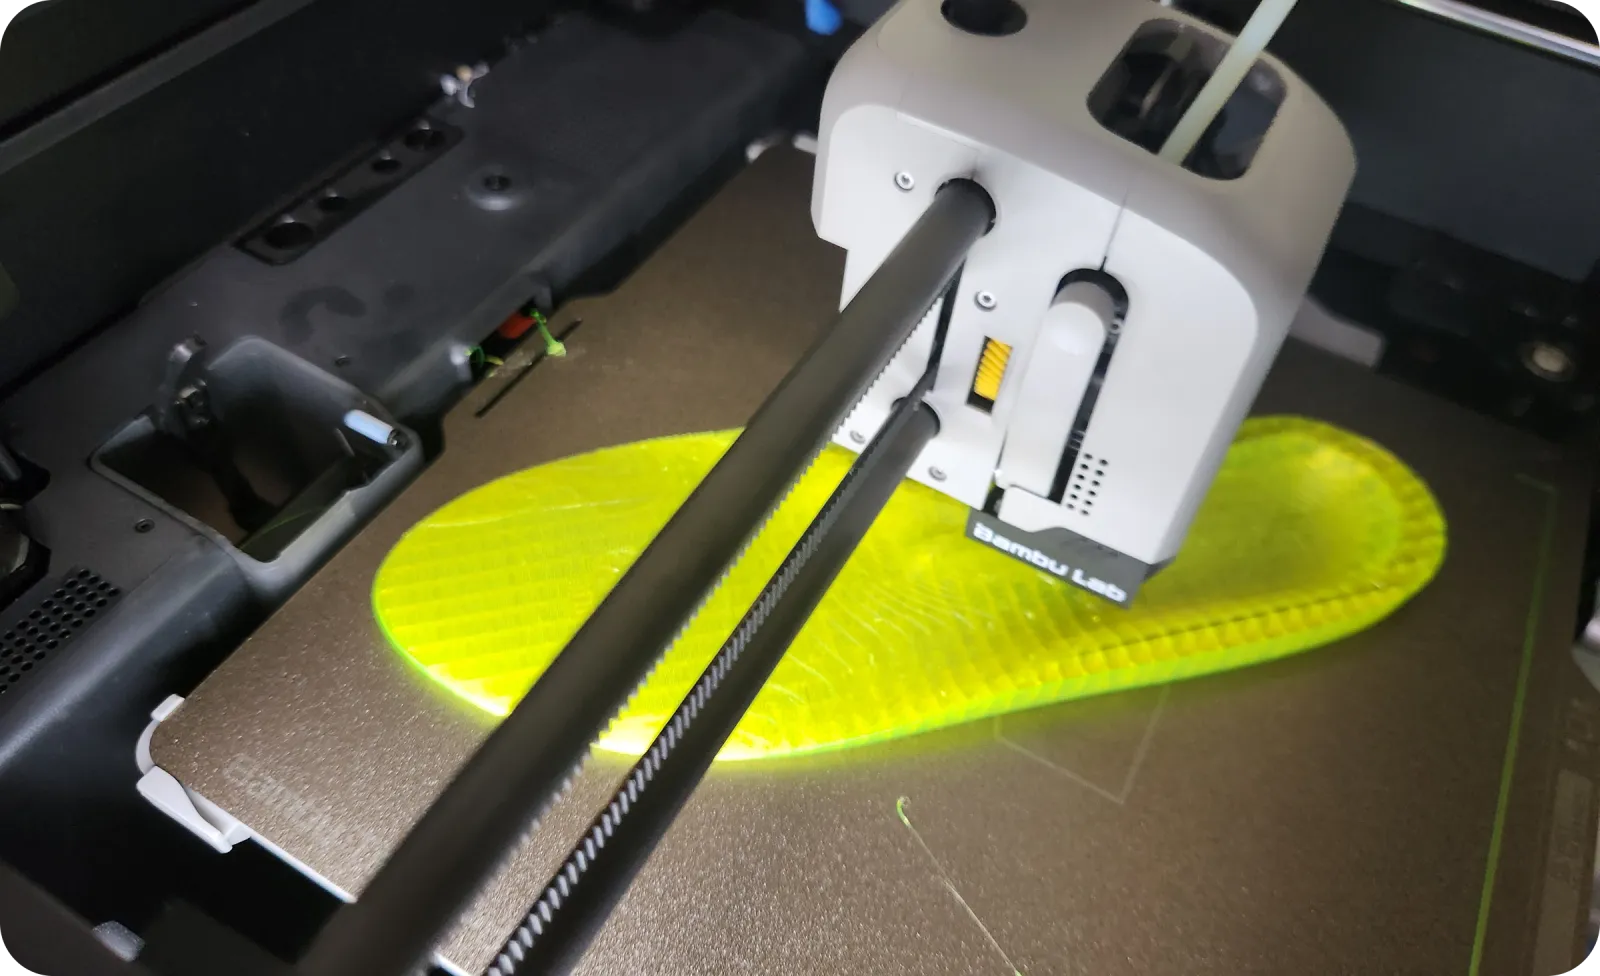
导出 STL 之后,打印就很简单了。下面是一套基准参数,在大多数能打柔性耗材的消费级 FDM 打印机上都适用。
| 设置 | 推荐值 |
|---|---|
| 材料 | TPU 95A(想要更多缓冲可降到 90A / 85A) |
| 喷嘴温度 | 约 235 °C(范围 220–250 °C) |
| 热床温度 | 约 55 °C(范围 45–60 °C) |
| 填充图案 | 螺旋体(Gyroid) |
| 填充密度 | 20% |
| 回抽 | 关闭(0 mm) |
| 打印速度 | 25–50 mm/s |
| 后处理 | 剪掉裙边,打圆边缘,加一层面料(EVA、Poron 或布料) |
打印出的 TPU 是承力的外壳;脚直接接触的是面料层,所以别省——它负责舒适、吸汗和减少摩擦。软 TPU(85A)偏向缓冲,适合久站和敏感的脚;较硬的 TPU(95A)受力时能保持形状,适合跑步和需要稳定的场合。完整的材料说明见我们的TPU 硬度与面料指南,完整打印教程见自己动手 3D 打印鞋垫。
回答一份引导式足部问卷,调整设计参数,直接在浏览器里预览你的定制鞋垫——不用 CAD,不用扫描仪。免费预览送 5 个积分,无需绑卡。设计满意后导出可直接打印的 TPU STL,然后打印、穿上、继续迭代。
关于功能性 3D 打印的常见问题。
什么让 3D 打印件具备功能性?
功能性 3D 打印件是你真正依赖的实用零件——它要承重、要和别的东西配合、要能弯、或者要经得起反复使用,而不只是摆在架子上好看。实际上,这意味着有意识地选好三件事:材料(刚性的 PLA+/PETG、柔性的 TPU 或坚韧的 Nylon/PA-CF)、内部结构(按受力确定填充比例和外壁圈数)以及打印方向(不让层纹成为断裂面)。装饰件三者都可以不管;功能件不行。
功能性 / 实用零件用什么材料最好?
没有唯一最好的材料——要看受力。对日常刚性零件(支架、旋钮、收纳),PLA+ 或 PETG 是实用的默认选择,涉及潮湿、一定温度或冲击时优先用 PETG。需要弯曲或缓冲的——密封垫、缓冲垫、握把、鞋垫——用 TPU。坚韧、耐热或高疲劳的零件(齿轮、功能挂钩、发动机舱卡扣)选 Nylon 或 PA-CF(碳纤维增强尼龙)。按零件的失效方式选材料,而不是看架子上有什么。
最值得 3D 打印的实用物件有哪些?
每天都会用到的零件:理线夹、工具和批头架、替换旋钮和支架、夹具、家具五金、收纳件、柔性 TPU 零件、挂钩、设备支架、打印机升级件和维修小件。对很多创客来说,最有用的一件是定制 TPU 鞋垫,因为它每天都要穿。
3D 打印的功能零件经得起日常使用吗?
可以,只要按受力来设计。日常耐用性来自材料选择、承担大部分强度的 3–4 圈外壁、承重零件 20–50% 的填充,以及让应力沿层传递而不是把层拉开的摆放方向——层间结合是 FDM 打印最弱的方向。这样做出来的 PETG 和尼龙零件能经受多年的日常使用;打印得好的 TPU 零件(比如鞋垫)能弯折数百万次。过早失效的零件,几乎总是外壁太少、摆放方向不对,或者材料不适合这项任务。
我能在家 3D 打印一副定制鞋垫吗?
能。任何能打柔性耗材的 FDM 打印机都能打印 TPU 鞋垫,设计这一步也不再需要 CAD 或 3D 扫描仪。用 Ergono3D,你回答一份关于脚、鞋和目标的引导式问卷,工具生成参数化模型,你导出可直接打印的 TPU STL。可靠的起始参数是:TPU 95A、喷嘴约 235 °C、热床约 55 °C、20% 螺旋体填充、关闭回抽,最后加一层面料。它是设计工具,不是医疗治疗——如果你有已确诊的疾病,请先咨询医疗专业人员。
更多:自己动手 3D 打印鞋垫 · 鞋垫设计参数 · TPU 硬度与面料指南 · 超越泡沫鞋垫