W skrócie
Zbierz pomiary stopy i informacje o przeznaczeniu wkładki, wygeneruj w Ergono3D regulowany plik STL, wybierz zgodne TPU, przygotuj plik w slicerze i wydrukuj go na drukarce FDM. Usuń brim, wygładź krawędzie, w razie potrzeby dodaj warstwę wierzchnią, a potem przetestuj wkładkę w bucie, do którego została zaprojektowana.
Potrzebujesz pliku do druku? Zacznij od generatora plików STL. Porównujesz regulowane opcje projektowania lub procesy pracy w gabinecie? Zajrzyj na stronę o oprogramowaniu do projektowania wkładek. Kalibrujesz materiał, ustawienia slicera lub drukarkę? Skorzystaj z poradnika druku TPU.
Najważniejsze wnioski
- Przejdź całą ścieżkę. Zmierz stopę i przygotuj profil, zaprojektuj plik STL, wybierz TPU i przygotuj plik w slicerze, wydrukuj, wykończ, a na koniec sprawdź dopasowanie w docelowym bucie.
- Kalibruj, nie kopiuj na ślepo. Podane niżej wartości dla TPU to udokumentowany profil początkowy; marka filamentu, drukarka, geometria, ścianki i wypełnienie mogą zmienić wynik.
- Do każdego zadania używaj właściwej strony. Plik utwórz w generatorze plików STL, szerszy proces pracy z produktem oceń na stronie o oprogramowaniu do projektowania wkładek, a materiał i ustawienia slicera skalibruj z poradnikiem druku TPU.
- Wykończ i sprawdź dopasowanie. Przytnij brim, zaokrąglij krawędzie, w razie potrzeby dodaj warstwę wierzchnią i przetestuj wkładkę w bucie, do którego została zaprojektowana.
- Zmieniaj jedną zmienną naraz. Zachowaj edytowalny plik STL, zapisuj wrażenia z noszenia i przed kolejną wersją zmień albo parametr projektu, albo ustawienie druku.
To kompletny poradnik dla każdego, kto zastanawia się, jak wydrukować wkładkę w 3D — od danych do dopasowania po pierwszy test noszenia. Ergono3D zamienia profil stopy zebrany krok po kroku w regulowany plik STL; nie importuje skanu 3D stopy i go nie wymaga. Nadal potrzebujesz zgodnej drukarki FDM, odpowiedniego elastycznego filamentu oraz własnej kalibracji i kontroli dopasowania.
Największe nieporozumienie wokół „wkładek na wymiar” polega na przekonaniu, że muszą być trudne do wykonania — wyrzeźbione ręcznie przez specjalistę, uformowane z odlewów gipsowych, wyprasowane w gabinecie i wysłane do laboratorium. Trzeba przyznać, że w wielu miejscach tradycyjny proces wciąż tak wygląda.
Typowa para tradycyjnych wkładek na wymiar przechodzi przez:
- Wizytę w gabinecie na badanie stopy
- Odwzorowanie kształtu stopy za pomocą gipsu, pudełka piankowego lub profesjonalnego skanera
- Wysłanie danych do laboratorium
- Technik tworzy formę metodą CNC lub ręcznie, dodaje warstwę wierzchnią i wykończenie
- Oczekiwanie kilku dni — albo jednego do dwóch tygodni — na gotowy produkt
Ten proces łączy ocenę kliniczną, pracę technika, sprzęt, wykonanie i dopasowanie. Cena, czas realizacji i poprawki zależą od wykonawcy, miejsca, przypadku oraz tego, co obejmuje usługa.
W projekcie DIY, w którym sam projektujesz i drukujesz, praktyczna ścieżka ma pięć etapów kontrolnych:
Rozdziel role poszczególnych stron: generatora plików STL używaj, gdy potrzebujesz tylko pliku do druku, przeglądu oprogramowania do projektowania — gdy oceniasz regulowane parametry i procesy pracy w gabinecie, a poradnika druku TPU — do kalibracji materiału i szczegółowego rozwiązywania problemów w slicerze. Na tej stronie znajdziesz pełną sekwencję DIY, która łączy te kroki.
Cztery przykładowe profile użytkowników — i co mogliby dostroić.
Wkładki na wymiar drukowane w 3D to nie jeden produkt — są kształtowane pod stopę, która je nosi. Te cztery profile to przykłady poglądowe, a nie prawdziwi klienci — oto jak można podejść do pierwszych iteracji w każdym z nich.
Biegacz na 10 km z wysokim łukiem stopy
Przykładowy scenariusz: dłuższe biegi po asfalcie w dopasowanych butach do biegania. Chce czuć podparcie łuku bez punktów ucisku pod piętą czy przodostopiem.
Przykładowa korekta → Porównaj wydruk testowy z twardszego TPU, kontakt łuku i głębokość miseczki piętowej — po jednej zmiennej naraz; nie wyprowadzaj zaleceń z nazwy profilu.
Projektowanie pod aktywność →Pielęgniarka na 12-godzinnym dyżurze
Przykładowy scenariusz: 12-godzinne zmiany na twardej podłodze. Pod koniec zmiany odczuwa zmęczenie łuku i gorąco w przodostopiu, a bardziej niż atletycznej sztywności potrzebuje amortyzacji.
Przykładowa korekta → Porównaj wydruk testowy z miększego TPU, wariant z pelotą metatarsalną i bez niej oraz wysokość podparcia łuku — po jednej zmiennej naraz; nie wyprowadzaj zaleceń z nazwy profilu.
Dlaczego wkładki na wymiar działają →Zawodnik sportów boiskowych z butami zużytymi po wewnętrznej krawędzi
Przykładowy scenariusz: częste zmiany kierunku i lądowania na boisku. Stare buty są bardziej zużyte po wewnętrznej krawędzi, a pięta ma być stabilniejsza w bucie.
Przykładowa korekta → Porównaj wydruk testowy z twardszego TPU, głębokość miseczki piętowej i wysokość kołnierza przyśrodkowego — po jednej zmiennej naraz. Zmiany parametru skive lub klinowania to większe korekty — wprowadzaj je małymi krokami; nie wyprowadzaj zaleceń z nazwy profilu.
Projekt wkładek do sportów boiskowych →Pracownik biurowy z płaskostopiem
Przykładowy scenariusz: w ankiecie wybrał „płaskostopie” jako typ łuku i chce komfortu przez cały dzień w butach biurowych, a nie wyników sportowych.
Przykładowa korekta → Porównaj wydruk testowy z TPU 90A (zrównoważone), wysokość podparcia łuku i wysokość kołnierza przyśrodkowego — po jednej zmiennej naraz; nie wyprowadzaj zaleceń z nazwy profilu.
Słownik parametrów →Czego potrzebujesz, zanim wydrukujesz wkładkę w 3D.
- Długość stopy, rozmiar buta, profil dopasowania i docelowy but — w razie potrzeby użyj darmowego narzędzia do pomiaru stopy; skaner 3D nie jest potrzebny
- Domowa drukarka 3D FDM zdolna do druku z TPU
- Filament TPU obsługiwany przez Twoją drukarkę i hotend
- Oprogramowanie slicer — Bambu Studio / OrcaSlicer / Cura (dowolne)
- Plik STL wygenerowany w Ergono3D
Zbierz dane do dopasowania i wygeneruj regulowany plik STL.
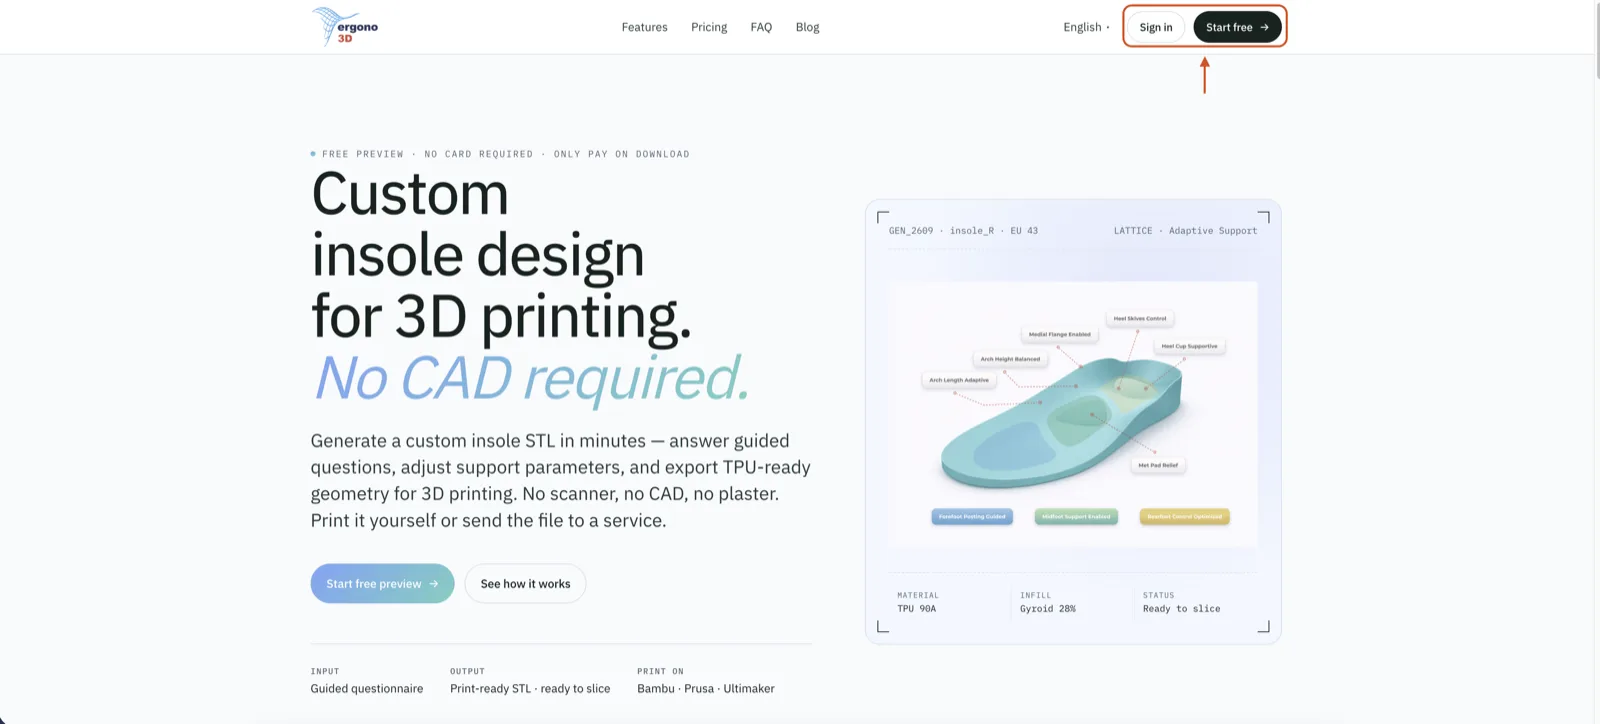
Otwórz generator plików STL wkładek na wymiar i w górnej nawigacji wybierz Zacznij bezpłatnie, aby przejść do strony rejestracji.
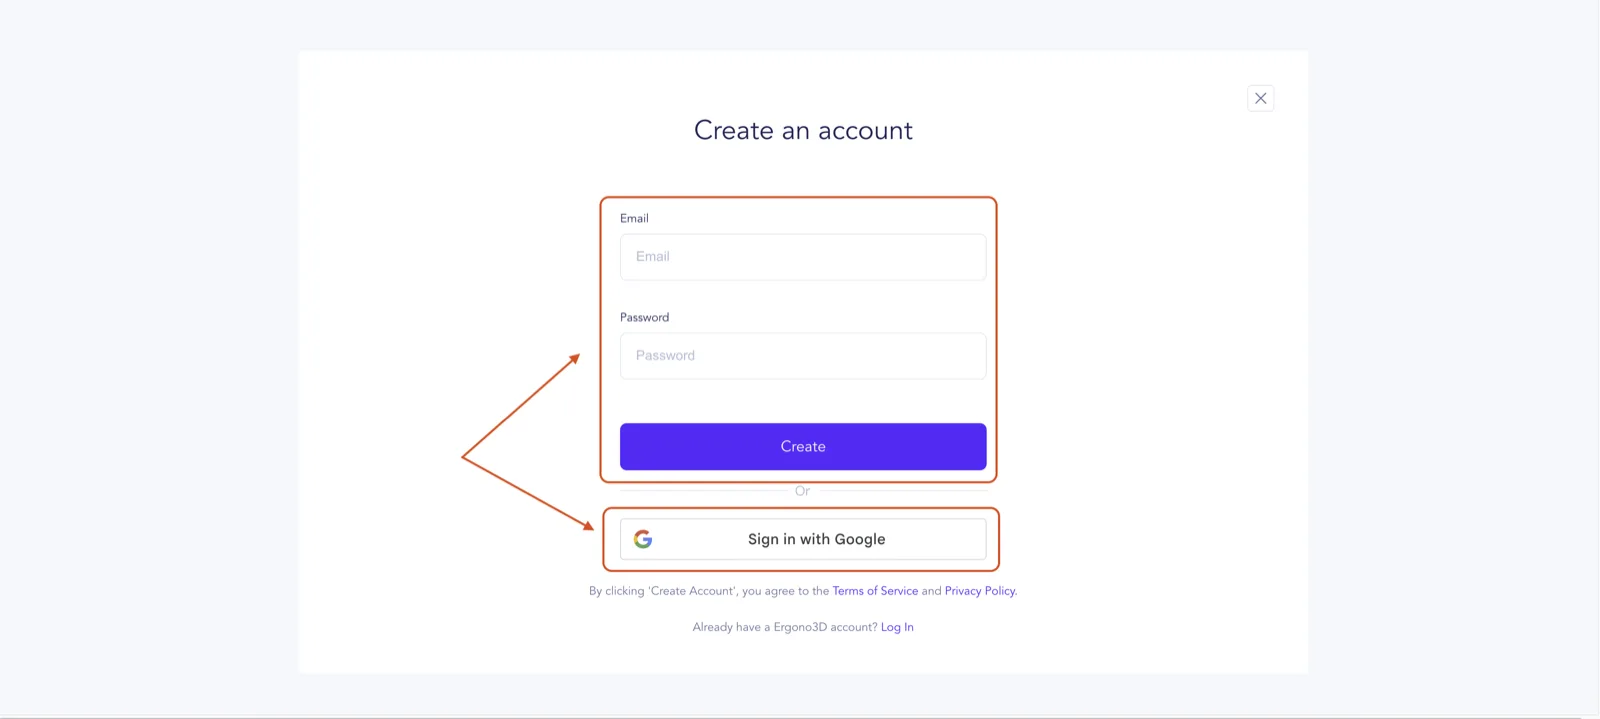
Strona rejestracji pokazuje dostępne opcje konta. Aby kontynuować, postępuj zgodnie z wyświetlanymi tam instrukcjami.
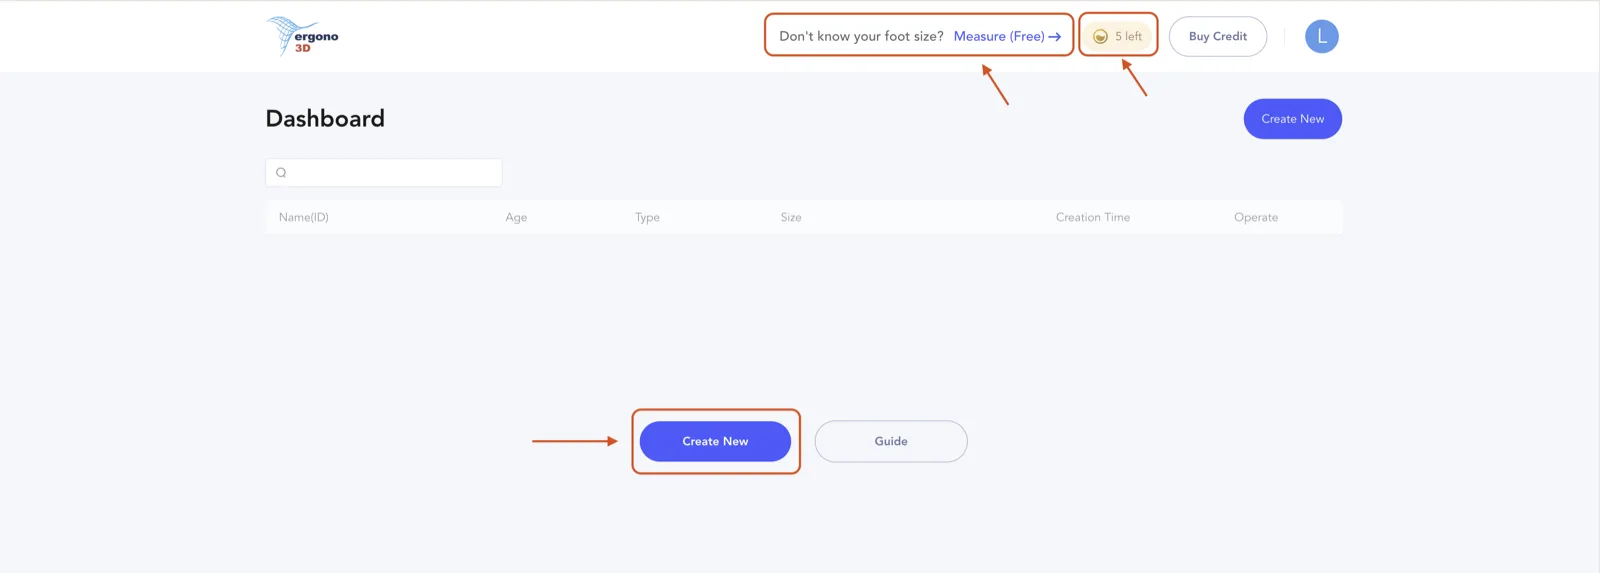
Każde nowe konto dostaje 5 darmowych kredytów podglądu. Kliknij Utwórz nowy projekt, by rozpocząć projektowanie. Jeśli nie znasz dokładnie swojego rozmiaru obuwia, skorzystaj z darmowego narzędzia do pomiaru stopy podlinkowanego z panelu — otwórz ergono3d.com/pl/measure, wybierz A4 lub US Letter, stań na arkuszu i obrysuj kontur stopy od palców do pięty ciemnym długopisem.
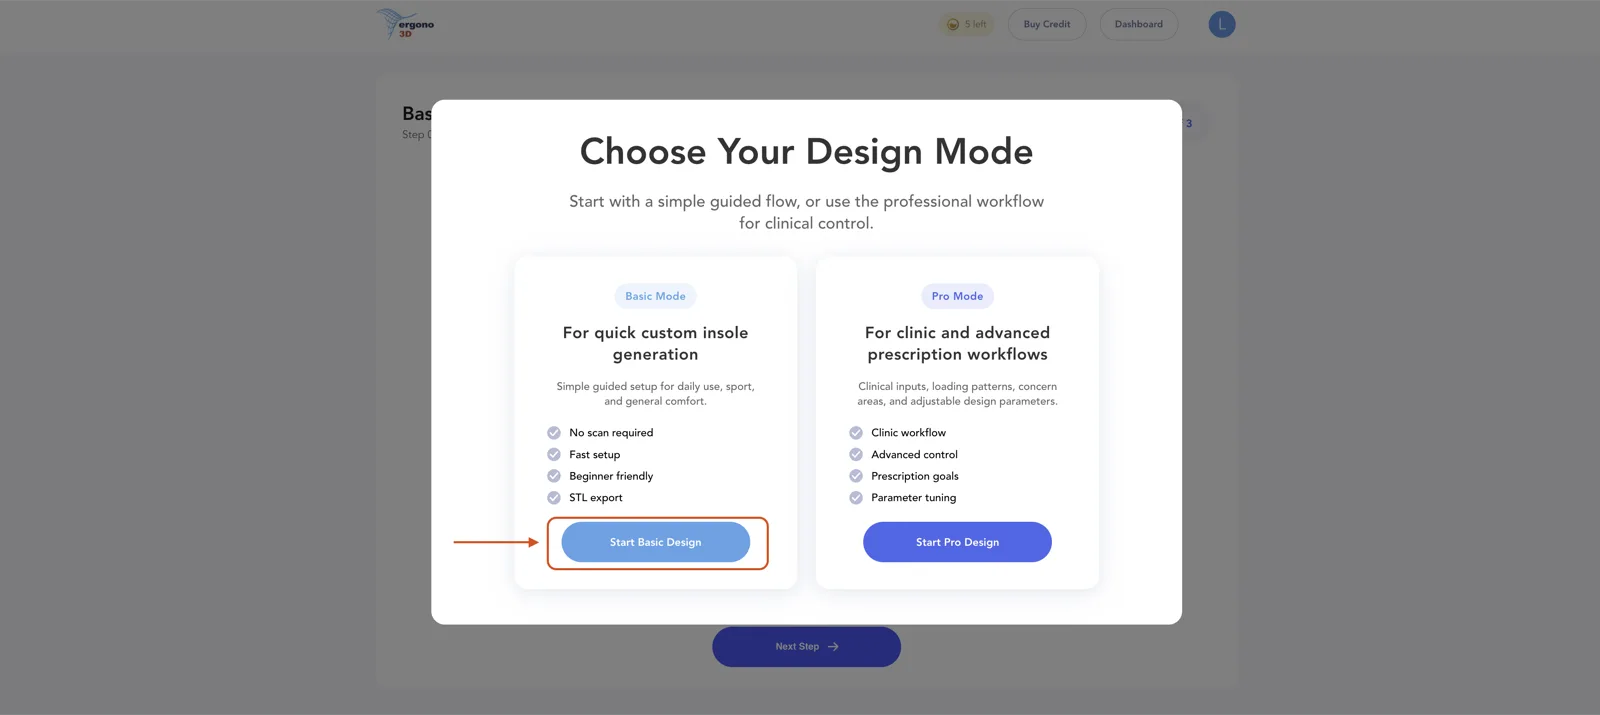
Wybierz tryb projektowania. Na pierwszą parę kliknij Rozpocznij projekt podstawowy — tryb podstawowy przeprowadzi Cię przez prowadzoną ankietę i wygeneruje gotowy do druku plik STL.
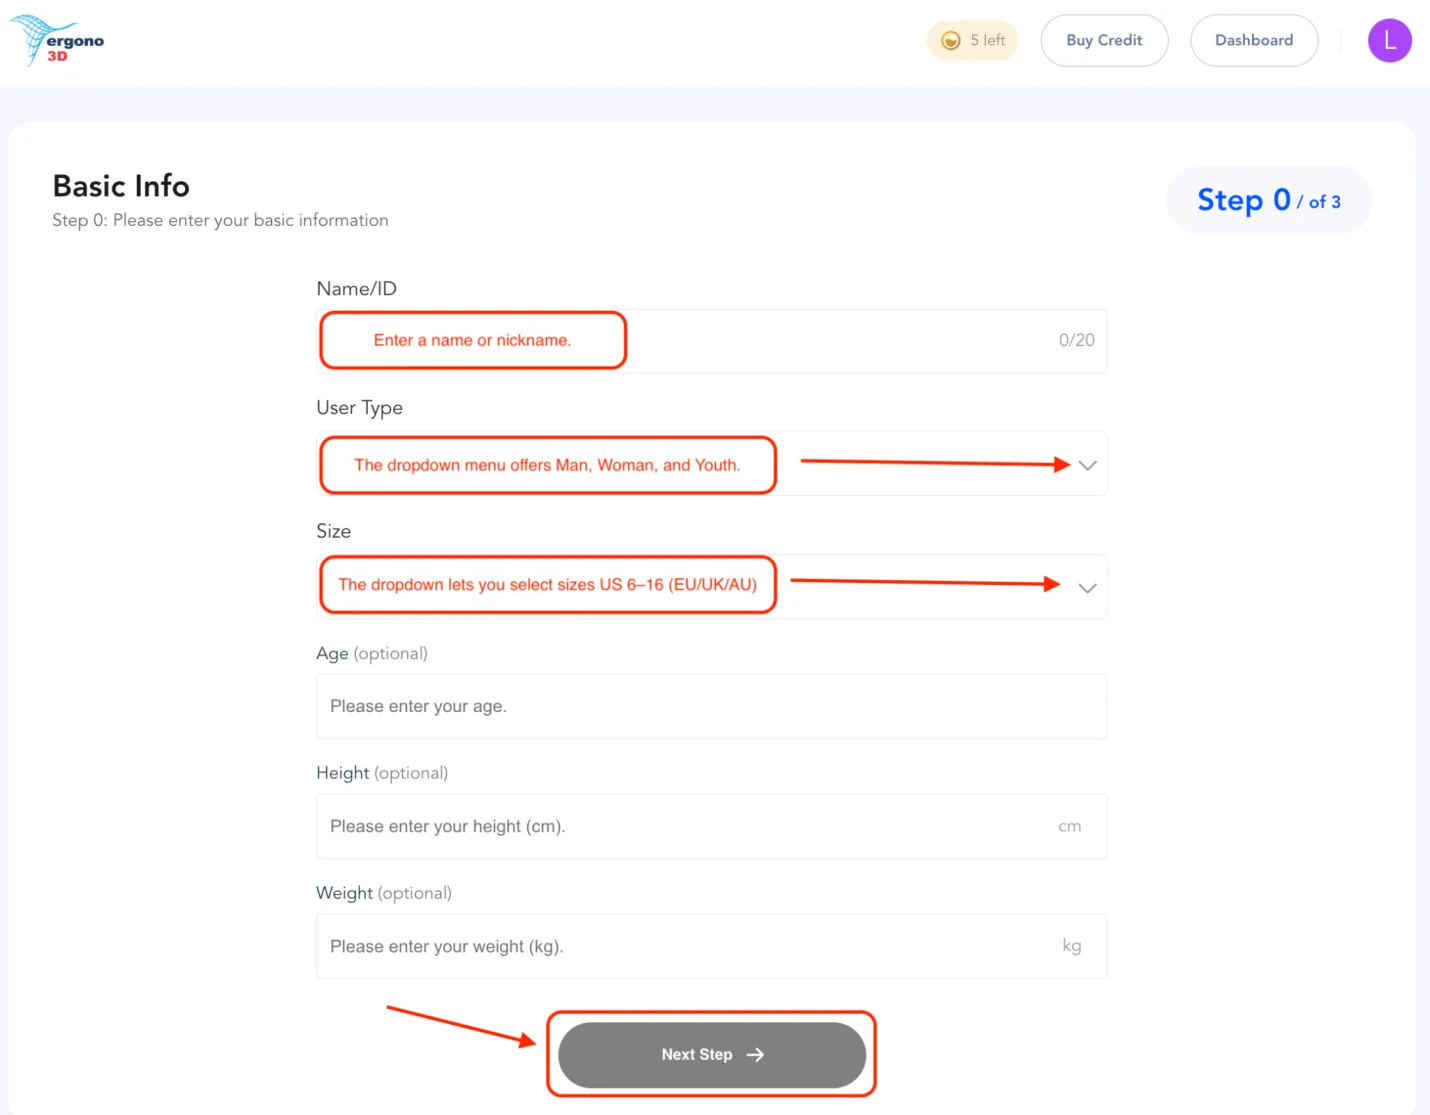
Wpisz Nazwę lub ID dla tej pary — pseudonim albo numer, oba zadziałają. Wybierz Typ użytkownika (Mężczyzna / Kobieta / Młodzież) i Rozmiar (EU / UK / AU — obejmuje US 6–16). Wiek, wzrost i waga są opcjonalne, ale pomagają dopracować dopasowanie. Kliknij Następny krok.
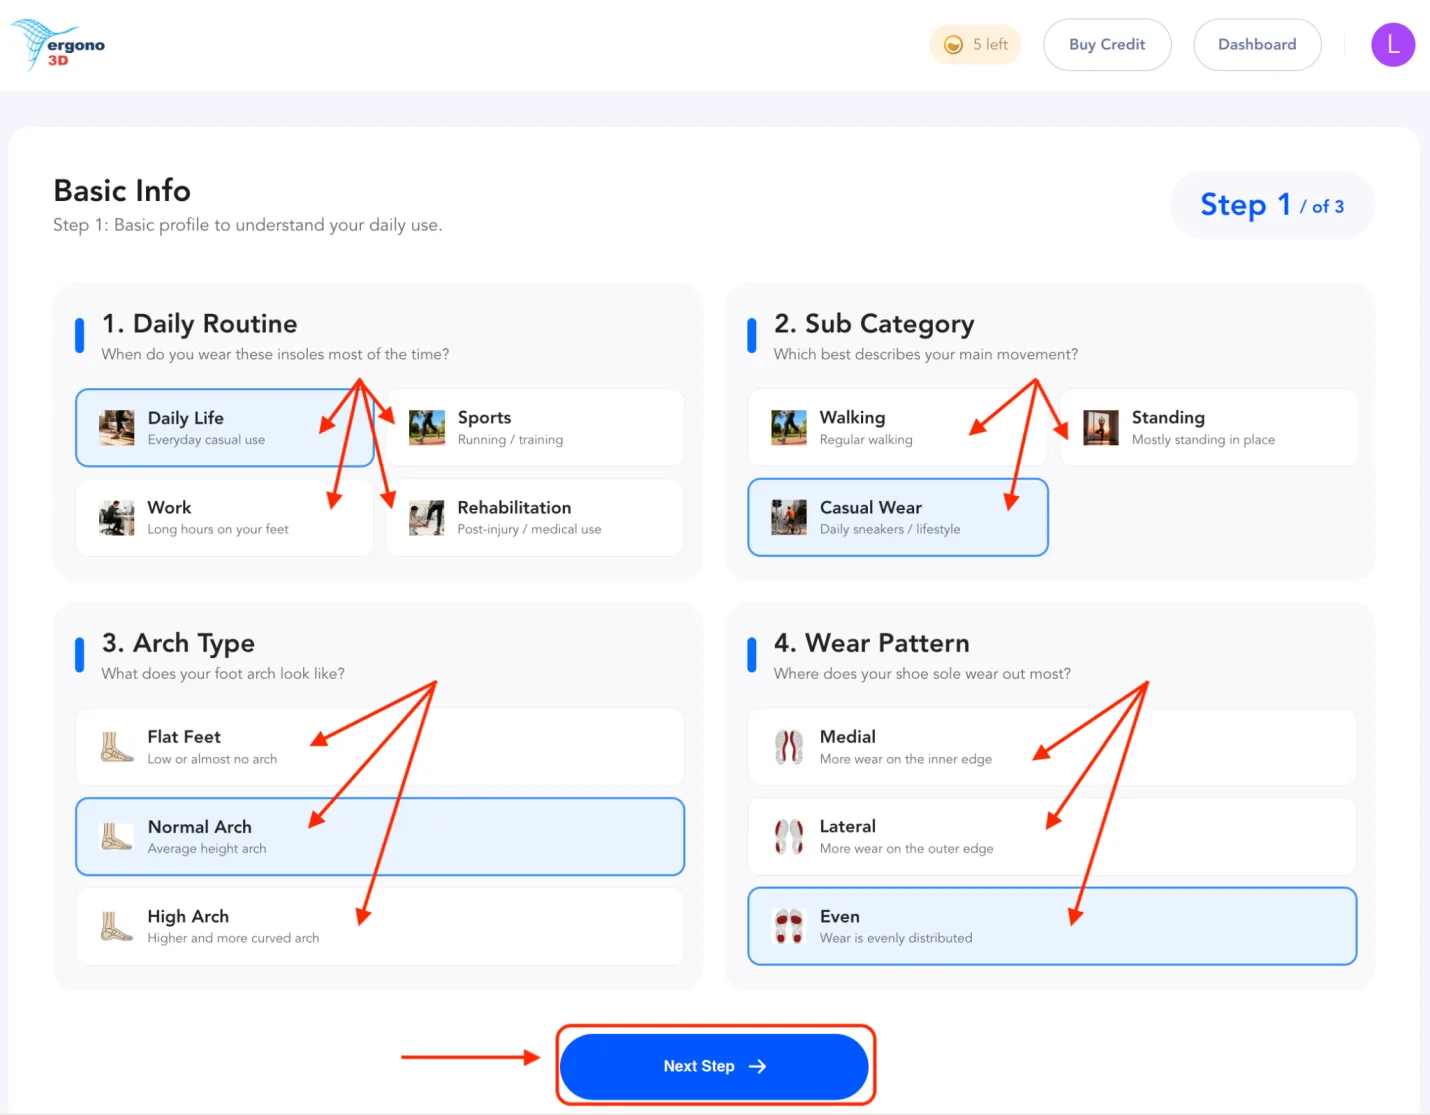
Wybierz rutynę dnia (życie codzienne / sport / praca / rehabilitacja) i podkategorię (chodzenie / stanie / noszenie na co dzień). Wskaż typ łuku (płaskostopie / normalny łuk / wysoki łuk) oraz wzorzec zużycia na podeszwach swoich obecnych butów — przyśrodkowy, boczny lub równomierny. Kliknij Następny krok.
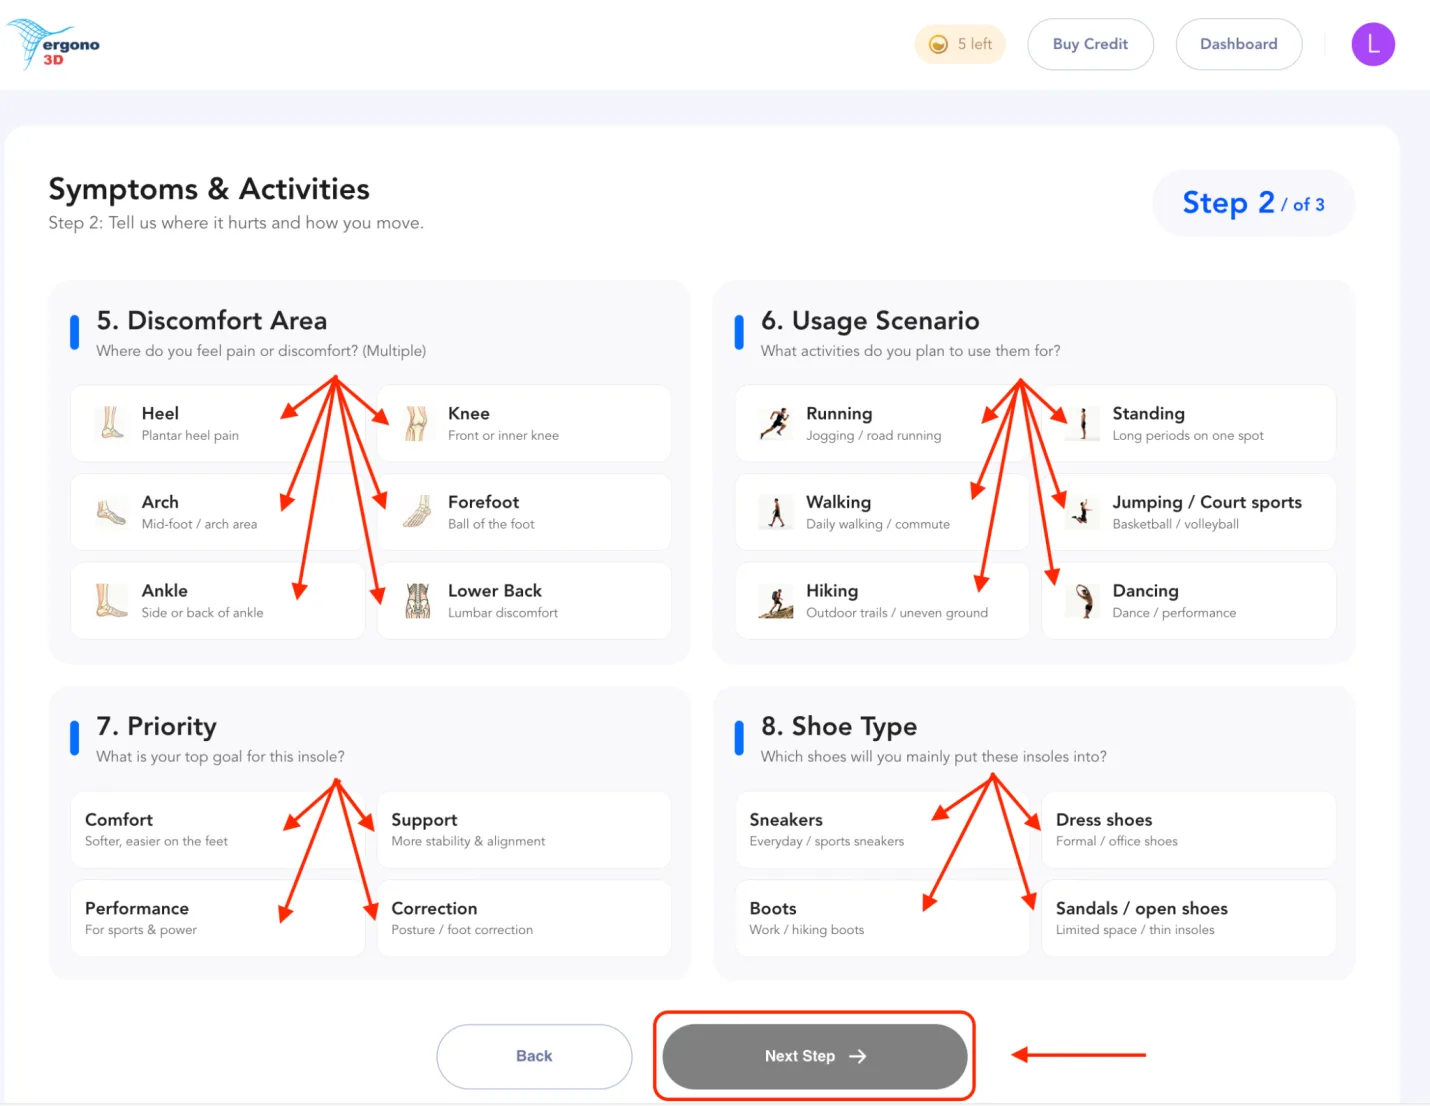
Zaznacz wielokrotnie swoje obszary dyskomfortu (pięta / kolano / łuk / przodostopie / kostka / dolny odcinek pleców). Ustaw priorytet dla tej pary (komfort / podparcie / wydajność / korekcja). Wybierz scenariusze użycia, w których będziesz je nosić (bieganie / stanie / chodzenie / sporty boiskowe / turystyka piesza / taniec), oraz typ obuwia, do którego je włożysz (sneakersy / buty wyjściowe / buty za kostkę / buty odkryte). Kliknij Następny krok.
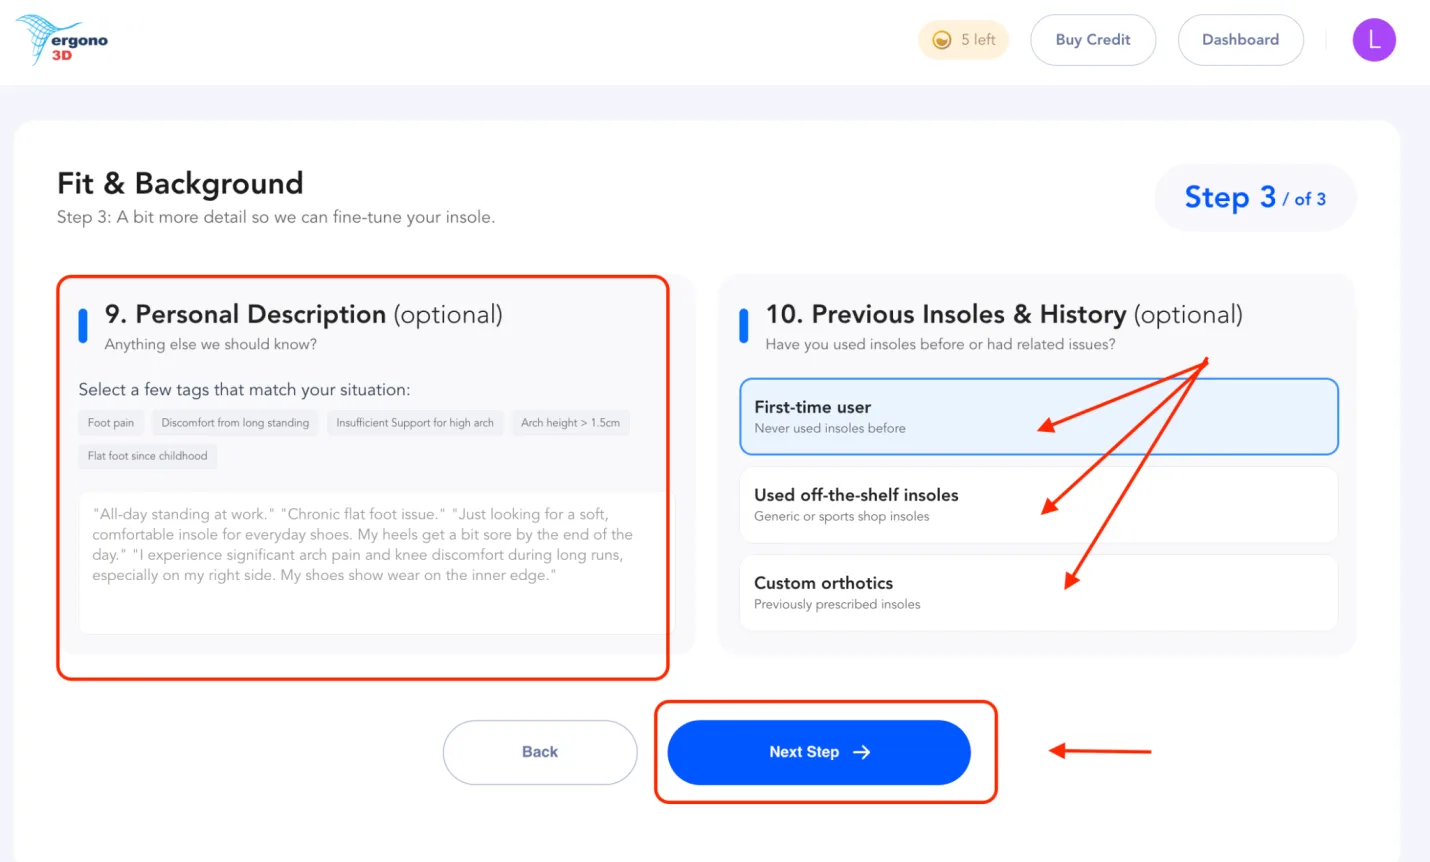
Opcjonalnie dodaj opis osobisty — wszystko, o czym powinniśmy wiedzieć, a czego wcześniejsze pytania nie objęły. Następnie opowiedz o swojej historii wkładek: to Twoje pierwsze wkładki, wcześniej używałeś gotowych wkładek albo nosiłeś już wkładki ortopedyczne na wymiar. Kliknij Następny krok.
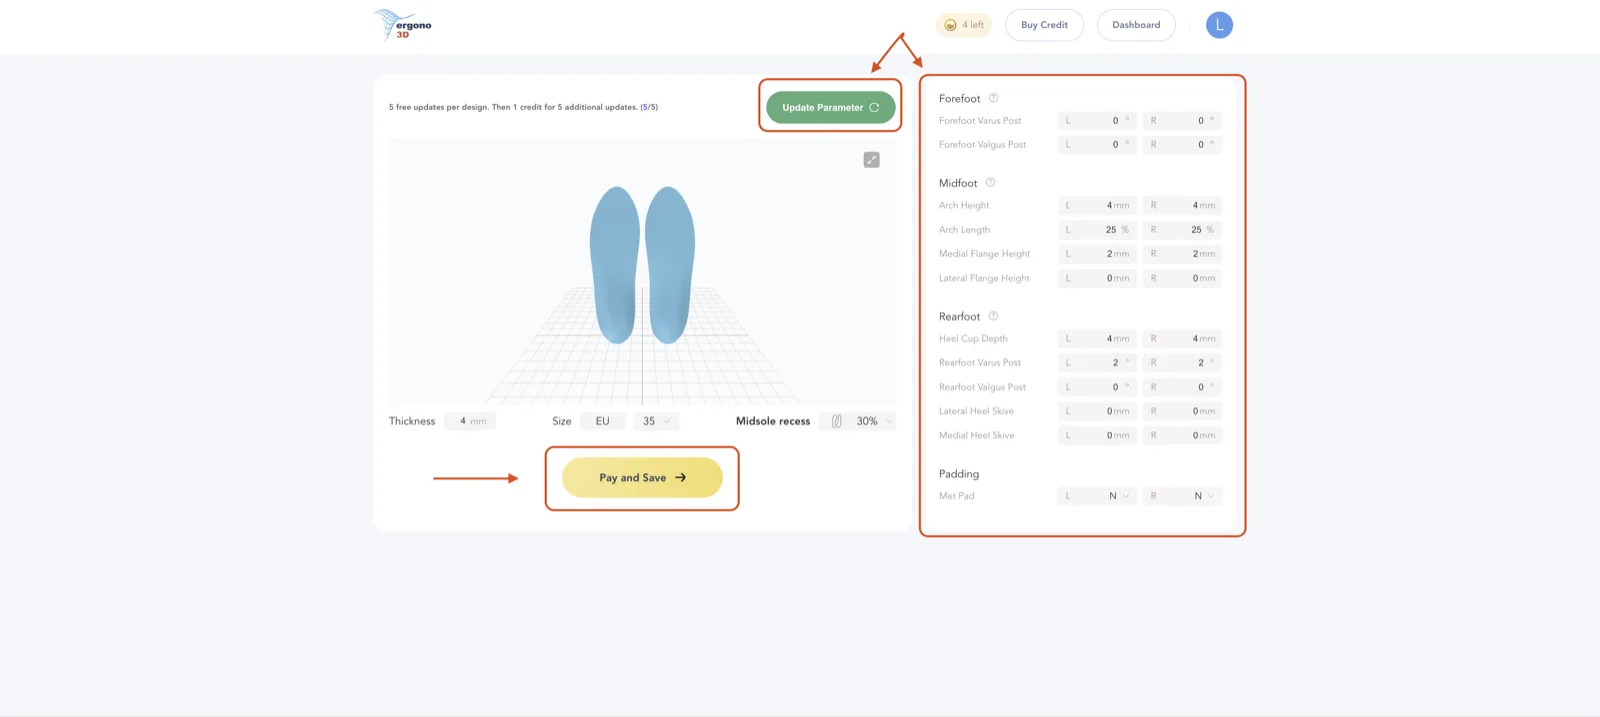
Twój w pełni spersonalizowany plik STL wkładki jest gotowy. Na tym ekranie możesz:
- Pobrać i zapisać plik STL (lewy dolny róg ekranu) — zapłać pozostałymi kredytami, a następnie zapisz plik na komputerze.
- Dostroić zaawansowane parametry w panelu po prawej — precyzyjna kontrola nad klinowaniem przodostopia, geometrią łuku, miseczką piętową, parametrami skive i pelotą metatarsalną. Pełna lista poniżej.
- Zaktualizować parametry — po każdej korekcie kliknij Aktualizuj, by wygenerować na nowo. Na tym samym ekranie możesz też zmienić ogólną grubość, wgłębienie śródpodeszwy oraz ponownie wybrać rozmiar.
Po zapisaniu i opłaceniu plik trafia do Twojego panelu. Nic Cię nie wiąże — każda zapisana wkładka pozostaje edytowalna, więc możesz iterować w dowolnej chwili z kolumny Akcje.
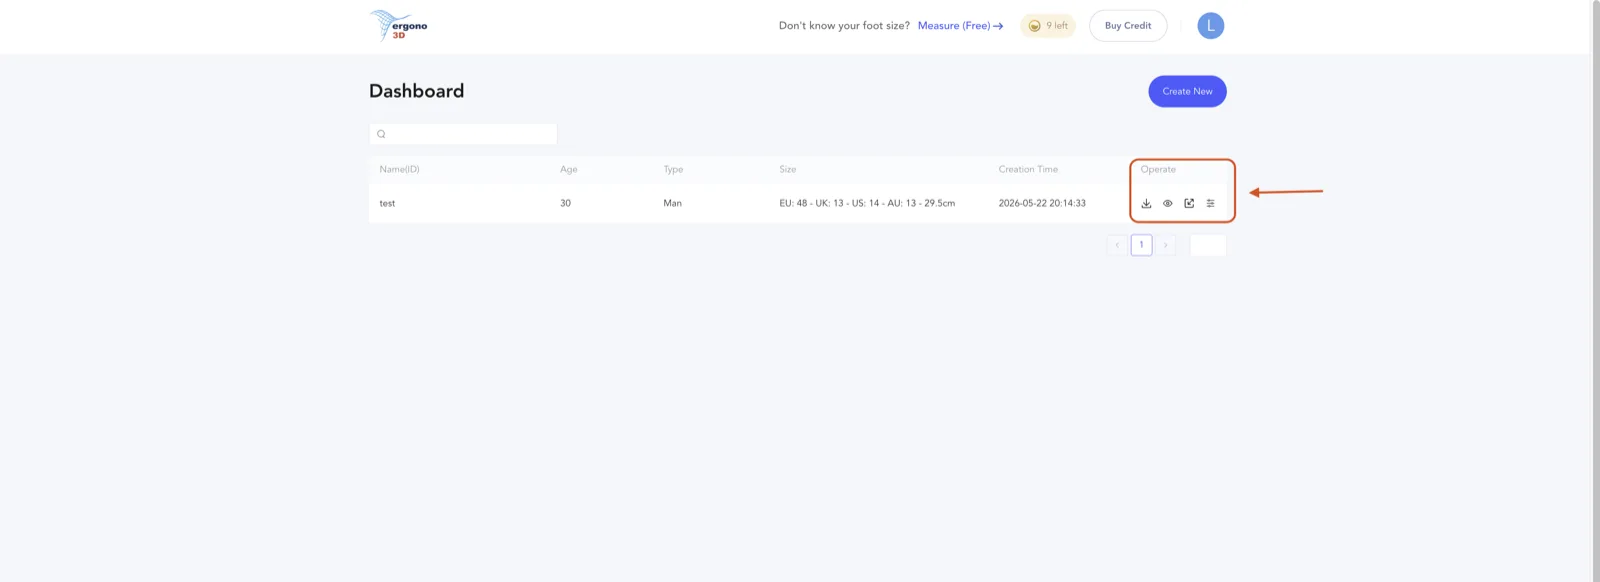
Cztery ikony w kolumnie Akcje, od lewej do prawej:
- Pobierz STL — zapisz plik do druku na komputerze.
- Podgląd 3D online — obejrzyj wkładkę w przeglądarce przed wydrukiem.
- Korekta skalowania — otwiera panel skalowania (zobacz niżej).
- Edytuj parametry — pokazuje zapisane parametry; kliknij Iteruj, aby ponownie otworzyć pełny panel zaawansowanych parametrów do precyzyjnego dostrojenia. Edytowalne pola to dokładnie ta sama lista, którą pokazano powyżej.
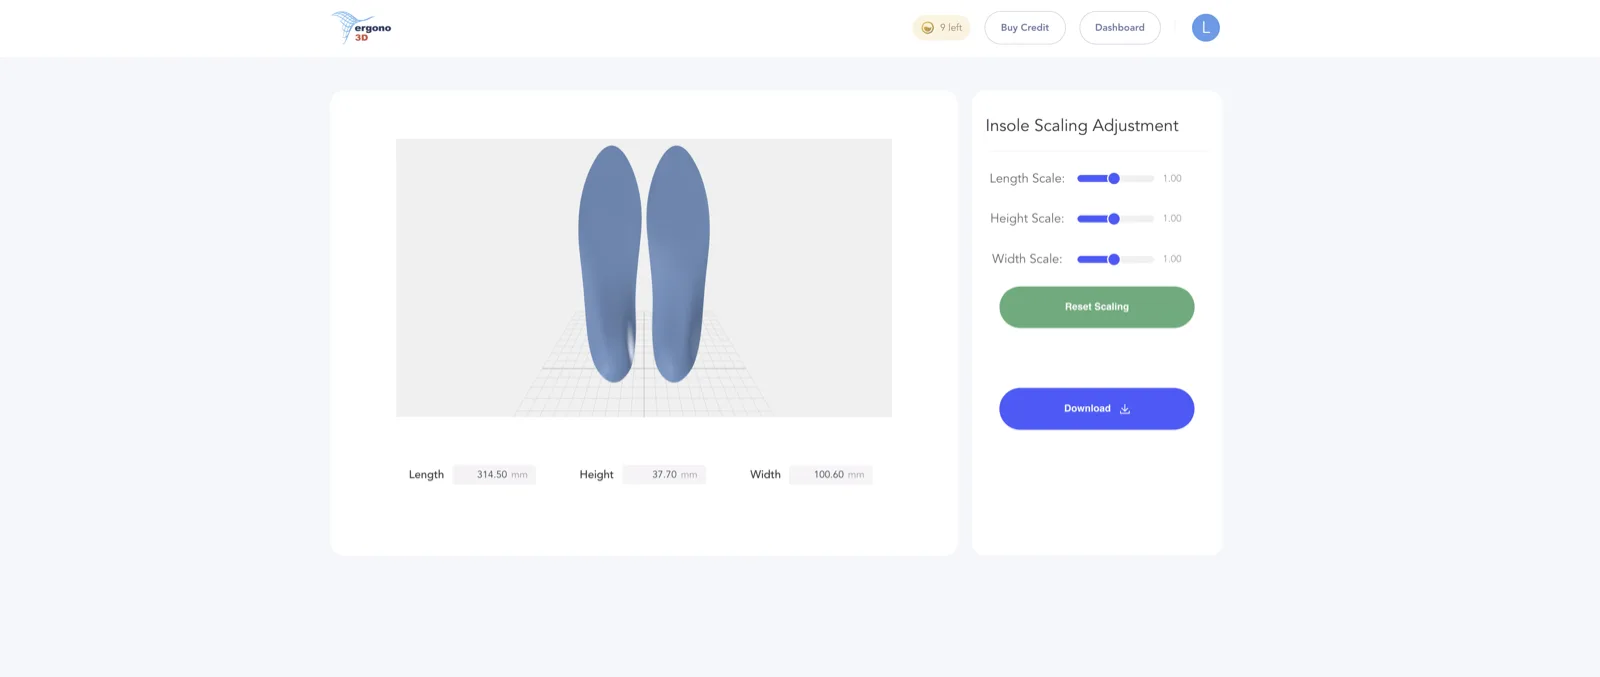
Strona Regulacja skalowania wkładki pozwala dostroić ogólne wymiary trzema suwakami — Skala długości, Skala szerokości i Skala wysokości. Podgląd 3D aktualizuje się w czasie rzeczywistym, a przeskalowany plik STL pobierzesz bezpośrednio z tego ekranu. Jeśli pobrany plik wymaga miejscowego poszerzenia lub krótszego obrysu, przed przygotowaniem w slicerze przeskaluj lub przytnij plik STL wkładki w darmowym narzędziu w przeglądarce.
Gdy plik jest już pobrany i jesteś z niego zadowolony, przejdź do następnego kroku.
Skonfiguruj ustawienia druku wkładki z TPU.
Po zaimportowaniu pliku STL do slicera użyj tego przyjaznego początkującym profilu startowego dla TPU 95A — to udokumentowany punkt wyjścia do kalibracji, a nie sprawdzona gwarancja dla każdej drukarki czy filamentu. Zalecane temperatury dyszy i stołu zależą od filamentu i rodzaju powierzchni stołu, więc najpierw sprawdź kartę techniczną filamentu — na przykład Bambu Lab podaje dla TPU 95A HF 220–240 °C na dyszy i 30–35 °C na stole. Szczegółowy proces druku opisuje pełny poradnik druku wkładek z TPU.
| Ustawienie | Zalecana wartość |
|---|---|
| nozzle_temp | 235 °C (zakres: 220–250 °C) |
| bed_temp | 35 °C (zakres: 30–45 °C) |
| max_volumetric_speed | 3,2 mm³/s |
| print_speed | 25–50 mm/s |
| infill_pattern | Gyroid |
| infill_density | 20% |
| retraction | 0 mm (WYŁ.) |
| cooling_fan | 100% maks. |
Ustawienia dla TPU 85A i 90A znajdziesz w pełnej tabeli ustawień druku na stronie Cennik → — albo przeczytaj pogłębiony poradnik o materiale TPU.
Kliknij drukuj.
Dwie rzeczy, na które warto zwrócić uwagę podczas druku:
- Upewnij się, że pierwsza warstwa przylega do stołu roboczego. Jeśli nie przylega, zatrzymaj i zacznij od nowa — nieudana pierwsza warstwa oznacza nieudany wydruk.
- Jeśli w trakcie druku zauważysz silne podwijanie wydruku, natychmiast przerwij. Kontynuowanie niemal na pewno zniszczy element.
W większości przypadków wydruk pary wkładek zajmuje kilka godzin, w zależności od prędkości drukarki i gęstości wypełnienia.
Wykończenie po wydruku.
- Wyjmij wkładki i przytnij brim (jeśli jest) nożyczkami.
- Małymi nożyczkami lub papierem ściernym delikatnie zaokrąglij krawędzie — zwłaszcza wokół pięty, gdzie ostre krawędzie mogą obcierać.
- Dodaj warstwę wierzchnią — piankę EVA, Poron lub tkaninę — dla komfortu, odprowadzania potu i kontroli tarcia.
Dobór warstwy wierzchniej według aktywności: Poron do pochłaniania uderzeń (bieganie, koszykówka, sporty boiskowe); pianka EVA do komfortu na cały dzień (stanie cały dzień, chodzenie, praca biurowa); perforowana skóra lub tkanina do butów wyjściowych (mała grubość, oddychalność). Jeśli Twoje stopy są wrażliwe na ucisk, grubszy Poron może być wygodniejszy niż cienka tkanina.
Uwagi z testu noszenia. Opcjonalnie, ale bardzo zalecane.
Jeśli chcesz, by następna wersja leżała lepiej, wystarczą trzy notatki:
- Gdzie jest zbyt wysoko lub obciera: przodostopie / wewnętrzny łuk / zewnętrzny łuk / krawędź pięty
- Odczucie podparcia: zbyt sztywne / zbyt miękkie / w sam raz
- Gdzie najpierw pojawia się zmęczenie lub punkty ucisku: bolesność pięty / zmęczenie łuku / napięte łydki / dyskomfort w kolanie / punkty tarcia w bucie
Uwagi → korekta kolejnej iteracji. Ta tabela to praktyczny pomost między „jak się czuło” a „co zmienić przed ponownym wydrukiem”:
| Co czujesz | Strefa | Korekta kolejnej iteracji |
|---|---|---|
| Punkt ucisku lub tarcie na pięcie | Tyłostopie | Zmniejsz głębokość miseczki piętowej |
| Dyskomfort pod piętą | Tyłostopie | Jedna zmiana naraz: głębokość miseczki piętowej lub miększe TPU 85A · utrzymujący się ból → ocena specjalisty |
| Zmęczenie łuku po długim staniu | Środkowa część stopy | Zwiększ wysokość podparcia łuku |
| Łuk wydaje się zbyt wysoki / ostry ucisk | Środkowa część stopy | Zmniejsz wysokość podparcia łuku |
| Pieczenie przodostopia podczas biegania | Przodostopie | Pelota metatarsalna: Tak · zwiększ grubość warstwy wierzchniej |
| Wkładka ślizga się w bucie | Globalne | Sprawdź ponownie rozmiar dla tego buta |
| Pięta jest niestabilna w bucie | Tyłostopie | Najpierw głębokość miseczki piętowej i kołnierz przyśrodkowy · skive/klinowanie zmieniaj tylko małymi krokami |
| Pojawia się dyskomfort w kolanie lub goleni | Tyłostopie | Przestań nosić · sprawdź kąt klinowania tyłostopia · jeśli dolegliwość nie mija, zgłoś się na ocenę |
| Skorupa wydaje się zbyt sztywna ogólnie | Materiał | Następny wydruk: TPU 85A lub 90A · niższa gęstość wypełnienia |
| Skorupa wydaje się zbyt miękka / zapada się | Materiał | Następny wydruk: TPU 95A · wyższa gęstość wypełnienia |
Każdy parametr objaśniono szczegółowo w poradniku Parametry projektowania wkładek →
Szybkie rozwiązania typowych problemów z drukiem.
- PODWIJANIE · ODKLEJANIE OD STOŁU Zwiększ brim. Lekko podnieś temperaturę stołu. Użyj kleju w sztyfcie lub taśmy malarskiej na stole roboczym.
- STRINGING (NITKOWANIE) TPU jest wrażliwe na wilgoć. Temperatura może być zbyt wysoka. Retrakcja może być nieoptymalna. Wilgoć to częsta przyczyna, więc najpierw wysusz filament, zanim zmienisz inne ustawienia.
- PĘCHERZE · DZIURY NA POWIERZCHNI Filament jest wilgotny. Najpierw go wysusz zgodnie z kartą techniczną filamentu (Bambu Lab i Polymaker podają 70 °C przez 8 godzin) — w suszarce do filamentu lub suszarce z wymuszonym obiegiem powietrza, a nie w mikrofalówce ani w piekarniku kuchennym.
- SŁABE ŁĄCZENIE WARSTW Druk zbyt szybki, temperatura dyszy zbyt niska albo wentylator chłodzący zbyt mocny. Zwolnij, lekko podnieś temperaturę, zmniejsz nawiew.
- KRAWĘDZIE OBCIERAJĄ STOPY Zaokrąglij krawędzie ręcznie. W kolejnej wersji wybierz geometrię z łagodniejszymi przejściami krawędzi.
- ZBYT SZTYWNA Zmniejsz gęstość wypełnienia. Zredukuj liczbę ścianek o jedną. W kolejnej generacji wybierz miększą strukturę.
- ZBYT MIĘKKA Zwiększ gęstość wypełnienia. Dodaj więcej ścianek. W kolejnej generacji wybierz wersję dającą większe podparcie.
- ŁUK WYDAJE SIĘ ZBYT WYSOKI Zmniejsz wysokość podparcia łuku w kolejnej iteracji. Jeśli Twoja stopa jest wrażliwa na ucisk łuku, wypróbuj też TPU 85A dla miększego odczucia kompresji pod łukiem.
- PIĘTA ŚLIZGA SIĘ W BUCIE Wkładka może być zbyt gruba do tego buta. Zmniejsz ogólną grubość, by obniżyć osadzenie pięty. Upewnij się, że brim jest całkowicie przycięty, a krawędzie zaokrąglone.
Wypróbuj Ergono3D, by wygenerować własny projekt wkładki na wymiar z kontrolą parametryczną i eksportem do STL. Darmowy podgląd — 5 kredytów, bez karty.
Częste pytania o wkładki drukowane w 3D.
Jak wygląda podstawowy proces druku wkładki w 3D?
Zbierz pomiary stopy i informacje o przeznaczeniu wkładki, wygeneruj regulowany plik STL wkładki, wybierz zgodne TPU i przygotuj plik w slicerze, wydrukuj go na drukarce FDM, wykończ krawędzie i przetestuj wkładkę w docelowym bucie. W procesie Ergono3D z danymi wprowadzanymi krok po kroku skaner 3D nie jest potrzebny.
Skąd wziąć plik STL do wkładek drukowanych w 3D?
Ogólne pliki STL wkładek można znaleźć w serwisach z modelami, ale powstały one dla cudzej stopy i cudzego buta. Ergono3D generuje osobny plik STL dla każdej Twojej stopy na podstawie jej długości i danych do dopasowania, a przed drukiem możesz go dopracować i wyeksportować ponownie.
Ile trwa wydrukowanie pary wkładek w 3D?
Korzystaj z szacunku slicera dla swojej drukarki, modelu, ścianek, wypełnienia i prędkości. Przy przykładowym profilu z tego poradnika (wypełnienie gyroid 20%) zmiana prędkości z 25 mm/s na 50 mm/s może przesunąć wyświetlany szacunek z około 5–6 godzin do około 2,5–3 godzin — bez projektowania, przygotowania, nieudanych wydruków i wykończenia. To przykłady ustawień, a nie gwarantowany czas realizacji.
Ile kosztuje wydrukowanie pary wkładek na wymiar?
Koszt druku oblicz na podstawie szacowanej przez slicer masy materiału, aktualnej ceny Twojego TPU, zapasu na nieudane wydruki, prądu oraz warstwy wierzchniej, jeśli jej używasz. Ceny projektowania w Ergono3D podano osobno na stronie Cennik. Nie porównuj kredytu za plik projektu bezpośrednio z wkładką ortopedyczną wykonaną w gabinecie, która może obejmować ocenę, zalecenia, dopasowanie i wizyty kontrolne.
Jaka twardość TPU jest najlepsza do wkładek — 85A, 90A czy 95A?
Nie ma jednej twardości najlepszej dla wszystkich. 85A jest miększe, 95A twardsze, a 90A leży pośrodku, ale marka, geometria, ścianki, wypełnienie, masa ciała, objętość buta i ustawienia drukarki zmieniają wynik. Zacznij od udokumentowanego profilu testowego, ostrożnie testuj w noszeniu i zmieniaj jedną zmienną naraz.
→ Głębsza analiza materiału: poradnik TPU do wkładekCzy wkładki drukowane w 3D są dobre na zapalenie rozcięgna podeszwowego, płaskostopie lub wysoki łuk stopy?
Druk 3D pozwala regulować geometrię wkładki, ale diagnoza nie wyznacza bezpiecznego ustawienia DIY. Nie ustalaj wysokości podparcia łuku, głębokości miseczki piętowej ani klinowania wyłącznie na podstawie nazwy schorzenia. Przy zdiagnozowanych, utrzymujących się, silnych objawach, drętwieniu lub promieniującym bólu zgłoś się na ocenę do specjalisty, a potem korzystaj z wrażeń z noszenia, by dopracować dopasowanie w ramach jego zaleceń.
→ Tło biomechaniki stopy: Dlaczego wkładki na wymiar mają znaczenieWkładki drukowane w 3D a wkładki ortopedyczne na wymiar — czym się różnią?
Kliniczne wkładki ortopedyczne na wymiar mogą obejmować ocenę, zalecenia, wykonanie, dopasowanie, kontrolę i ewentualną refundację. Ergono3D to proces pracy na plikach projektowych, który eksportuje regulowany plik STL do osobnego druku. Cena i czas realizacji zależą od wykonawcy, miejsca, drukarki, materiału i zakresu usług, więc porównuj, co obejmuje każda opcja, a nie tylko cenę.
→ Pełne porównanie: Wkładki na wymiar a wkładki piankoweCzy można wydrukować wkładki ortopedyczne w 3D?
Możesz wydrukować w 3D wkładki wzorowane na ortopedycznych, a niektóre gabinety i laboratoria już drukują w 3D ortezy stopy, które zlecają. Różnica nie tkwi w drukarce, lecz w procesie: kliniczna wkładka ortopedyczna powstaje na podstawie oceny i zlecenia, a jej dopasowanie sprawdza specjalista kliniczny; wydruk DIY to wkładka zapewniająca komfort i dopasowanie, którą sam projektujesz i testujesz. Przy bólu, rozpoznanej chorobie lub innym problemie zdrowotnym skonsultuj się ze specjalistą klinicznym.
Czy potrzebuję specjalnej drukarki 3D, by zrobić wkładki z TPU?
Używaj drukarki FDM, której producent obsługuje wybrane TPU i jego zakres temperatur. Podane w tym poradniku wartości 220–250 °C na dyszy i 30–45 °C na stole roboczym to zakresy startowe, a nie gwarancja zgodności. Ekstrudery z napędem bezpośrednim zwykle łatwiej dostroić do elastycznego filamentu; przed drukiem sprawdź specyfikację drukarki, hotendu, powierzchni roboczej i filamentu.
Jak długo wytrzymują wkładki z TPU drukowane w 3D?
Nie ma jednej trwałości potwierdzonej danymi. Zużycie zależy od masy ciała, aktywności, ciepła, tarcia w bucie, składu TPU, ścianek, wypełnienia, spojenia warstw i czyszczenia. Regularnie sprawdzaj parę i przestań jej używać, jeśli zauważysz pęknięcia, trwałe odkształcenie, rozwarstwienie, ostre krawędzie lub wyraźną zmianę podparcia. Jeśli potrzebujesz pary zapasowej, możesz ponownie pobrać opłacony już plik STL bez dodatkowych kosztów i wydrukować go jeszcze raz.
Czy mogę wydrukować w 3D wkładki do biegania, koszykówki lub innych sportów?
Tak — a projektowanie pod konkretną aktywność to jedna z największych zalet wkładek parametrycznych. Przy bieganiu zwykle porównuje się amortyzację przodostopia i głębokość miseczki piętowej; w koszykówce i innych sportach boiskowych — stabilność pięty i wysokość kołnierza, zmieniając skive lub klinowanie małymi krokami. W turystyce pieszej często ważniejszy jest komfort łuku przez cały długi dzień. Skorzystaj z pola aktywności w ankiecie Ergono3D, sprawdź dopasowanie w docelowym bucie i dopracowuj kolejne wersje na podstawie wrażeń z noszenia.
→ Projektowanie pod aktywność: Dlaczego jeden projekt wkładki nie pasuje do każdej aktywności