要点
足の計測値と用途を入力し、調整可能なErgono3DのSTLを生成したら、対応するTPUを選んでファイルをスライスし、FDMプリンターでプリントします。ブリムを取り除いて縁をなめらかにし、必要に応じてトップカバーを貼ったら、設計時に想定した靴でインソールの装着テストをします。
プリント用のファイルが必要なら、まずSTL生成ツールから始めましょう。調整できる設計オプションやクリニックでのワークフローを比較するなら、インソール設計ソフトのページをご覧ください。素材、スライサー設定、プリンターのキャリブレーションには、TPUプリントガイドを使ってください。
主なポイント
- 全体の流れに沿って進めます。足を計測してプロファイルを作り、STLを設計し、TPUを選んでスライスし、プリントして仕上げたら、使う予定の靴でフィットを確認します。
- 値をそのまま写さず、キャリブレーションしましょう。以下のTPUの値は、記録された調整の出発点となるプロファイルです。フィラメントのブランド、プリンター、形状、ウォール、インフィルによって結果は変わります。
- 目的ごとに専用のページを使い分けましょう。ファイルの作成はSTL生成ツール、製品全体のワークフローの検討はインソール設計ソフトのページ、素材とスライサー設定のキャリブレーションはTPUプリントガイドで行います。
- 仕上げてフィットを確認します。ブリムを切り取り、縁を丸め、必要に応じてトップカバーを貼ったら、設計時に想定した靴でインソールを試します。
- 変更は一度に1つの変数だけにします。 STLは編集できる状態に保ち、装着のフィードバックを記録して、次のバージョンの前に設計パラメータかプリント設定のどちらか一方を調整します。
このガイドは、インソールを3Dプリントする方法を知りたい方に向けて、フィット情報の入力から最初の装着テストまでを通して解説します。Ergono3Dはガイドに沿って入力した足のプロファイルを調整可能なSTLに変換します。足の3Dスキャンは読み込まず、用意する必要もありません。それでも、対応するFDMプリンター、適した柔軟性フィラメント、そしてご自身でのキャリブレーションとフィット確認は必要です。
「カスタムインソール」についての最大の誤解は、作るのが難しいに違いないという思い込みです — 専門家が手作業で削り出し、石膏型から成形し、クリニックで圧着して、装具製作所に送る、というように。公平を期して言えば、多くの場所では今もそれが従来のプロセスの実情です。
一般的な従来型カスタムインソールの一組は、次の工程を経ます:
- 足の評価のためにクリニックを受診する
- 石膏、フォームボックス、または専用スキャナーで足の形状を採取する
- データを装具製作所に送る
- 技師がCNCまたは手作業で型を作り、トップカバーと仕上げを加える
- 完成品を受け取るまで数日 — あるいは1〜2週間 — 待つ
このプロセスには、臨床評価、技師の作業、機材、製作、フィッティングが含まれます。価格、製作所要時間、修正の手順は、提供者、地域、ケース、サービスに含まれる内容によって異なります。
DIYで設計からプリントまで行う場合、実際の流れには5つのチェックポイントがあります:
役割を分けて使いましょう。プリント用のファイルだけが必要ならSTL生成ツール、調整できるパラメータやクリニックでのワークフローを検討するなら設計ソフトの概要ページ、素材のキャリブレーションやスライサーの詳しいトラブルシューティングにはTPUプリントガイドを使います。それらの手順をつなぐDIYの全体の流れは、このページで確認できます。
4つの使用者プロフィール例 — そして調整するかもしれない点。
カスタム3Dプリントインソールは、画一的な製品ではありません — 履く人の足に合わせて形づくられます。この4つのプロフィールは説明のための例であり、実在の顧客ではありません。それぞれについて、最初の数回の調整をどう進めるかの一例を紹介します。
ハイアーチの10Kランナー
例として想定する状況:フィットしたランニングシューズでの長めのロードラン。踵や前足部に圧迫点を作らずに、アーチが支えられている感覚がほしい。
例としての調整 → より硬いTPUのテストプリント、アーチの当たり、ヒールカップの深さを、一度に1項目ずつ比べます。プロフィール名から処方を推測しないでください。
用途別の設計 →12時間シフトの看護師
例として想定する状況:硬い床の上での12時間シフト。シフトの終わりにアーチの疲れと前足部の熱感を感じ、運動向けの硬さよりもクッション性を求めている。
例としての調整 → より柔らかいTPUのテストプリント、中足骨パッドのあり・なし、アーチ高さを、一度に1項目ずつ比べます。プロフィール名から処方を推測しないでください。
カスタムインソールが効く理由 →靴の内側がすり減るコートスポーツ選手
例として想定する状況:コートでの切り返しや着地が多い。古い靴は内側の縁の摩耗が目立ち、靴の中で踵がもっと安定してほしいと感じている。
例としての調整 → より硬いTPUのテストプリント、ヒールカップの深さ、内側フランジの高さを、一度に1項目ずつ比べます。スカイブやポスティングの変更は大きな調整なので、小さな段階で行ってください。プロフィール名から処方を推測しないでください。
コートスポーツ向けインソール設計 →扁平足のオフィスワーカー
例として想定する状況:ガイド付き質問のアーチタイプで「扁平足」を選び、運動性能ではなく、オフィス用の靴で一日中快適に過ごしたい。
例としての調整 → TPU 90A(バランス型)のテストプリント、アーチ高さ、内側フランジの高さを、一度に1項目ずつ比べます。プロフィール名から処方を推測しないでください。
パラメータ用語集 →インソールを3Dプリントする前に必要なもの。
- 足長、靴のサイズ、フィットのプロファイル、使う予定の靴 — 必要に応じて無料の足計測ツールを使えます。3Dスキャナーは不要です
- TPUをプリントできる自宅用FDM 3Dプリンター
- お使いのプリンターとホットエンドが対応するTPUフィラメント
- スライサーソフト — Bambu Studio / OrcaSlicer / Cura(いずれか1つ)
- Ergono3Dで生成したSTLファイル
フィット情報を入力して、調整可能なSTLを生成します。
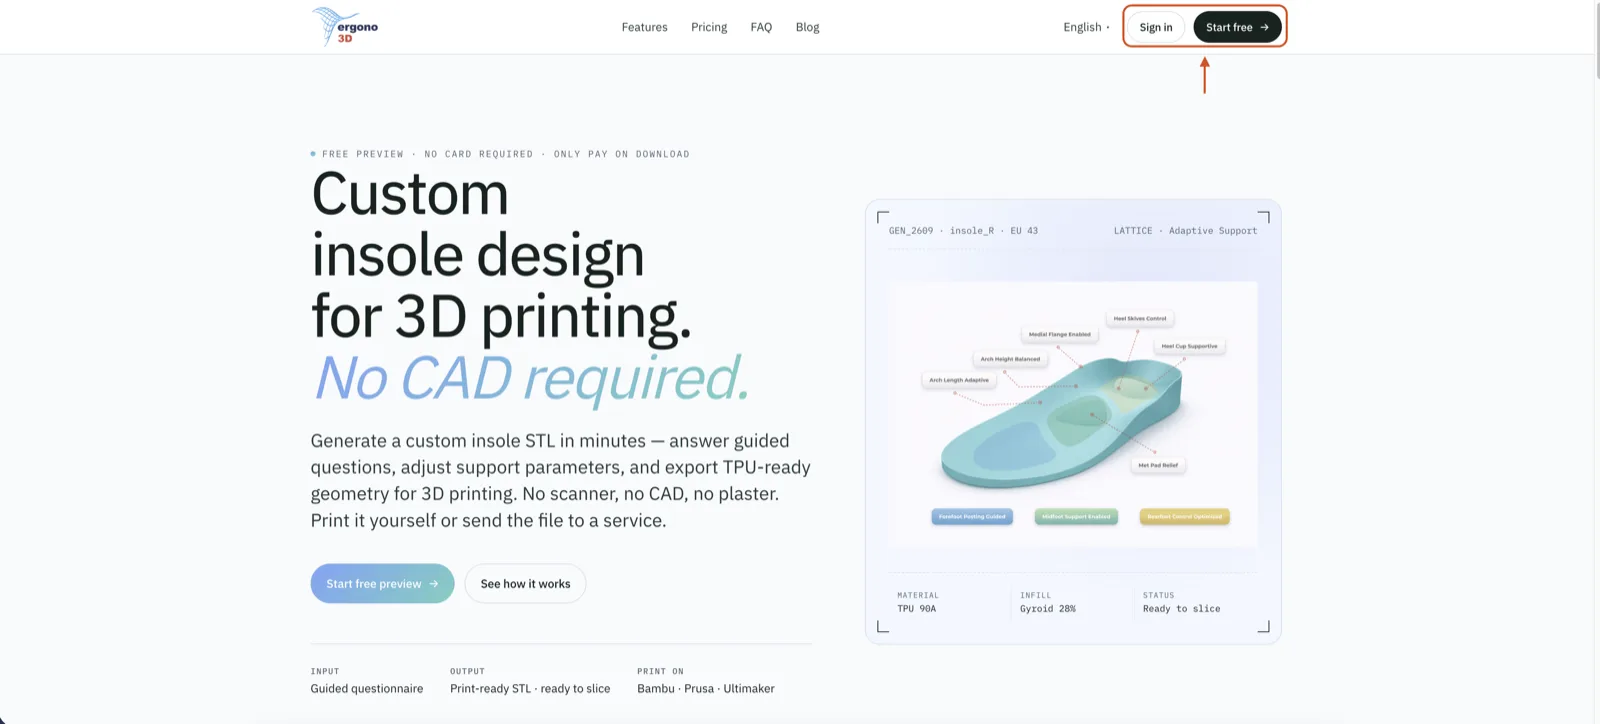
カスタムインソールSTL生成ツールを開き、上部ナビゲーションの無料で開始を選んで登録ページを開きます。
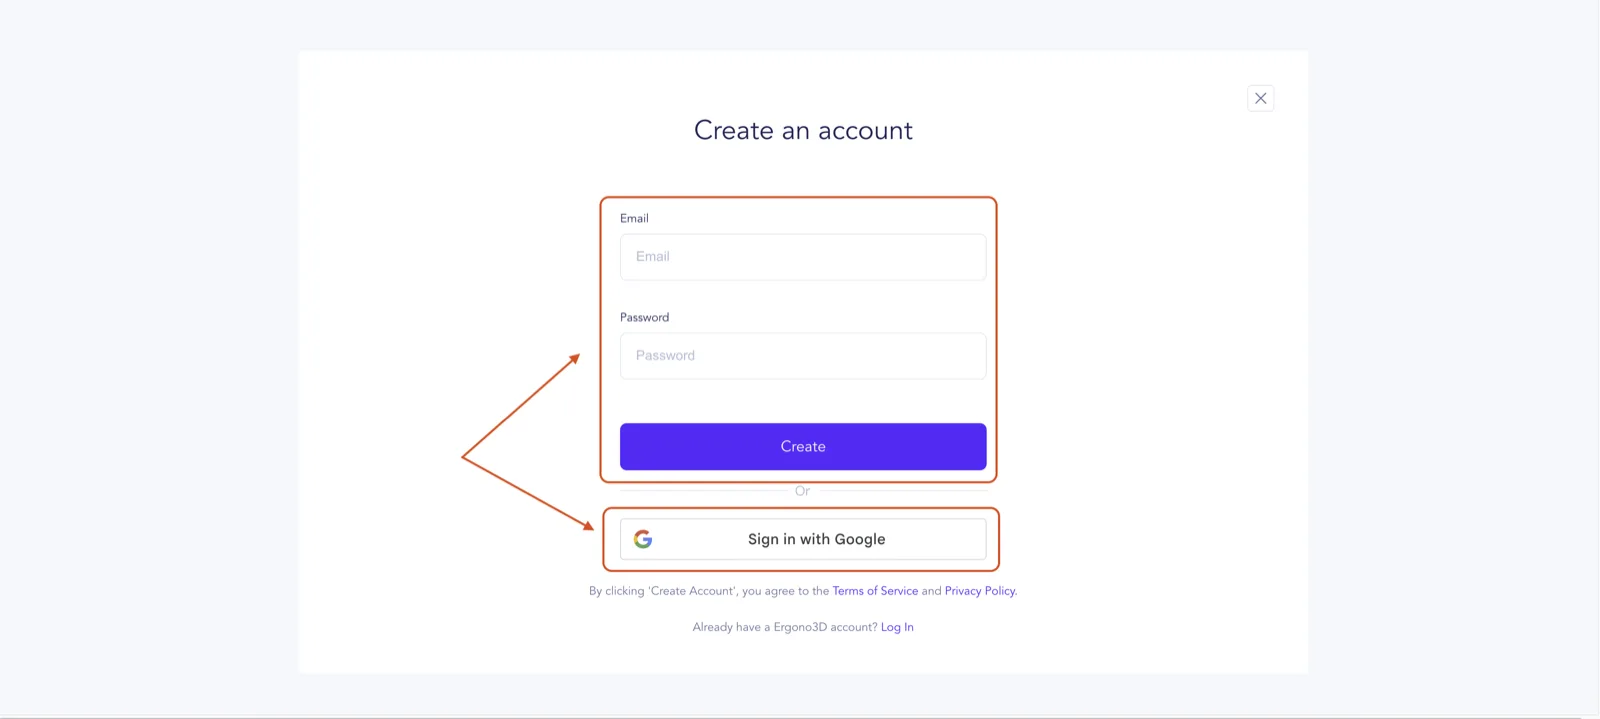
登録ページには、利用できるアカウントの選択肢が表示されます。表示される案内に従って進んでください。
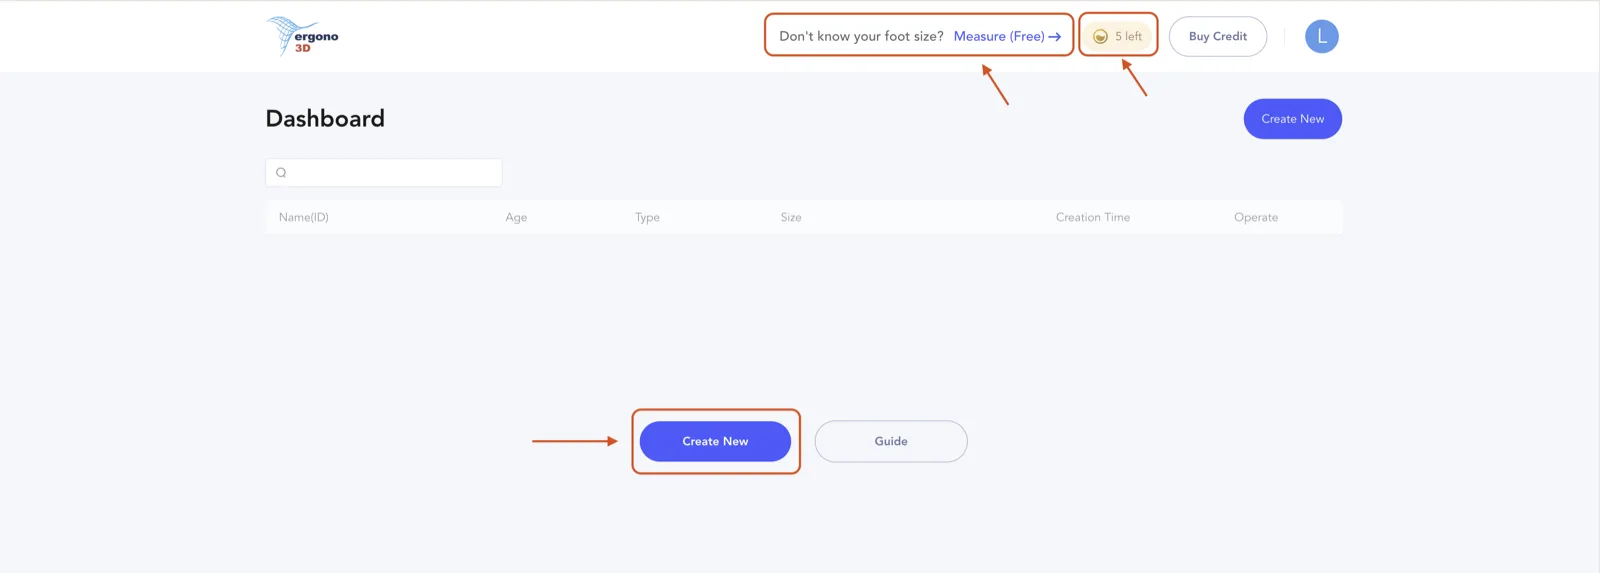
新規アカウントにはすべて無料プレビュー用の5クレジットが付きます。「新規作成」をクリックして設計を始めます。靴のサイズが分からない場合は、ダッシュボードからリンクされている無料の足計測ツールを使ってください — ergono3d.com/ja/measure を開き、A4またはUSレターを選び、用紙の上に立って、つま先から踵まで濃いペンで足の輪郭をなぞります。
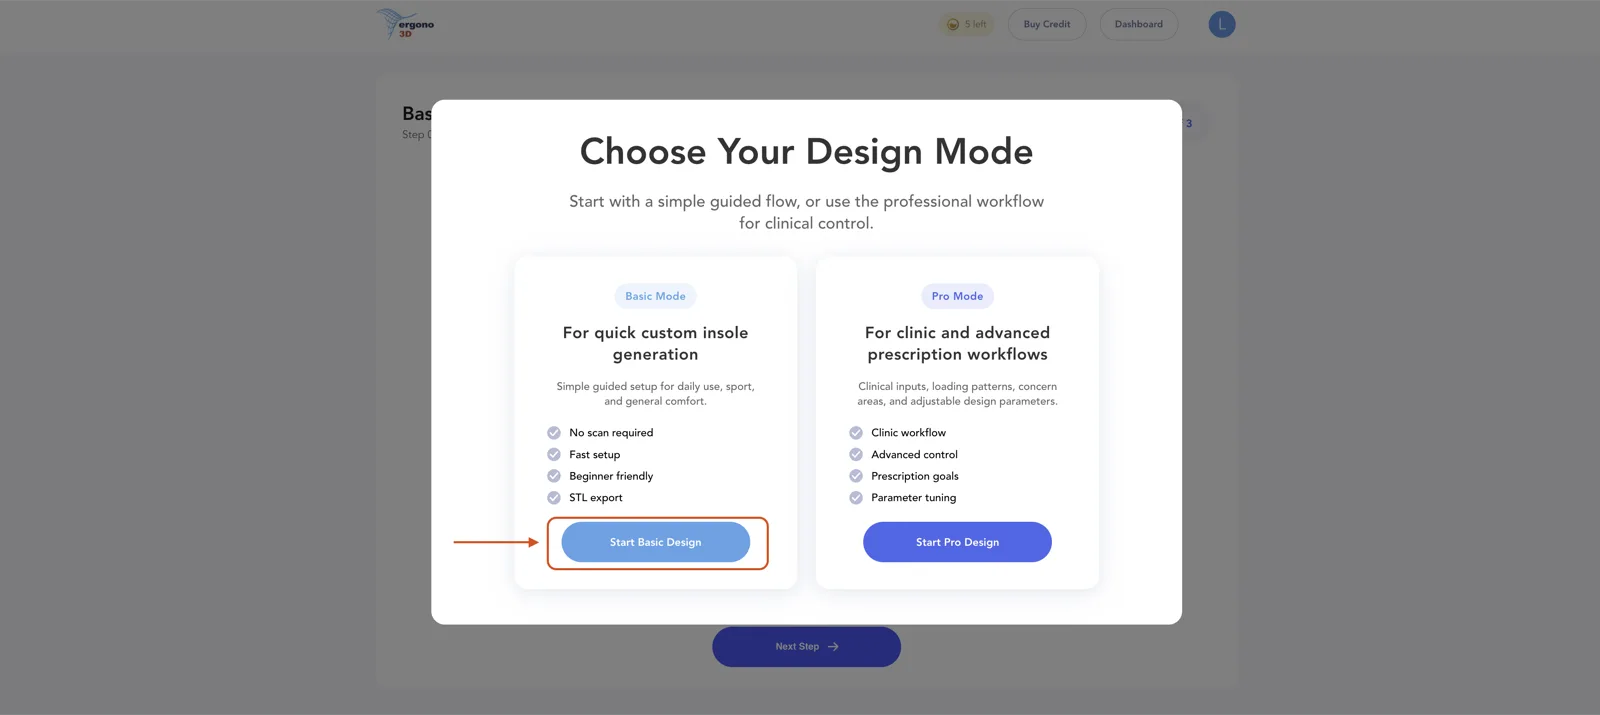
設計モードを選びます。最初の一組では「ベーシックデザイン開始」をクリックしてください — ガイド付き質問に沿って進むと、プリント用のSTLが生成されます。
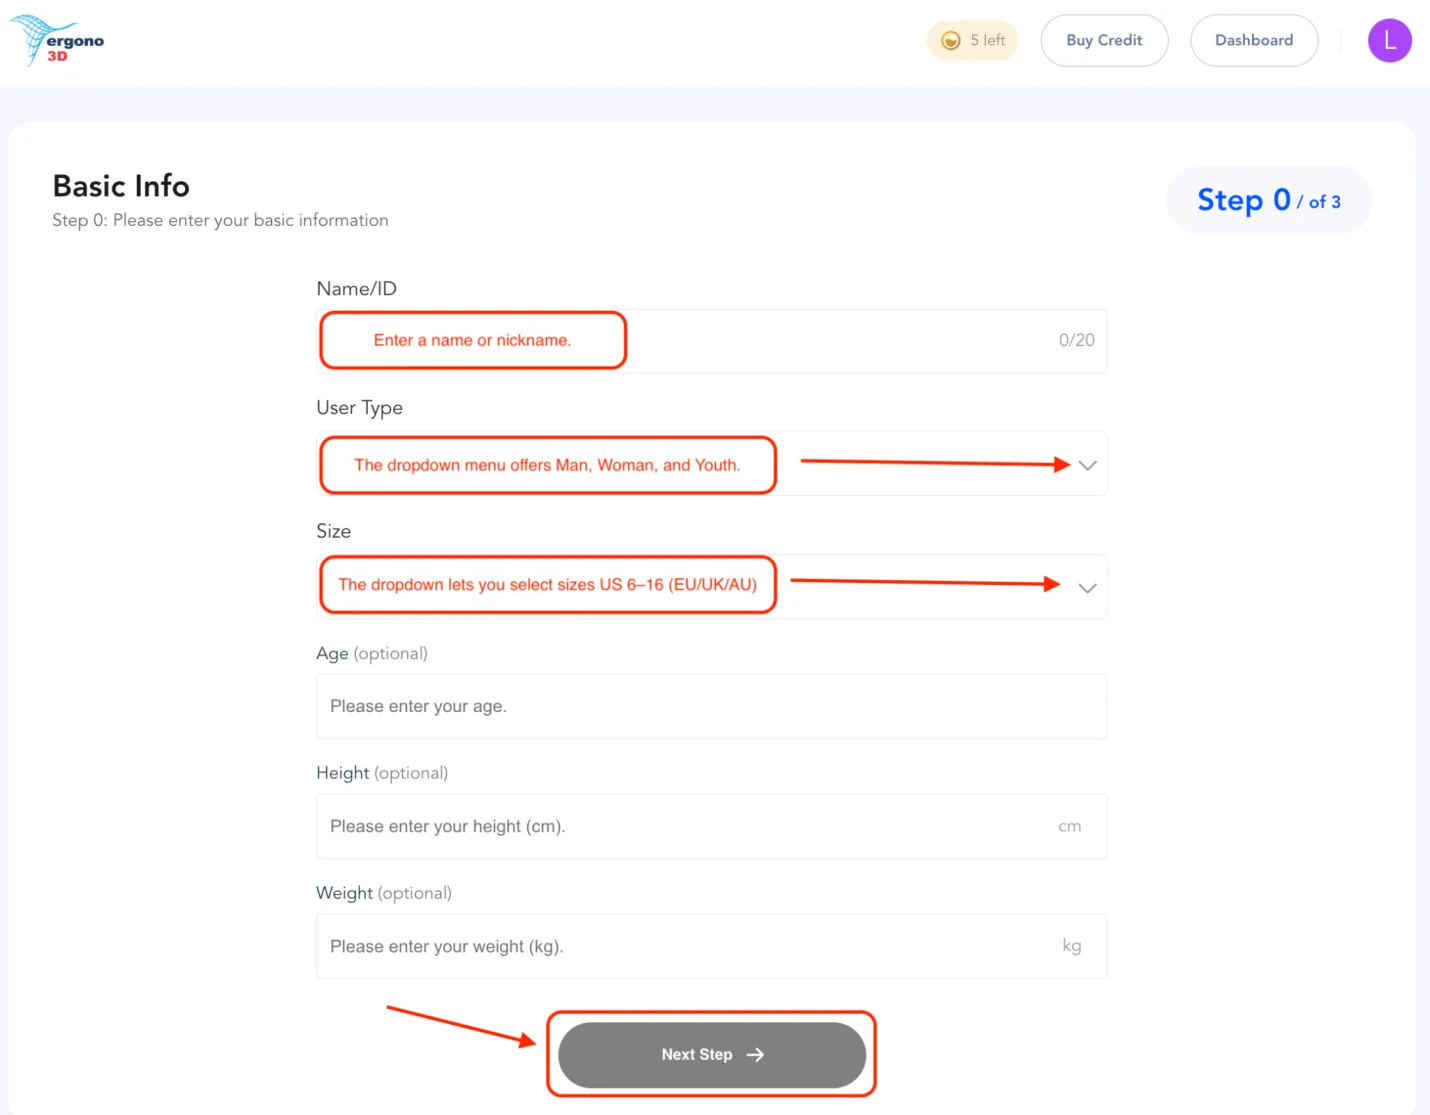
この一組のための名前またはIDを入力します — ニックネームでも番号でも構いません。ユーザータイプ(男性 / 女性 / 青少年)とサイズ(EU / UK / AU — US 6〜16をカバー)を選びます。年齢、身長、体重は任意ですが、フィットの調整に役立ちます。「次へ」をクリックします。
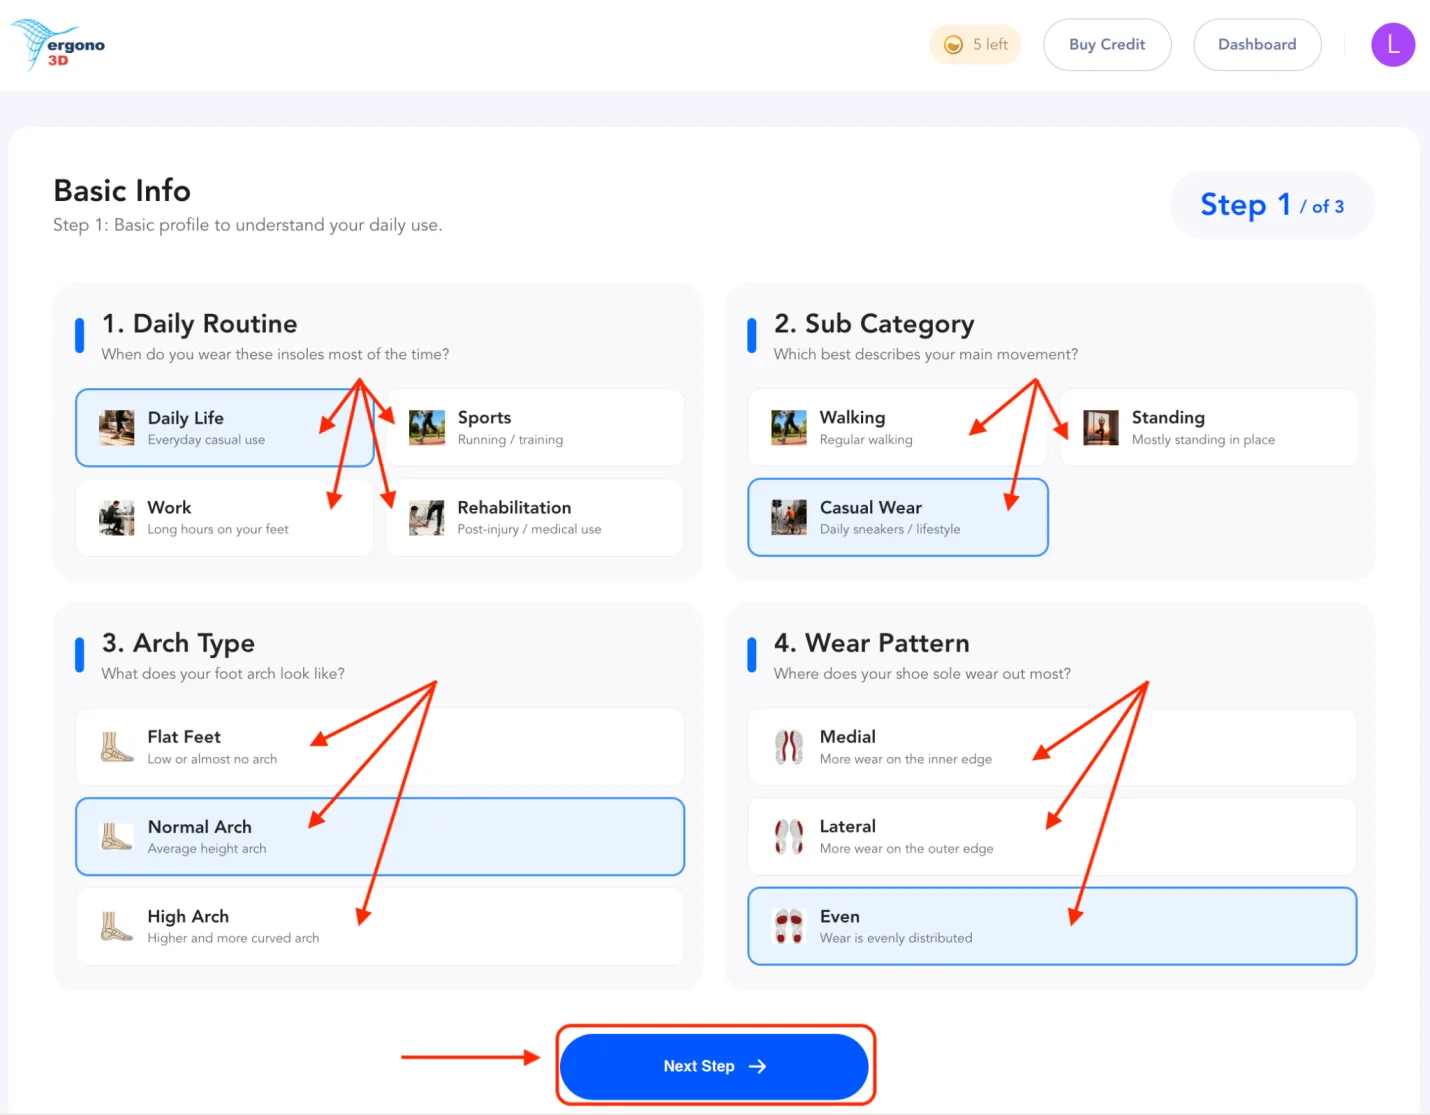
日常の活動(日常生活 / スポーツ / 仕事 / リハビリ)とサブカテゴリ(歩行 / 立ち仕事 / カジュアル着用)を選びます。アーチタイプ(扁平足 / 正常なアーチ / ハイアーチ)と、現在の靴底の摩耗パターン(内側、外側、または均等)を選択します。「次へ」をクリックします。
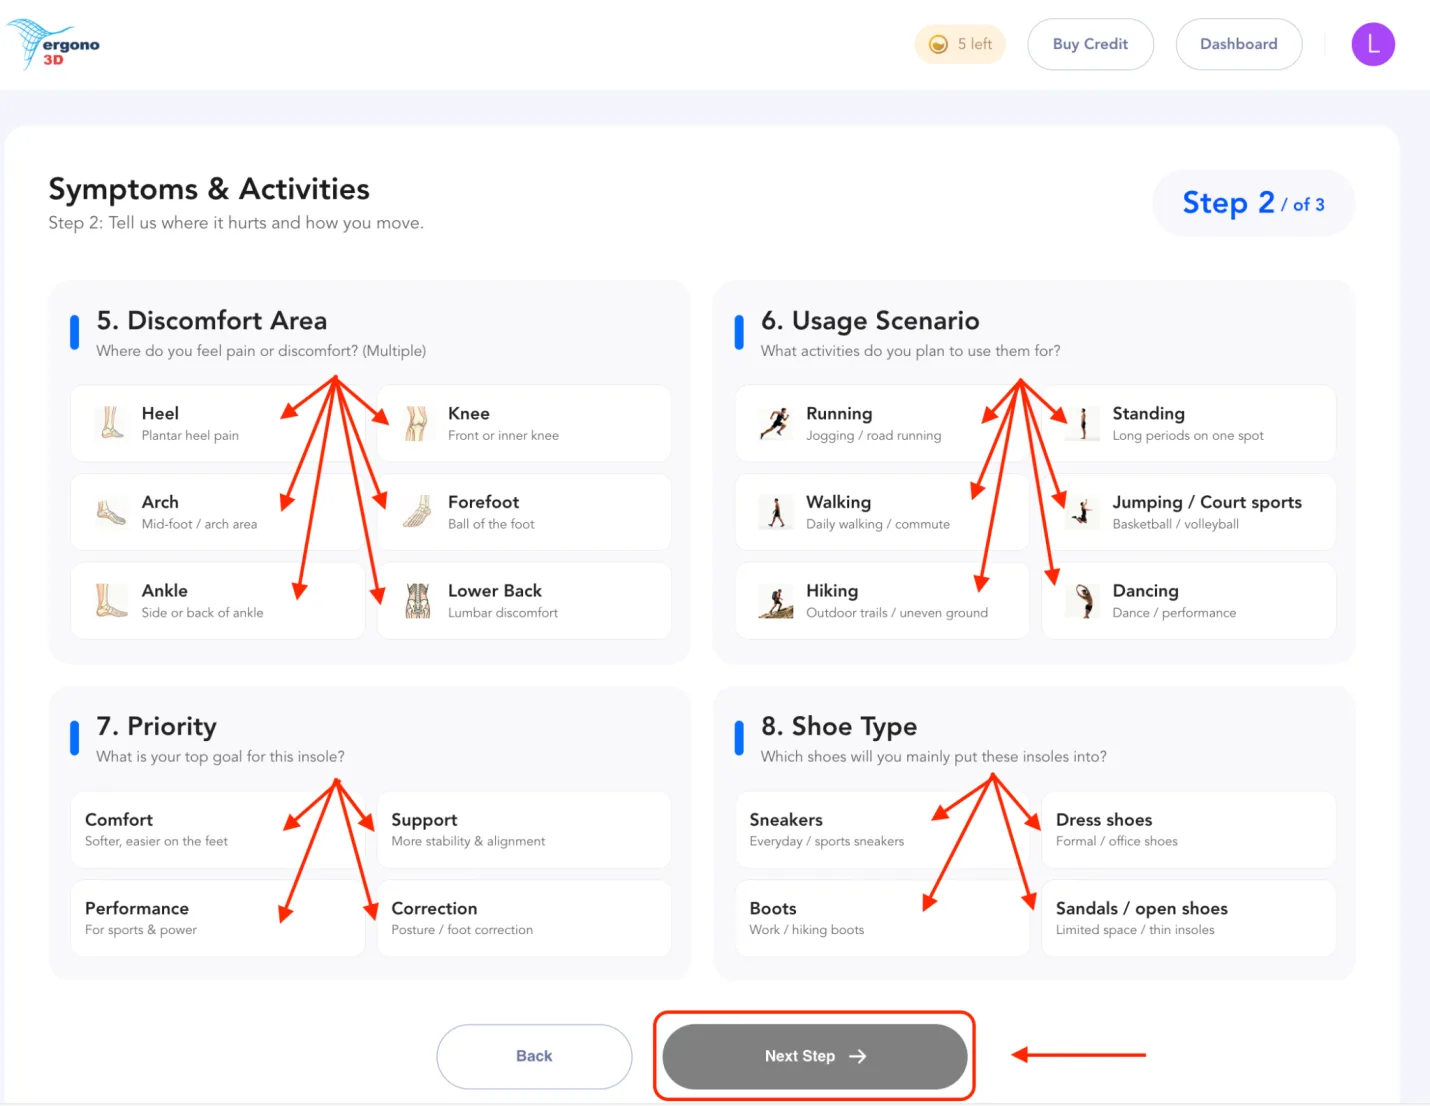
違和感の部位(踵 / 膝 / アーチ / 前足部 / 足首 / 腰)を複数選択します。この一組の優先度(快適さ / サポート / 性能 / 補正)を設定します。着用する使用シーン(ランニング / 立ち仕事 / 歩行 / コートスポーツ / ハイキング / ダンス)と、入れる靴のタイプ(スニーカー / ドレスシューズ / ブーツ / オープンシューズ)を選びます。「次へ」をクリックします。
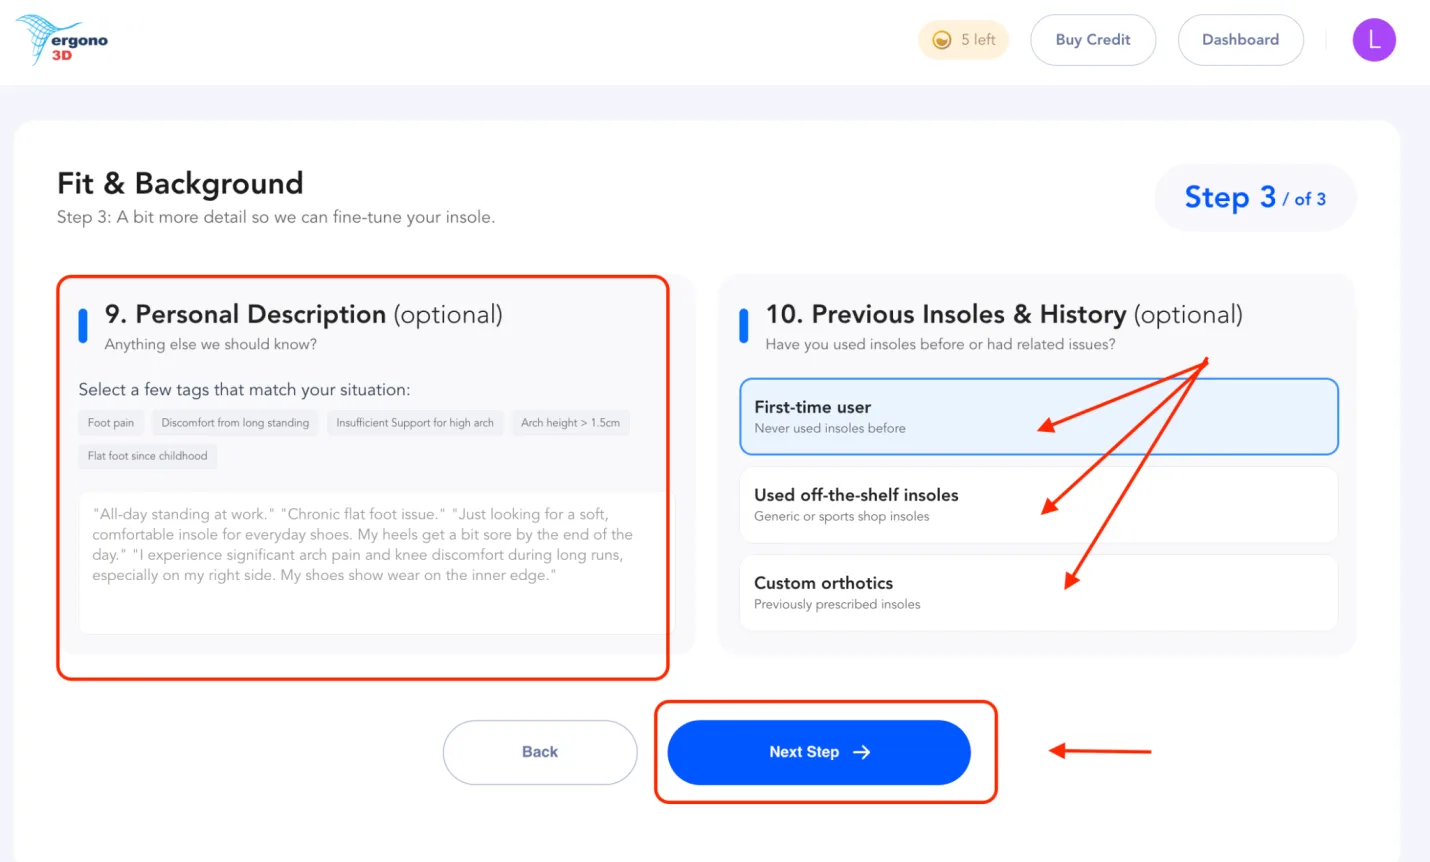
任意で個人的な説明を追加できます — これまでの質問で触れていないことで、伝えておきたい内容があれば自由に書いてください。次にインソール歴を教えてください:初めて使う、既製のインソールを使ったことがある、または以前にカスタム足底装具を使ったことがある。「次へ」をクリックします。
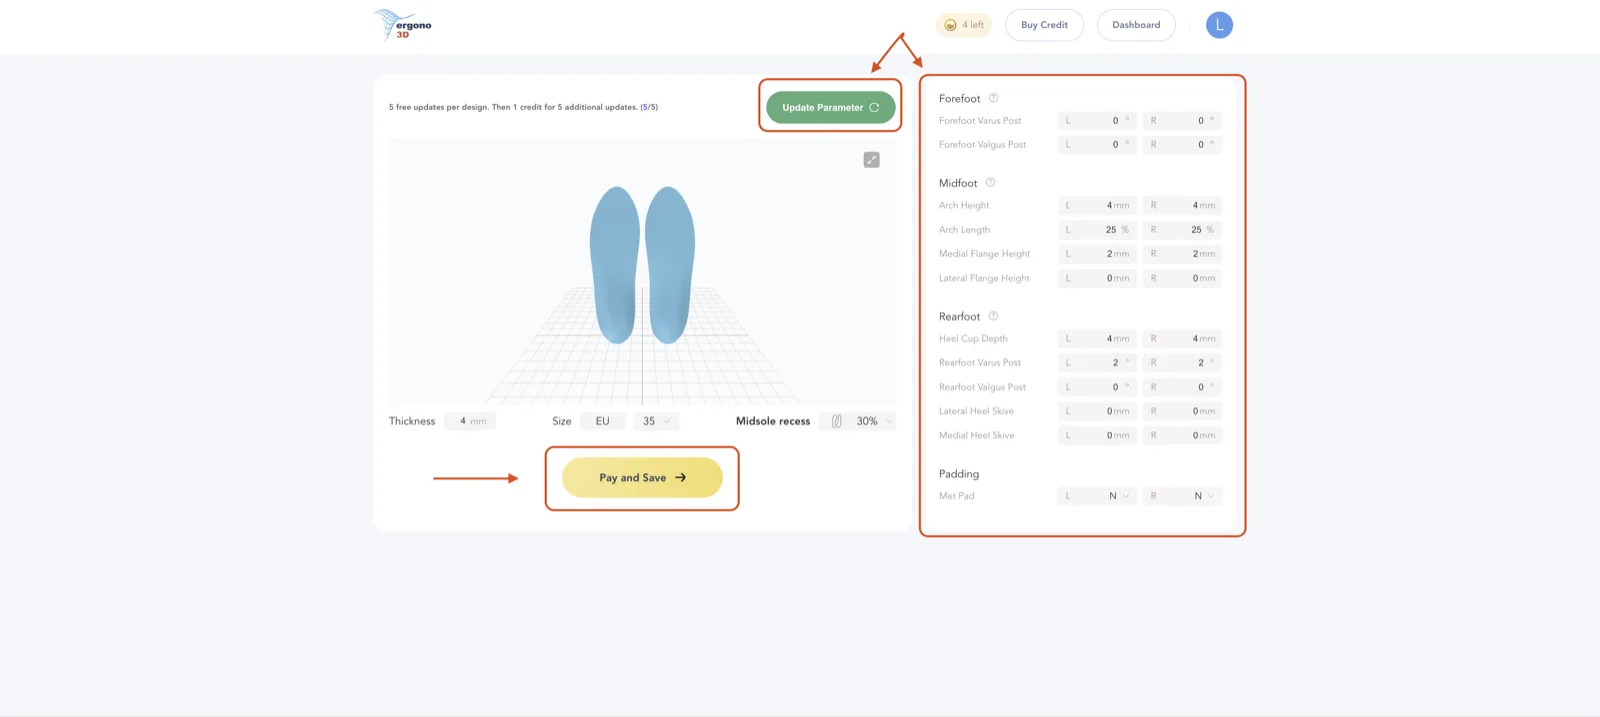
自分用に調整されたインソールのSTLが完成しました。この画面では次のことができます:
- STLをダウンロード&保存(画面左下)— 残りのクレジットで支払い、ファイルをコンピューターに保存します。
- 右パネルで詳細パラメータを微調整 — 前足部ポスティング、アーチ形状、ヒールカップ、スカイブ、中足骨パッドを細かく制御できます。全リストは下記。
- パラメータを更新 — 調整後は「パラメータ更新」をクリックして再生成します。同じ画面で全体の厚さ、ミッドソールの掘り込みの変更や、サイズの選び直しもできます。
保存して支払うと、ファイルはダッシュボードに届きます。それで終わりではありません — 保存したインソールはどれも編集できる状態のままなので、「操作」列からいつでも繰り返し調整できます。
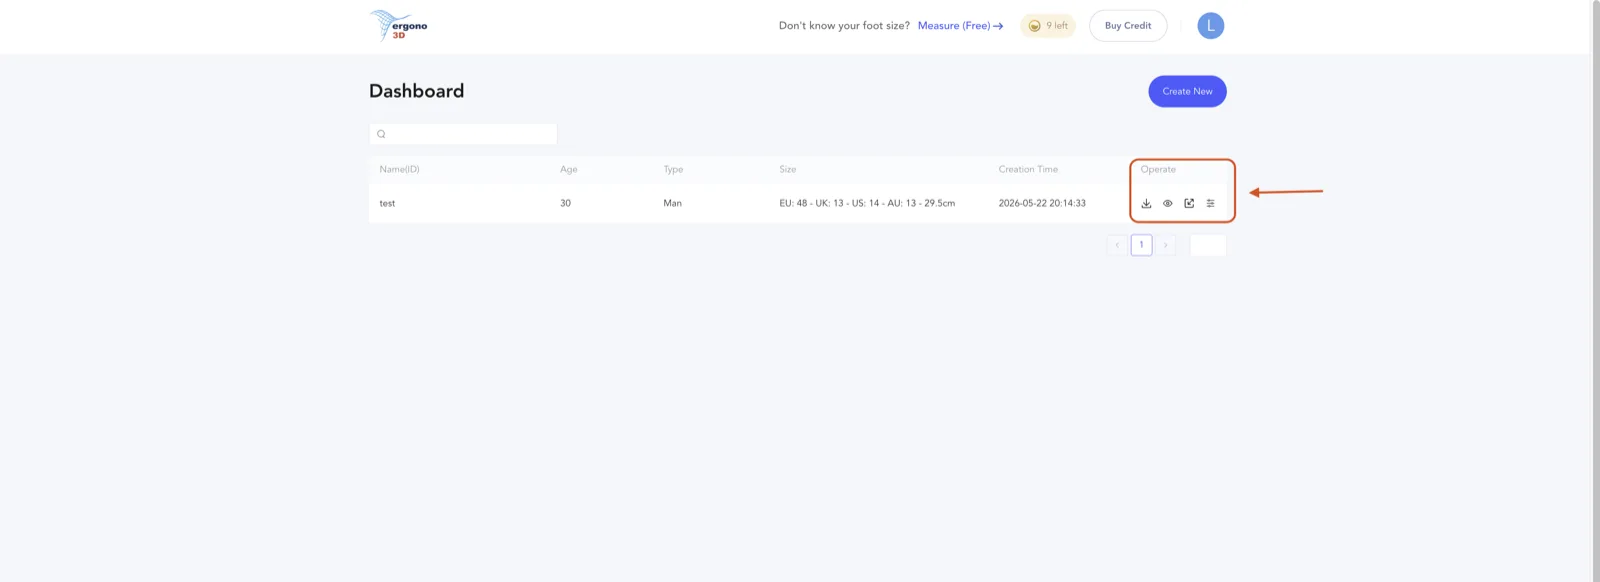
「操作」列の4つのアイコン、左から右へ:
- STLをダウンロード — プリント可能なファイルをコンピューターに保存します。
- オンライン3Dプレビュー — プリント前にブラウザでインソールを確認します。
- スケーリング調整 — スケーリングパネルを開きます(下記参照)。
- パラメータ編集 — 保存済みのパラメータを表示します。「繰り返し調整」をクリックすると詳細パラメータパネルが再び開き、微調整できます。編集可能な項目は、上に示したリストとまったく同じです。
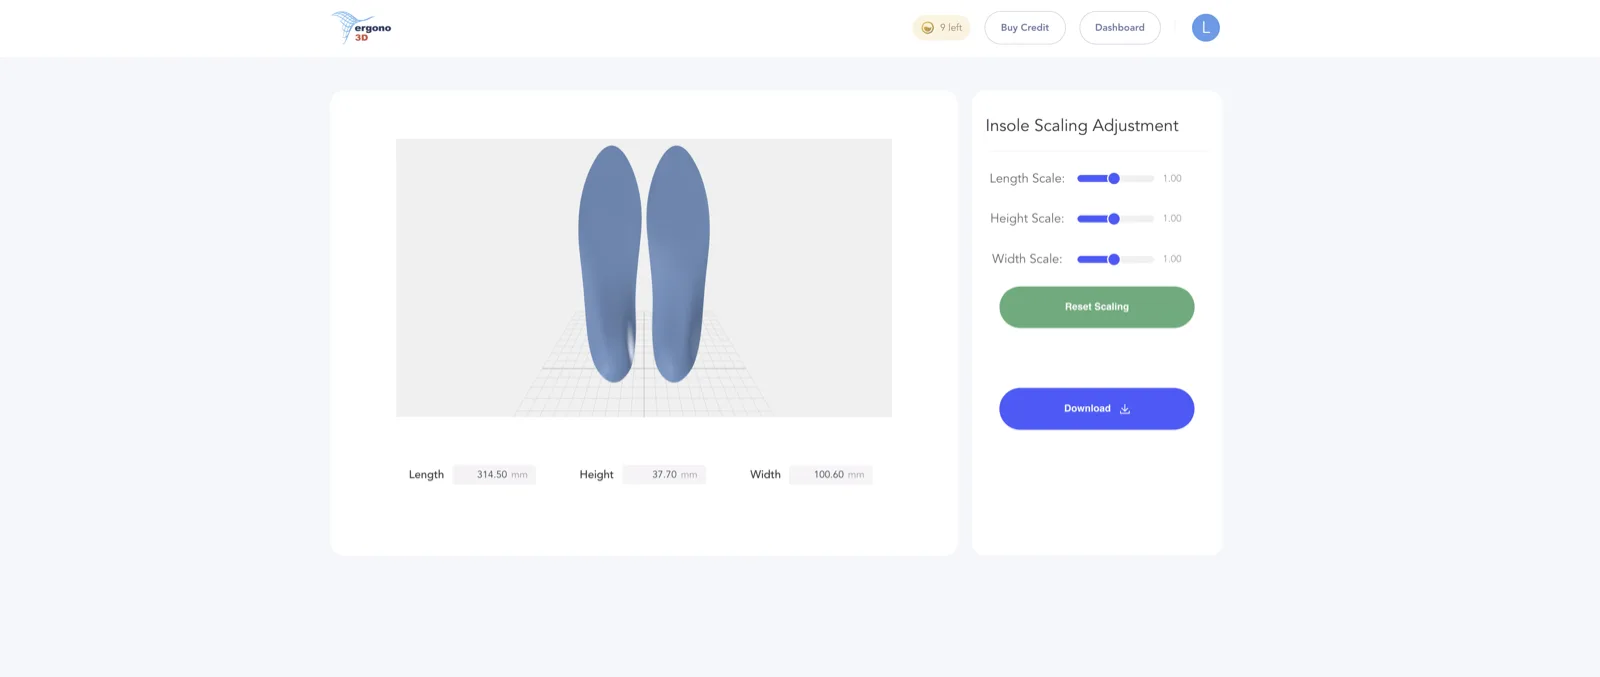
「インソールスケール調整」ページでは、3つのスライダー — 「長さスケール」、「幅スケール」、「高さスケール」 — で全体の寸法を微調整できます。3Dプレビューはリアルタイムで更新され、この画面から直接、リスケールしたSTLをダウンロードできます。ダウンロードしたファイルを部分的に広げたい場合や輪郭を短くしたい場合は、スライスの前に無料のブラウザツールでインソールのSTLを拡大縮小・カットしてください。
ファイルをダウンロードして満足できたら、次のステップに進みます。
TPUインソールのプリント設定を行う。
STLをスライサーに読み込んだら、TPU 95A向けのこの初心者向けの出発点となるプロファイルを使ってください。これはキャリブレーションのための記録された出発点であり、あらゆるプリンターやフィラメントで検証済みの保証ではありません。推奨されるノズルとベッドの温度はフィラメントや造形プレートによって異なるため、まずフィラメントのデータシートを確認してください(例えば、Bambu LabはTPU 95A HFについてノズル220〜240 °C、ベッド30〜35 °Cとしています)。プリントのより詳しいワークフローは、TPUインソールのプリントガイドをご覧ください。
| 設定項目 | 推奨値 |
|---|---|
| nozzle_temp | 235 °C(範囲:220〜250 °C) |
| bed_temp | 35 °C(範囲:30〜45 °C) |
| max_volumetric_speed | 3.2 mm³/s |
| print_speed | 25〜50 mm/s |
| infill_pattern | ジャイロイド |
| infill_density | 20% |
| retraction | 0 mm(オフ) |
| cooling_fan | 最大100% |
TPU 85Aと90Aの設定については、料金ページの全プリント設定表 →をご覧ください — あるいは、より詳しいTPU素材ガイドをお読みください。
プリントをクリック。
プリント中に注意すべきことが2つあります:
- 1層目が造形プレートに定着していることを確認します。定着しない場合は、止めてやり直してください — 1層目の失敗は、プリント全体の失敗を意味します。
- プリント途中で激しい反りが見えたら、すぐに止めてください。続行すれば、ほぼ確実にプリントが台無しになります。
ほとんどの場合、プリンターの速度とインフィル密度にもよりますが、インソール一組は数時間で完成します。
プリント後の仕上げ。
- インソールを取り外し、(あれば)ブリムをハサミで切り取ります。
- 小さなハサミや紙やすりで、縁を優しく丸めます — 特に、鋭い縁が擦れやすい踵周りを。
- トップカバー層を追加します — EVAフォーム、Poron、または布 — 快適さ、汗の管理、摩擦の制御のために。
用途別のトップカバーの選び方:衝撃吸収にはPoron(ランニング、バスケットボール、コートスポーツ);終日の快適さにはEVAフォーム(一日中の立ち仕事、歩行、オフィス着用);ドレスシューズには穴あきレザーまたは布(かさばらず、通気性が良い)。足が圧迫に敏感な場合は、薄い布よりも厚めのPoronのほうが快適に感じることがあります。
装着テストのフィードバック。任意ですが、強くおすすめします。
次のバージョンの履き心地を良くしたいなら、3つのメモで十分です:
- 高すぎる、または擦れると感じる箇所:前足部 / 内側アーチ / 外側アーチ / 踵の縁
- サポートの感触:硬すぎる / 柔らかすぎる / ちょうど良い
- 疲労や当たりが最初に出る箇所:踵の痛み / アーチの疲労 / ふくらはぎの張り / 膝の違和感 / 靴の中の擦れる箇所
フィードバック → 次回の調整。この表は、「どう感じたか」と「再プリント前に何を変えるか」をつなぐ実用的な橋渡しです:
| 感じたこと | ゾーン | 次回の調整 |
|---|---|---|
| 踵の当たりまたは擦れ | 後足部 | ヒールカップ深さを減らす |
| 踵の下の痛み | 後足部 | 変更は一度に1つ:ヒールカップの深さ、またはより柔らかいTPU 85A · 痛みが続く場合 → 専門家の評価へ |
| 長時間の立ち仕事後のアーチの疲労 | 中足部 | アーチ高さを増やす |
| アーチが高すぎる / 鋭い圧迫感 | 中足部 | アーチ高さを減らす |
| ランニング中の前足部の灼熱感 | 前足部 | 中足骨パッド:あり · トップカバーの厚さを上げる |
| 靴の中でインソールが滑る | 全体 | その靴に合わせてサイズを再確認する |
| 靴の中で踵が不安定に感じる | 後足部 | まずヒールカップの深さと内側フランジ · スカイブ/ポストの変更は小さな段階でのみ |
| 膝やすねに違和感が出始める | 後足部 | 使用を中止 · 後足部ポストの角度を確認 · 続く場合は評価を受ける |
| シェル全体が硬すぎると感じる | 材料 | 次のプリント:TPU 85Aまたは90A · インフィル密度を下げる |
| シェルが柔らかすぎる / 潰れる | 材料 | 次のプリント:TPU 95A · インフィル密度を上げる |
各パラメータはインソール設計パラメータガイド →で詳しく解説しています。
よくあるプリントの問題と、すぐにできる対処法。
- 反り · ベッドから剥がれるブリムを大きくします。ベッド温度を少し上げます。造形プレートにスティックのりやマスキングテープを使います。
- 糸引き TPUは湿気に弱いです。温度が高すぎる可能性があります。リトラクションが最適でない可能性があります。湿気はよくある原因なので、ほかの設定を変える前にまずフィラメントを乾燥させてください。
- 表面の気泡 · 穴フィラメントが湿っています。フィラメントのデータシートに従い、まず乾燥させてください(Bambu LabとPolymakerはいずれも70 °Cで8時間としています)。フィラメントドライヤーや送風式の乾燥機を使い、電子レンジや調理用オーブンは使わないでください。
- 層の接着が弱いプリントが速すぎる、ノズル温度が低すぎる、または冷却ファンが強すぎます。速度を落とし、温度を少し上げ、ファンを弱めます。
- 縁が足に擦れる手作業で縁を丸めます。次のバージョンでは、より滑らかな縁の移行を持つ形状を選びます。
- 硬すぎるインフィル密度を下げます。ウォール数を1つ減らします。次の生成でより柔らかい構造を選びます。
- 柔らかすぎるインフィル密度を上げます。ウォールを増やします。次の生成でよりサポート力のあるバージョンを選びます。
- アーチが高すぎると感じる次の調整でアーチ高さを減らします。足がアーチの圧迫に敏感な場合は、アーチの下でより柔らかい圧縮感を得るために、TPU 85Aも試してみてください。
- 靴の中で踵が滑るその靴に対してインソールが厚すぎる可能性があります。全体の厚さを減らして踵の収まりを下げます。ブリムが完全に切り取られ、縁が丸められていることを確認します。
Ergono3Dを試して、パラメトリック制御とSTLエクスポートで自分だけのカスタムインソール設計を生成しましょう。無料プレビュー — 5クレジット、カード不要。
3Dプリントインソールについてよくある質問。
インソールを3Dプリントする基本的な流れは?
足の計測値と用途を入力し、調整可能なインソールのSTLを生成したら、対応するTPUを選んでファイルをスライスし、FDMプリンターでプリントします。縁を仕上げ、使う予定の靴で装着テストをします。Ergono3Dのガイド付き入力によるワークフローでは、3Dスキャナーは不要です。
3DプリントインソールのSTLファイルはどこで入手できますか?
汎用のインソールSTLはモデル共有サイトで公開されていますが、他人の足と靴に合わせて作られたものです。Ergono3Dでは、足長とフィットの入力から左右それぞれの足のSTLを生成でき、プリント前に調整して再エクスポートできます。
インソール1ペアの3Dプリントにはどれくらい時間がかかりますか?
お使いのプリンター、モデル、ウォール、インフィル、速度に基づくスライサーの見積もりを使ってください。本ガイドの例のプロファイル(ジャイロイドインフィル20%)では、速度を25 mm/sから50 mm/sに変えると、表示される見積もりがおよそ5〜6時間から2.5〜3時間ほどに変わることがあります。これには設計、準備、失敗したプリント、仕上げの時間は含まれません。あくまで設定の例であり、所要時間を保証するものではありません。
カスタムインソール1ペアのプリント費用はどれくらいですか?
プリント費用は、スライサーが見積もる材料の重さ、現在のTPUの価格、失敗したプリントの分、電気代、トップカバー(使う場合)から計算してください。Ergono3Dの設計料金は料金ページに別途掲載しています。設計ファイルのクレジットを、評価、処方、フィッティング、フォローアップを含むことがあるクリニック製の足底装具と直接比べないでください。
インソールに最適なTPUの硬度は85A、90A、95Aのどれですか?
誰にとっても最適な硬度はありません。85Aはより柔らかく、95Aはより硬く、90Aはその中間ですが、ブランド、形状、ウォール、インフィル、体重、靴の容積、プリンターの設定によって結果は変わります。記録されたテストプロファイルから始め、慎重に装着テストを行い、変更は一度に1つの変数だけにしてください。
→ より詳しい素材分析:インソール向けTPUガイド3Dプリントインソールは足底筋膜炎、扁平足、ハイアーチに良いですか?
3Dプリントでインソールの形状は調整できますが、診断名から安全なDIY設定が決まるわけではありません。病名だけを根拠に、アーチ高さ、ヒールカップの深さ、ポスティングを決めないでください。診断を受けた症状、続く症状、強い症状、しびれや放散する症状がある場合は医療専門職の評価を受け、その指示の範囲内で装着のフィードバックを使ってフィットを調整してください。
→ 足のバイオメカニクスの背景:カスタムインソールが大切な理由3Dプリントインソールとカスタム足底装具 — 何が違いますか?
臨床のカスタム足底装具には、評価、処方、製作、フィッティング、フォローアップ、場合によっては保険適用が含まれることがあります。Ergono3Dは、調整可能なSTLをエクスポートし、別途プリントする設計ファイルのワークフローです。価格と製作所要時間は、提供者、地域、プリンター、材料、含まれるサービスによって異なるため、表示価格だけでなく、それぞれに含まれる内容を項目ごとに比べてください。
→ 詳しい比較:カスタムインソールとフォームインソールの比較足底装具を3Dプリントできますか?
足底装具タイプのインソールを3Dプリントすることはでき、処方する足底装具をすでに3Dプリントしているクリニックや足底装具製作所もあります。違いはプリンターではなくプロセスにあります。臨床の足底装具は評価と処方から始まり、医療専門職が確認します。DIYのプリントは、自分で設計して試す、快適さとフィットのためのインソールです。痛みがある場合や、診断を受けた症状・持病がある場合は、医療専門職に相談してください。
TPUインソールを作るのに特別な3Dプリンターは必要ですか?
選んだTPUとその温度範囲にメーカーが対応しているFDMプリンターを使ってください。本ガイドのノズル220〜250 °C、ベッド30〜45 °Cという値は出発点となる範囲であり、互換性を保証するものではありません。柔軟性フィラメントでは、ダイレクトドライブ式エクストルーダーのほうが調整しやすいことが多いです。プリントの前に、プリンター、ホットエンド、造形面、フィラメントの仕様を確認してください。
3DプリントしたTPUインソールはどれくらい持ちますか?
データに裏付けられた一律の寿命はありません。摩耗は、体重、活動、熱、靴との摩擦、TPUの配合、ウォール、インフィル、層の接着、手入れによって変わります。定期的に点検し、ひび割れ、元に戻らない変形、層の剥離、鋭い縁、サポート感の明らかな変化があれば使用を中止してください。交換用のペアが必要な場合は、購入済みのSTLを追加料金なしで再ダウンロードして、もう一度プリントできます。
ランニング、バスケットボール、その他のスポーツ用にインソールを3Dプリントできますか?
はい。用途別の設計は、パラメトリックなインソールの最大の利点の1つです。ランニングでは前足部のクッション性とヒールカップの深さを比べることが多く、バスケットボールやコートスポーツでは踵の安定性とフランジの高さを比べ、スカイブやポスティングの変更は小さな段階で行います。ハイキングでは、長い一日を通したアーチの快適さがより重要になりがちです。Ergono3Dのガイド付き質問で用途の項目を使い、実際の靴でフィットを確認し、装着のフィードバックに基づいて繰り返し調整してください。
→ 用途別の設計:なぜ一つのインソール設計がすべての活動に合わないのか